Oct 10,2026
Como as ranhuras e perfis são usinados em componentes cerâmicos semicondutores?
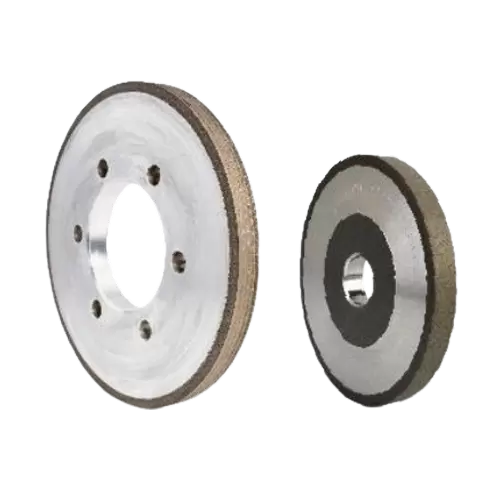
Um rebolo não é definido apenas pelo seu abrasivo. Em um rebolo diamantado, as partículas de diamante realizam a ação de corte, enquanto a ligação do rebolo retém essas partículas dentro da camada de trabalho e determina como elas são retidas e liberadas durante a retificação. Esta relação tem efeito direto no comportamento de corte, no desgaste, na estabilidade do perfil e na vida útil da roda.
Para o processamento de vidro, a seleção da ligação merece atenção especial porque o vidro é duro e quebradiço, e o desbaste de bordas requer remoção controlada de material, em vez de simplesmente corte agressivo. Uma ligação adequada para rebolos de vidro deve fornecer um equilíbrio apropriado entre a retenção abrasiva e a exposição de arestas de corte novas. O equilíbrio correto depende do vidro, da operação de retificação, da especificação do rebolo, do equipamento e das condições de produção.
A ligação do rebolo é o material ou sistema de ligação que mantém os grãos abrasivos juntos e forma a estrutura estrutural da camada de moagem. Em um rebolo diamantado, a ligação determina a firmeza com que os grãos diamantados individuais são retidos e como a superfície de trabalho se desenvolve à medida que o desbaste prossegue.
O próprio diamante fornece a capacidade de corte. Entretanto, um grão de diamante que permanece completamente enterrado na ligação não pode contribuir efetivamente para a remoção do material. À medida que a retificação continua, os grãos abrasivos ficam desgastados ou fraturados, enquanto a ligação expõe gradualmente novas porções da camada abrasiva ou libera grãos que não são mais eficazes.
Isto torna a ligação uma parte ativa do mecanismo de moagem, em vez de um material de suporte passivo. Suas características influenciam a retenção abrasiva, a ação de corte, o comportamento ao desgaste e a estabilidade do perfil da roda.
Para leitores que precisam de uma explicação mais ampla sobre a construção do rebolo e a ação abrasiva, o rebolo diamantado fornece informações adicionais sobre como esses componentes funcionam juntos.
A importância da ligação torna-se mais clara quando os requisitos do processamento do vidro são considerados. O vidro tem alta dureza, mas baixa resistência à fratura em comparação com muitos materiais dúcteis de engenharia. A retificação, portanto, deve remover o material e, ao mesmo tempo, limitar a fratura descontrolada na borda.
Uma ligação de roda diamantada afeta as condições mecânicas sob as quais os grãos abrasivos se envolvem com o vidro. Se os grãos abrasivos forem liberados muito rapidamente, o disco poderá sofrer desgaste rápido. Se forem retidos excessivamente, os grãos desgastados podem permanecer na camada de trabalho e reduzir a eficácia do corte.
O objetivo prático não é a retenção máxima do abrasivo ou a liberação máxima do abrasivo. É um equilíbrio apropriado entre os dois.
As características de aderência influenciam a disponibilidade de arestas de corte eficazes na superfície do rebolo. Uma ligação adequada permite que grãos abrasivos desgastados sejam substituídos por pontas de corte novas a uma taxa apropriada. Isto contribui para uma ação de corte estável durante a vida útil do disco.
A eficiência da moagem, entretanto, não pode ser atribuída apenas à ligação. O tamanho do grão do diamante, a concentração, a geometria do rebolo, a velocidade, a taxa de avanço, a profundidade de retificação, as condições do líquido refrigerante e as características do vidro também influenciam a remoção de material e a resistência à retificação.
A vida útil do rebolo está intimamente relacionada à retenção abrasiva. Uma ligação com retenção insuficiente pode permitir que grãos de diamante úteis saiam da camada de trabalho antes que seu potencial de corte seja totalmente utilizado. Isto pode aumentar o consumo de abrasivo e reduzir o intervalo de manutenção efetivo.
A retenção excessiva apresenta um problema diferente. Quando os grãos desgastados permanecem incrustados sem a exposição adequada das arestas de corte novas, o rebolo pode se tornar menos agressivo e exigir maior força de desbaste.
Consequentemente, uma vida teórica mais longa da roda não representa automaticamente um melhor desempenho. Para o processamento industrial de vidro, a vida útil do rebolo é melhor avaliada em relação à qualidade da retificação, estabilidade do perfil, rendimento da produção e frequência de substituição.
A retenção do perfil é particularmente importante para operações de retificação de bordas e retificação de perfis. O perfil da roda determina a geometria da área de contato e, portanto, contribui para a forma final da aresta processada.
Quando o desgaste abrasivo é irregular ou a ligação perde material muito rapidamente, o perfil pretendido pode mudar. Tais alterações podem afetar a consistência dimensional e exigir substituição mais frequente do rebolo ou ajuste do processo.
A seleção da ligação também pode influenciar a estabilidade do desbaste e, indiretamente, a qualidade da aresta. Um rebolo mal adaptado pode contribuir para uma resistência excessiva ao desbaste, corte instável ou desgaste acelerado. Estas condições podem aumentar o risco de bordas inconsistentes ou outros defeitos de processamento.
É importante, entretanto, não tratar a adesão como uma causa independente de cada defeito de retificação do vidro. Lascas e danos superficiais também podem resultar de tamanho de grão inadequado, carga excessiva de retificação, mau alinhamento da máquina, resfriamento insuficiente ou características do próprio vidro.
Vários sistemas de colagem são usados em discos diamantados e superabrasivos. Seu comportamento difere porque a ligação determina como os grãos abrasivos são suportados e liberados.
Os rebolos de resina usam um sistema de colagem à base de resina orgânica. Seu desempenho está associado à exposição abrasiva e ao comportamento de corte relativamente responsivos, tornando os sistemas de resina relevantes para aplicações onde a ação controlada de retificação e o acabamento superficial são importantes.
O desempenho real depende da formulação, especificação do abrasivo, design do disco e condições operacionais. A ligação de resina não deve, portanto, ser selecionada apenas porque uma aplicação específica requer um acabamento fino.
Os rebolos metálicos usam um sistema de ligação metálica para reter o abrasivo. As ligações metálicas estão geralmente associadas a uma forte retenção abrasiva e boa resistência ao desgaste mecânico.
Para aplicações que envolvem condições de retificação exigentes ou que necessitam de geometria de rebolo estável, essas características podem ser valiosas. A desvantagem é que a forte retenção abrasiva ainda deve ser equilibrada com a necessidade de expor arestas de corte eficazes durante a operação.
As ligações vitrificadas usam uma estrutura de ligação inorgânica à base de cerâmica. Sua estrutura controlada pode fornecer combinações específicas de desempenho de corte, rigidez e comportamento térmico.
A adequação de uma ligação vitrificada depende fortemente do projeto da roda e dos requisitos de aplicação. Não deve ser tratado como uma alternativa universalmente superior aos sistemas de ligação de resina ou metal.
| Tipo de título | Característica Geral | Consideração principal |
|---|---|---|
| Ligação de resina | Exposição abrasiva relativamente responsiva | Comportamento de corte e requisitos de acabamento |
| Ligação metálica | Forte retenção abrasiva e resistência ao desgaste | Vida útil da roda e estabilidade do perfil |
| Ligação Vitrificada | Estrutura de ligação inorgânica rígida | Requisitos de retificação específicos da aplicação |
A comparação acima descreve características gerais em vez de classificações fixas de desempenho. O comportamento real de retificação depende da especificação completa do rebolo e do ambiente operacional.
A relação entre adesão e desempenho pode ser examinada através da retenção abrasiva, comportamento de autoafiação, estabilidade do perfil e qualidade de retificação.
A retenção abrasiva descreve a eficácia com que a ligação retém os grãos de diamante dentro da camada de trabalho. Durante a moagem, o ligante deve reter grãos úteis sob carga mecânica enquanto permite que grãos ineficazes ou excessivamente desgastados deixem a superfície a uma taxa apropriada.
Este equilíbrio afeta o desgaste do rebolo diamantado. Uma ligação que libera grãos muito rapidamente pode resultar em rápido consumo do rebolo. Uma ligação que os retenha excessivamente pode inibir a exposição de pontos de corte recentes.
Por esta razão, a dureza ou a resistência da ligação não devem ser interpretadas isoladamente. O comportamento de ligação apropriado é determinado pela interação entre o abrasivo, a ligação, o vidro e as condições de retificação.
O desbaste eficaz requer um fornecimento contínuo de pontos de corte ativos. À medida que os grãos de diamante individuais se desgastam, novas arestas abrasivas precisam ficar disponíveis.
Este processo às vezes é descrito em termos de comportamento de autoafiação. Uma roda que expõe novas arestas de corte a uma taxa apropriada pode manter um desempenho de corte mais estável. Se a liberação do abrasivo for muito lenta, a resistência ao lixamento poderá aumentar. Se a liberação for muito rápida, o consumo do rebolo pode tornar-se excessivo.
Este equilíbrio é uma das razões pelas quais a seleção de um aglutinante para rebolos com base apenas na vida útil esperada pode produzir resultados ruins.
Para o processamento preciso das bordas, o disco deve manter a geometria pretendida durante uma parte substancial de sua vida útil. As características de adesão contribuem para esta estabilidade controlando a retenção abrasiva e a taxa de mudança da camada de trabalho.
A retenção de perfil é particularmente relevante para operações como retificação de bordas, chanframento e retificação de perfis. Uma roda que perde rapidamente o seu perfil pode exigir ajustes frequentes, mesmo que o material abrasivo permaneça disponível.
O acabamento superficial é influenciado por diversas variáveis que interagem, incluindo tamanho do grão, qualidade do abrasivo, geometria do rebolo, características de aderência e parâmetros operacionais.
Uma ligação que proporcione exposição abrasiva adequada pode suportar condições de retificação estáveis. No entanto, seria impreciso atribuir o acabamento superficial exclusivamente à ligação. A mesma ligação pode produzir resultados diferentes quando usada com diferentes tamanhos de grão, espessuras de vidro, velocidades de rebolo ou taxas de avanço.
O tamanho do grão de ligação e do diamante deve ser considerado em conjunto porque eles governam aspectos diferentes, mas relacionados, do comportamento abrasivo. O tamanho do grão descreve as dimensões das partículas abrasivas, enquanto a ligação determina como essas partículas são retidas e liberadas.
Partículas abrasivas mais grossas e partículas abrasivas mais finas têm características de corte diferentes e são selecionadas de acordo com a taxa de remoção necessária e a qualidade da superfície. A ligação deve então fornecer suporte adequado para o abrasivo selecionado sob as condições de retificação pretendidas.
Por exemplo, selecionar um grão apenas de acordo com o acabamento superficial desejado, sem considerar o comportamento da aderência, pode produzir uma especificação incompleta do rebolo. Da mesma forma, selecionar uma ligação sem considerar o tamanho do abrasivo e a carga de retificação pode não fornecer resultados estáveis.
Uma discussão detalhada sobre a seleção do abrasivo está disponível no tamanho do grão de diamante para aplicações de retificação de vidro.
Não existe uma ligação única e melhor para retificação de vidro em todas as aplicações. A seleção dos títulos deve começar com os requisitos reais de processamento e não apenas com a categoria do título.
Fatores importantes incluem:
O próprio copo é parte fundamental do processo de seleção. Vidro fotovoltaico, vidro para eletrodomésticos, vidro automotivo e outros produtos de vidro processados podem envolver diferentes faixas de espessura, geometrias de borda e requisitos de produção.
A espessura do vidro também afeta a quantidade de material removido e a carga mecânica colocada na roda. Portanto, uma especificação de disco que funcione bem para uma espessura de vidro não deve ser automaticamente transferida para outra aplicação.
A operação pretendida determina o equilíbrio entre eficiência de corte, qualidade da superfície e retenção do perfil.
Um disco usado para remoção agressiva de material pode exigir características abrasivas e de adesão diferentes de um disco destinado a acabamento controlado ou processamento preciso de bordas. O mesmo princípio se aplica às operações de perfilagem e chanframento, onde a manutenção da geometria se torna uma consideração importante.
A roda opera como parte de um sistema completo. A velocidade do fuso, a taxa de avanço, a profundidade de retificação, a rigidez da máquina, o fornecimento de refrigerante e as condições de fixação podem afetar o desempenho real da ligação.
A especificação de uma roda deve, portanto, ser avaliada sob as condições em que ela será realmente utilizada. Comparações laboratoriais ou isoladas não representam necessariamente o desempenho da produção.
Os objetivos de produção também influenciam a seleção. Uma linha de alto volume pode valorizar substancialmente o desgaste previsível das rodas, a qualidade estável das arestas e a frequência de substituição reduzida. Uma aplicação de precisão pode dar maior peso à retenção do perfil e à consistência dimensional.
A decisão correta baseia-se, portanto, no equilíbrio necessário das características de desempenho, e não em uma única especificação, como a vida útil da roda.
Às vezes, uma ligação inadequada pode ser identificada através de alterações no comportamento de moagem, mas esses sintomas devem ser interpretados com cuidado porque diversas variáveis do processo podem produzir efeitos semelhantes.
Os possíveis sinais de alerta incluem:
Esses sintomas não provam que o vínculo seja a causa. Antes de alterar a especificação do rebolo, o operador também deve verificar o alinhamento da máquina, a montagem do rebolo, o tamanho do grão, os parâmetros de retificação, o fornecimento de líquido refrigerante e as condições do vidro.
Esta abordagem diagnóstica é importante porque alterar a ligação sem corrigir um problema mecânico ou de processo subjacente pode simplesmente mover o problema de um sintoma para outro.
As aplicações de processamento de vidro diferem consideravelmente em seus requisitos operacionais. A produção de vidro fotovoltaico pode dar forte ênfase ao alto rendimento e ao processamento consistente de bordas. As aplicações de vidro para eletrodomésticos podem exigir precisão dimensional e qualidade de superfície estáveis. O processamento de vidro automotivo pode envolver configurações específicas de equipamentos, perfis de borda e requisitos de personalização.
É por isso que um rebolo de vidro deve ser especificado de acordo com sua aplicação, em vez de selecionado apenas a partir de uma categoria geral de ligação.
Por exemplo, o rebolo de vidro para eletrodomésticos da Meijie usa abrasivos de diamante com um sistema de ligação de liga de bronze e é projetado para centros de usinagem CNC e equipamentos de afiação de vidro. O design do produto também incorpora considerações como retenção de perfil, balanceamento dinâmico e estabilidade de processamento.
Essa abordagem orientada à aplicação é mais apropriada para compras industriais porque a questão relevante não é simplesmente qual ligante é “melhor”, mas qual combinação de abrasivo, ligante, geometria do rebolo e condições operacionais pode atender ao desempenho de produção exigido.
A ligação do rebolo é uma parte fundamental de um rebolo diamantado porque controla a retenção abrasiva e influencia o desenvolvimento da superfície de trabalho durante o desbaste. Seus efeitos se estendem ao comportamento de corte, vida útil do rebolo, retenção do perfil e estabilidade de retificação.
Para processamento de vidro, a seleção da ligação deve ser considerada juntamente com o tipo de vidro, espessura, operação de moagem, tamanho do grão, condições da máquina, resfriamento e requisitos de produção. Nem a máxima retenção abrasiva nem a máxima capacidade de corte são universalmente desejáveis; a especificação útil é aquela que fornece um equilíbrio apropriado sob condições reais de processamento.
Portanto, um rebolo de vidro tecnicamente sólido começa com a aplicação. Quando o sistema ligante e abrasivo é compatível com o processo, os fabricantes têm uma base mais sólida para manter a qualidade consistente da aresta, o desgaste previsível do rebolo e o desempenho de produção estável.