Aug 20,2026
Como os parâmetros de retificação afetam o desempenho do rebolo de vidro
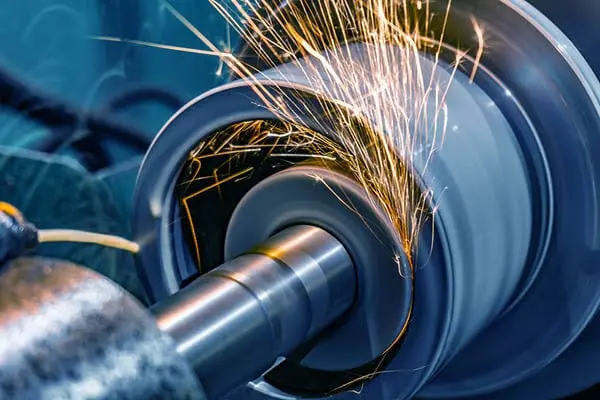
Os rebolos diamantados CNC são usados principalmente para retificação de vidro de precisão, processamento de bordas, modelagem de bordas e acabamento em centros de usinagem CNC e equipamentos de borda de vidro. Ao combinar o abrasivo diamantado com um sistema de colagem adequado e movimento controlado da máquina, esses discos suportam remoção consistente de material e processamento estável de bordas em ciclos de produção repetidos.
A aplicação é particularmente relevante para fabricantes de vidro que precisam de dimensões de borda controladas, qualidade de superfície confiável e vida útil razoável do rebolo. No entanto, o desempenho de um rebolo diamantado CNC não depende apenas do abrasivo. A espessura do vidro, a especificação do rebolo, a configuração da máquina, as condições de retificação e a geometria da borda necessária afetam o resultado final.
Por esta razão, selecionar um disco com base apenas no seu nome ou tipo de abrasivo raramente é suficiente. A tarefa de processamento real deve determinar a especificação da roda.
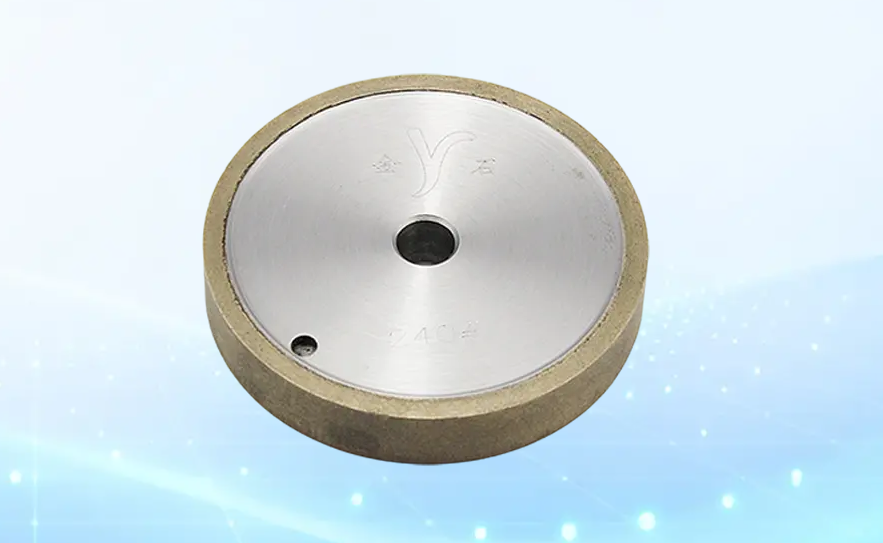
Um rebolo diamantado CNC é uma ferramenta abrasiva projetada para trabalhar com centros de usinagem CNC ou equipamentos de afiação de vidro. Seu objetivo principal é a remoção controlada de material da superfície do vidro, especialmente ao longo das bordas ou seções moldadas onde são necessárias consistência dimensional e processamento repetível.
Em comparação com ferramentas abrasivas de uso geral, os discos diamantados são projetados em torno das propriedades do diamante como superabrasivo. As partículas de diamante realizam a ação de corte, enquanto o sistema de colagem mantém o abrasivo em posição durante a operação. A geometria da roda também desempenha um papel importante porque o perfil de trabalho deve corresponder ao caminho de processamento e formato da aresta necessários.
Para o processamento de vidro CNC, a roda e a máquina funcionam como um sistema de processamento. O equipamento CNC determina o movimento e posicionamento da peça ou ferramenta, enquanto o rebolo realiza o próprio corte abrasivo. Uma combinação adequada pode fornecer moagem controlada em ciclos de produção repetidos.
Uma das aplicações mais comuns para rebolos diamantados CNC é o desbaste de bordas de vidro. Após o corte, as bordas do vidro podem exigir remoção adicional de material para atingir a geometria, as dimensões ou o acabamento especificados. O equipamento CNC pode controlar o movimento da ferramenta de retificação ao longo do caminho programado, enquanto o disco diamantado remove o material da borda.
O processo pode ser usado para aplicações onde são necessárias geometrias de borda retas, moldadas ou definidas de outra forma. O comportamento consistente do rebolo é importante porque alterações no desgaste ou no perfil do rebolo podem afetar gradualmente a aresta processada.
Para ambientes de produção, isso se torna mais significativo à medida que os volumes de processamento aumentam. Uma roda que mantém suas características de funcionamento durante um intervalo de manutenção razoável pode reduzir a frequência de substituição da roda e ajudar a limitar as interrupções na produção.
O resultado exato ainda depende do processo completo. A rigidez da máquina, a condição do fuso, a taxa de avanço, a especificação do rebolo, o resfriamento e as características do vidro podem influenciar a qualidade da borda. Uma roda diamantada é, portanto, um componente importante do processo, mas não deve ser considerada o único fator que controla a aresta acabada.
A retificação CNC também é usada quando a borda do vidro requer um formato definido, em vez da simples remoção de material de uma borda plana. Nestas aplicações, a geometria da roda torna-se particularmente importante.
A retificação de perfis requer que a ferramenta abrasiva mantenha uma forma de trabalho suficientemente estável durante o processamento do vidro. O desgaste excessivo do rebolo ou a alteração do perfil podem alterar a geometria produzida pela máquina, especialmente durante ciclos de produção mais longos.
Por esse motivo, a retenção da forma é uma consideração importante de desempenho ao selecionar um rebolo CNC. Uma roda adequada deve manter o perfil de trabalho pretendido sob as condições operacionais especificadas, proporcionando ao mesmo tempo um equilíbrio adequado entre a remoção de material e a qualidade da superfície.
O controle CNC fornece a precisão posicional necessária para seguir um caminho programado, mas a roda ainda deve ser capaz de produzir o perfil pretendido. A máquina e a ferramenta abrasiva, portanto, precisam ser combinadas e não avaliadas separadamente.
Algumas operações de processamento de vidro exigem mais do que a remoção básica de bordas. O processo de moagem também pode ser usado para refinar uma borda, controlar dimensões ou preparar o vidro para etapas subsequentes de fabricação.
Nessas situações, o lixamento preciso do vidro depende do comportamento abrasivo estável e das especificações apropriadas do rebolo. Vibração excessiva, desgaste inconsistente do rebolo, granulação inadequada ou perfil incorreto do rebolo podem afetar negativamente a superfície processada.
Um disco diamantado CNC pode suportar processamento repetível quando sua especificação corresponde à máquina e à aplicação. Porém, o acabamento requerido deve ser sempre considerado em conjunto com a exigência de remoção de material. Uma especificação otimizada para desbaste agressivo pode não ser a mesma selecionada para uma operação de acabamento mais fino.
A espessura do vidro é outro fator importante nas aplicações de retificação CNC porque influencia a quantidade de material a ser processado e as condições de retificação necessárias.
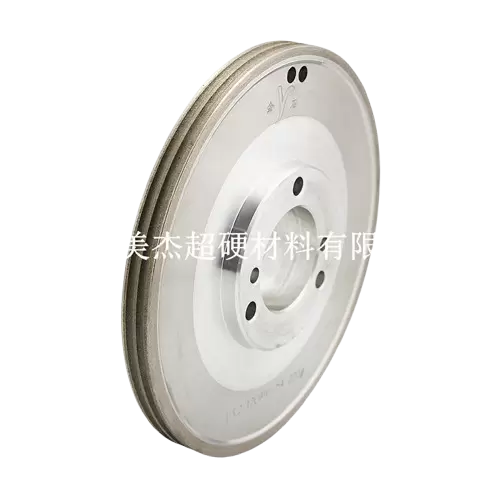
A roda diamantada CNC Meijie é especificada para espessuras de vidro de 2 a 18 mm, fornecendo cobertura para uma ampla gama de requisitos de processamento de vidro. As especificações de rodas disponíveis incluem diâmetros externos de 80 a 200 mm, diâmetros internos de 12 mm ou 22 mm e tamanhos de grão de 80# a 400#.
| Parâmetro | Especificação |
|---|---|
| Espessura do vidro | 2–18 mm |
| Diâmetro Externo | 80–200 mm |
| Diâmetro interno | 12mm/22mm |
| Tamanho do grão | 80#–400# |
Estas especificações não devem ser interpretadas como uma configuração universal para todas as aplicações CNC. A roda apropriada ainda depende do equipamento, da operação de processamento, da geometria da aresta e do resultado desejado.
O vidro é um material duro e quebradiço, portanto a seleção do abrasivo tem efeito direto na eficiência e estabilidade da remoção do material. O diamante é amplamente utilizado em aplicações de retificação de precisão devido à sua alta dureza e capacidade de corte.
No entanto, para o processamento CNC, o desempenho do abrasivo é apenas uma parte da equação. O desgaste das rodas, a estabilidade do perfil, a compatibilidade da máquina e os requisitos de processamento também devem ser considerados.
As partículas abrasivas são responsáveis pela remoção de material do vidro durante a moagem. Um abrasivo diamantado de alta qualidade pode proporcionar uma ação de corte eficaz quando a especificação do disco e as condições de operação forem apropriadas.
Isto é particularmente útil para processamento CNC de bordas de vidro, onde a ferramenta pode precisar remover material repetidamente ao longo de um caminho definido. O corte eficaz permite que o processo atinja a remoção de material necessária sem depender de força mecânica excessiva.
O equilíbrio é importante. Um rebolo muito agressivo para a aplicação pode causar danos desnecessários à superfície ou aumentar a instabilidade do processo, enquanto uma especificação inadequada pode reduzir a produtividade. A seleção do disco, portanto, precisa refletir a tarefa real de retificação, em vez de simplesmente maximizar a capacidade de corte.
O desgaste das rodas tem relação direta com a consistência da produção. À medida que a superfície de trabalho abrasiva muda, o comportamento de retificação e a geometria efetiva do rebolo também podem mudar. Isto é particularmente relevante quando a roda é responsável por produzir uma borda ou perfil de vidro definido.
A roda diamantada CNC Meijie foi projetada com resistência ao desgaste e retenção de forma como principais características de desempenho. Sua vida útil declarada excede 20.000 metros, enquanto o intervalo de manutenção real dependerá de fatores como características do vidro, condições de retificação, configurações da máquina e especificações do disco.
Uma vida útil mais longa pode reduzir a frequência de substituição das rodas. Na produção contínua, menos eventos de substituição também podem reduzir as interrupções da máquina e o trabalho associado às trocas de ferramentas.
No entanto, a vida útil deve ser avaliada utilizando dados reais de produção, em vez de ser tratada como um valor fixo. Duas aplicações usando o mesmo rebolo podem produzir resultados diferentes quando suas condições de retificação são substancialmente diferentes.
A fabricação CNC é frequentemente selecionada porque a mesma operação programada pode ser repetida com um alto grau de controle do processo. A ferramenta abrasiva deve, portanto, manter um desempenho razoavelmente estável durante todo o ciclo de produção.
Para um rebolo diamantado CNC, o desempenho consistente envolve mais do que durabilidade do abrasivo. A geometria do rebolo, o equilíbrio, as características de ligação, a compatibilidade da máquina e as condições operacionais podem influenciar o processo de retificação.
Uma roda estável pode ajudar a manter a remoção previsível de material e reduzir alterações indesejadas na geometria da borda à medida que a produção avança. Isto é especialmente relevante quando a mesma especificação de vidro é processada em grandes quantidades.
Ao mesmo tempo, a manutenção das máquinas continua essencial. Excentricidade do fuso, vibração, montagem inadequada, resfriamento inadequado ou parâmetros de processo incorretos podem afetar os resultados mesmo quando o rebolo em si é especificado corretamente.
A escolha de um rebolo diamantado CNC deve começar com os requisitos reais de processamento, e não apenas com o nome do rebolo. Uma especificação adequada precisa corresponder ao material, à máquina, à operação de retificação e ao resultado de aresta necessário.
Os principais fatores geralmente incluem:
Esses fatores estão intimamente ligados. A alteração de um parâmetro pode afetar a adequação dos outros.
A espessura do vidro é uma das primeiras especificações a verificar porque influencia a carga de moagem e as condições de processamento. Vidro fino e vidro mais espesso podem exigir configurações de processo diferentes, mesmo quando a operação geral de moagem é semelhante.
Para a roda diamantada CNC Meijie, a faixa de processamento declarada é de 2–18 mm. Isto fornece uma referência útil ao avaliar se a roda é aplicável a um produto de vidro específico.
Contudo, a espessura por si só não deve determinar a seleção. A geometria da borda necessária, a quantidade de remoção de material, a velocidade de processamento e os requisitos de qualidade também precisam ser considerados.
Um fabricante que processa uma folha de vidro fina para uma operação de acabamento pode ter requisitos de rebolo muito diferentes de um fabricante que realiza uma remoção de bordas mais substancial em vidro mais espesso.
As dimensões físicas da roda devem corresponder à máquina CNC e à sua disposição de montagem. O diâmetro externo determina a geometria de trabalho disponível e também está relacionado à configuração operacional da máquina. O diâmetro interno deve corresponder à interface de montagem necessária.
A roda diamantada CNC está disponível com diâmetros externos de 80–200 mm e diâmetros internos de 12 mm ou 22 mm. Estas especificações fornecem diferentes opções de configuração, mas a escolha correta deve ser confirmada em relação ao equipamento real.
A compatibilidade da máquina também deve incluir mais do que dimensões físicas. A velocidade do fuso, a potência disponível, os arranjos de refrigeração, a folga do rebolo e a posição de retificação pretendida podem afetar a adequação de um rebolo específico.
Uma roda que se ajusta mecanicamente ainda pode exigir uma avaliação mais aprofundada antes de ser usada como solução de produção.
O tamanho do grão afeta as características da superfície de trabalho abrasiva e deve ser considerado em relação ao resultado de retificação desejado. Especificações abrasivas mais grossas e mais finas podem produzir equilíbrios diferentes entre remoção de material e desempenho de acabamento.
A roda diamantada CNC Meijie está disponível em especificações de grão 80#–400#. O grão apropriado deve ser selecionado de acordo com a operação de retificação, qualidade de aresta necessária e condições do processo.
A granulação não deve ser considerada independentemente da aderência da roda, das configurações da máquina ou das características do vidro. O mesmo grão pode comportar-se de maneira diferente sob diferentes condições de processo, portanto os requisitos reais de produção continuam sendo a base para a seleção final.
Um rebolo diamantado CNC é uma opção adequada quando o processo de produção requer retificação controlada de vidro em centros de usinagem CNC ou equipamentos de afiação de vidro. É particularmente relevante quando o processamento de arestas precisa ser repetido em diversas peças com movimento consistente da ferramenta e requisitos de processamento definidos.
Várias condições práticas podem indicar que vale a pena considerar este tipo de roda:
A aplicação pretendida deve sempre ser avaliada antes de selecionar a especificação final. Por exemplo, um disco selecionado para retificação de bordas pode não ter os mesmos requisitos de um disco usado para um perfil específico ou operação de acabamento.
Para aplicações que exigem uma ferramenta abrasiva dedicada para lapidação de vidro CNC, o disco diamantado CNC foi projetado para centros de usinagem CNC e equipamentos para lapidação de vidro. Sua especificação abrange espessuras de vidro de 2 a 18 mm, com múltiplas dimensões de rebolo e opções de grão disponíveis para diferentes requisitos de processamento.
O objetivo principal dos rebolos diamantados CNC é a remoção de material controlada e repetível em aplicações como retificação de bordas de vidro, modelagem de bordas, processamento de perfis e acabamento. Seu valor vem da interação entre o desempenho do abrasivo diamantado, a geometria do disco, o controle da máquina e os requisitos do vidro que está sendo processado.
O processo de seleção deve, portanto, começar com a operação real: tipo e espessura do vidro, geometria necessária da borda, configuração da máquina, dimensões da roda e condições de produção esperadas. Uma especificação de roda que atenda a esses requisitos tem maior probabilidade de fornecer processamento estável do que uma seleção baseada apenas em reivindicações gerais de desempenho.
Para fabricantes que utilizam equipamentos CNC para processamento de vidro, a abordagem mais prática é avaliar o rebolo como parte do sistema completo de usinagem.