Sep 18,2026
Por que a moagem do wafer SiC é mais difícil?
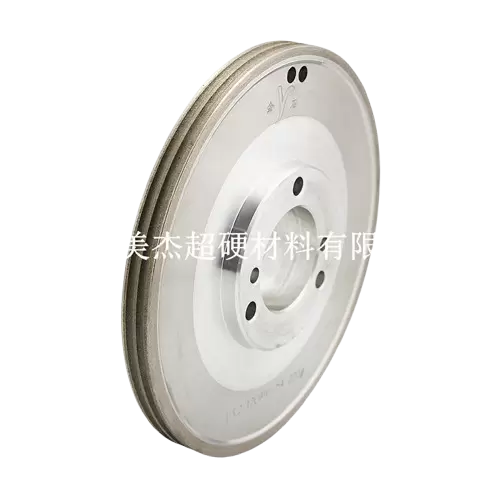
Espera-se que um rebolo de vidro se desgaste gradualmente à medida que os abrasivos de diamante são consumidos durante o processamento. Em uma operação de retificação estável, o padrão de desgaste deve permanecer razoavelmente consistente, permitindo que o rebolo mantenha seu perfil de trabalho e forneça qualidade de aresta previsível. No entanto, quando uma área se desgasta visivelmente mais rápido do que outra, o problema pode ir além do desgaste normal dos consumíveis.
O desgaste irregular em rebolos de vidro pode estar associado ao alinhamento da máquina, instalação do rebolo, pressão de retificação, taxa de alimentação, especificação do rebolo, condições de resfriamento ou características do vidro sendo processado. O desafio é que esses fatores podem interagir. Uma roda pode parecer ser a origem do problema quando a causa real é uma pressão local excessiva ou uma configuração instável da máquina.
Para processadores de vidro, identificar a causa antecipadamente pode ajudar a evitar distorções de perfil, defeitos nas bordas, substituição desnecessária de rodas e interrupções de produção. Este artigo examina as principais causas do desgaste irregular, os efeitos no processamento do vidro, formas práticas de identificar a fonte e medidas que podem ajudar a manter um desempenho mais consistente das rodas.
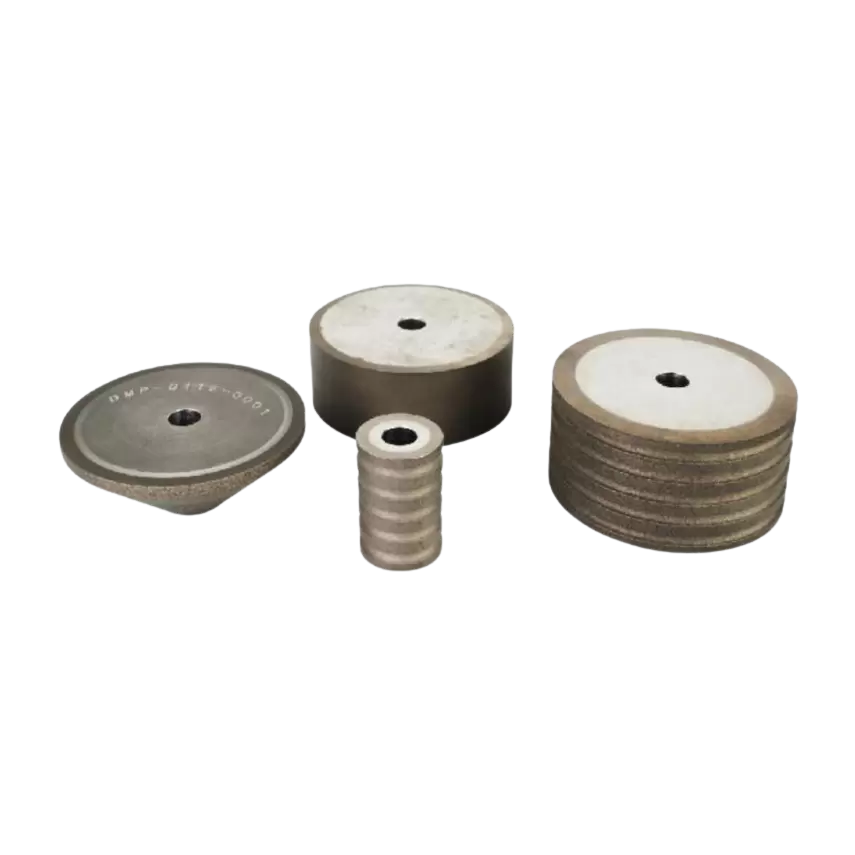
O desgaste normal faz parte da vida útil de qualquer rebolo diamantado. As partículas de diamante gradualmente se desgastam, fraturam ou se soltam da ligação à medida que a roda remove o material do vidro. Sob condições estáveis, este processo deverá permanecer relativamente previsível.
O desgaste irregular é diferente. Ocorre quando certas áreas ou seções da roda se desgastam significativamente mais rápido do que outras. A diferença pode ser visível na superfície de trabalho ou pode aparecer primeiro através de alterações no resultado do lixamento. Uma roda ainda pode parecer utilizável enquanto seu perfil já começou a mudar.
Os sinais comuns incluem:
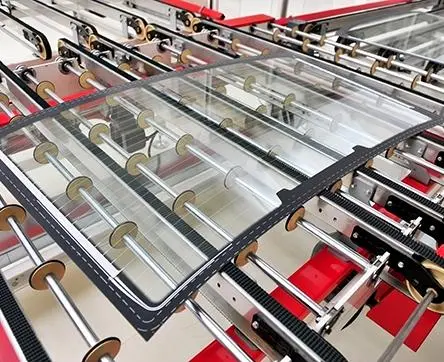
A importância destes sintomas depende da aplicação. Uma pequena alteração pode ter consequências limitadas durante o desbaste, enquanto a mesma alteração pode se tornar séria no processamento preciso de arestas. Para linhas de produção automatizadas, mesmo alterações moderadas no perfil podem eventualmente afetar a consistência em um grande número de painéis de vidro.
Portanto, é útil tratar um padrão de desgaste incomum como um sinal de processo, em vez de simplesmente um sinal de que a roda atingiu o fim de sua vida útil.
Raramente existe uma causa universal para o desgaste do rebolo de vidro. O rebolo, a máquina, a peça, os parâmetros de retificação e o sistema de resfriamento contribuem para as condições reais de contato. Quando essas condições não são equilibradas, pode ocorrer desgaste localizado.
A pressão de retificação é um dos fatores mais diretos que afetam o desgaste abrasivo. Quando a pressão é distribuída uniformemente pela área de contato pretendida, os abrasivos de diamante podem remover o vidro a uma taxa relativamente estável. Se a pressão ficar concentrada em uma área, essa seção do rebolo carrega uma parcela maior da carga de retificação.
Isto pode acontecer quando a roda não entra em contato com o vidro de maneira uniforme, quando a peça de trabalho não está posicionada corretamente ou quando a máquina aplica uma pressão inconsistente durante a alimentação. Um pequeno erro de alinhamento pode não ser óbvio à primeira vista, mas o contacto repetido sob as mesmas condições pode acelerar o desgaste numa secção específica.
A pressão excessiva de retificação também pode aumentar a geração de calor e a carga abrasiva. À medida que a resistência local aumenta, a área afetada pode desgastar-se mais rapidamente do que o resto da roda, alterando gradualmente o perfil da roda.
Uma roda fabricada corretamente ainda pode ter um desempenho ruim se for instalada incorretamente. Erros de montagem, desvio do fuso, mau alinhamento ou fixação instável podem alterar o contato real entre a roda e o vidro.
Por exemplo, se a roda não estiver assentada corretamente no fuso, a superfície de trabalho poderá não girar em um plano estável. Mesmo uma pequena quantidade de desvio pode criar pontos de contato altos e baixos repetidos. Com o tempo, essas variações podem produzir um padrão de desgaste irregular reconhecível.
A vibração da máquina merece atenção semelhante. A vibração excessiva pode aumentar o impacto local e reduzir a estabilidade da retificação. Também pode tornar difícil distinguir um problema de roda de um problema de máquina porque ambos podem produzir arestas inconsistentes.
Por esta razão, a inspeção das rodas não deve ser separada da inspeção dos equipamentos. Quando um desgaste incomum aparece logo após a instalação de uma nova roda, verificar a precisão da montagem, a condição do fuso, o alinhamento e a excentricidade pode ser mais útil do que substituir imediatamente a roda.
Os parâmetros de retificação determinam diretamente quanta carga mecânica e térmica o rebolo sofre. A taxa de avanço, a velocidade do rebolo, a profundidade de retificação e a quantidade de material removido por passagem influenciam o desgaste abrasivo.
Uma alta taxa de avanço pode aumentar o rendimento da produção, mas se o rebolo não for projetado ou condicionado para essa carga de trabalho, a resistência à retificação pode aumentar. A profundidade excessiva de retificação pode ter um efeito semelhante, aumentando a quantidade de vidro removido durante cada ciclo de contato.
A relação entre essas variáveis é mais importante do que qualquer configuração isolada. Um parâmetro que funciona bem em uma máquina ou especificação de vidro pode não produzir o mesmo resultado em outra linha de produção.
Para uma discussão mais detalhada dessa relação, consulte Como os parâmetros de retificação afetam o desempenho do rebolo de vidro .
A especificação do abrasivo também afeta o comportamento ao desgaste. O tamanho do grão do diamante influencia a ação de corte, o acabamento superficial, a resistência ao desbaste e a forma como as partículas abrasivas interagem com o vidro.
Se o tamanho do grão não corresponder à aplicação, o disco poderá apresentar resistência excessiva ou não conseguir fornecer o equilíbrio pretendido entre a remoção de material e a qualidade do acabamento. O diâmetro da roda, o perfil, as características de ligação e as dimensões de montagem também precisam corresponder à máquina e ao processo.
Isto não significa que um grão mais fino ou mais grosso seja inerentemente melhor. A especificação correta depende da espessura do vidro, dos requisitos de remoção, da qualidade desejada da borda, da capacidade da máquina e das condições operacionais.
Uma referência útil para este aspecto é Como escolher o tamanho do grão de diamante para moagem de vidro , que fornece mais detalhes sobre como a seleção do grão se relaciona com os requisitos de moagem de vidro.
O calor é outro fator que pode contribuir para o desgaste instável. A retificação do vidro gera calor na zona de contato, principalmente quando a carga de retificação é alta. O resfriamento eficaz ajuda a controlar essa carga térmica e mantém o processo mais estável.
A questão não é simplesmente a quantidade de refrigerante. A distribuição também é importante. Se o líquido refrigerante atingir uma parte da zona de contato com mais eficiência do que outra, as condições térmicas poderão diferir em toda a área de trabalho. Bicos bloqueados, posicionamento incorreto dos bicos, fluxo inadequado ou líquido refrigerante contaminado podem reduzir a eficácia do resfriamento.
Um sistema de resfriamento estável também ajuda a remover resíduos de retificação da área de contato. Quando os detritos se acumulam, a resistência ao lixamento pode aumentar e interferir na ação normal de corte do abrasivo.
A primeira consequência importante do desgaste irregular do rebolo é uma mudança no perfil de trabalho do rebolo. À medida que uma seção se desgasta mais rapidamente, a geometria original pode não ser mais mantida. Isto altera a forma como a roda entra em contato com o vidro e pode criar instabilidade adicional.
O efeito geralmente é visível na qualidade das bordas. Um perfil desgastado ou distorcido pode produzir geometria de aresta inconsistente, superfícies mais ásperas ou aumento de lascas. Em aplicações onde a borda do vidro deve atender a requisitos dimensionais rígidos, mesmo uma alteração moderada no perfil pode se tornar uma preocupação de produção.
Lascar é particularmente importante porque pode ter mais de uma causa. O desgaste do rebolo, os parâmetros de retificação, as características do vidro, a condição da máquina e o resfriamento podem contribuir. Quando o lascamento aumenta ao mesmo tempo que o desgaste irregular da roda, as duas questões devem ser investigadas em conjunto. Uma referência detalhada está disponível em Por que o vidro lasca durante a moagem? Causas e soluções .
O desgaste irregular também pode aumentar os custos operacionais. Um disco pode precisar ser substituído antes que sua capacidade abrasiva total tenha sido utilizada porque seu perfil ou desempenho de retificação se tornaram inaceitáveis. A substituição frequente introduz custos de material, bem como tempo de inatividade da máquina, trabalho de configuração e possíveis interrupções de produção.
Para o processamento de vidro de alto volume, a consistência é muitas vezes mais importante do que simplesmente atingir uma alta velocidade inicial de moagem. Uma roda que mantém um desempenho estável durante uma parte substancial da sua vida útil pode proporcionar um processo de produção mais previsível.
Quando aparece um padrão de desgaste incomum, a substituição imediata da roda pode resolver o sintoma sem abordar a causa subjacente. Uma abordagem mais eficaz é verificar o processo sistematicamente.
Comece com a própria roda. Inspecione o perfil de trabalho, a superfície abrasiva, os danos visíveis e a distribuição do desgaste. Compare o perfil atual com a geometria esperada se os registros dimensionais estiverem disponíveis.
Também é útil comparar uma roda recém-instalada com uma roda desgastada. Se a mesma área desenvolver repetidamente desgaste excessivo em rodas diferentes, a causa pode estar relacionada à configuração da máquina ou às condições do processo, e não a um defeito isolado da roda.
O próximo passo é inspecionar o equipamento. A montagem da roda, a excentricidade do fuso, o alinhamento, a estabilidade do acessório e a vibração da máquina devem ser considerados.
Se possível, observe se o desgaste anormal corresponde a uma determinada posição de contato. Um padrão repetido pode fornecer evidências úteis. Por exemplo, o desgaste localizado que ocorre na mesma seção da roda após cada instalação pode indicar um problema mecânico ou de alinhamento consistente.
Compare as configurações de produção atuais com as configurações estáveis anteriores. Preste atenção especial à taxa de avanço, velocidade do rebolo, profundidade de retificação e alterações no rendimento da produção.
Um aumento repentino na taxa de avanço ou na profundidade de retificação pode alterar a carga colocada no rebolo. Se o desgaste desigual começou após uma mudança de processo, o próprio tempo pode fornecer uma pista importante.
O fluxo do líquido refrigerante e o posicionamento do bico devem ser verificados ao longo do próprio vidro. Mudanças na espessura do vidro, nos lotes de produção, na geometria das bordas ou na qualidade do material recebido podem alterar a carga de retificação.
A seguinte relação diagnóstica pode ser útil:
| Sintoma observado | Possível causa | Área principal a inspecionar |
|---|---|---|
| Um lado desgasta mais rápido | Contato ou pressão desigual | Alinhamento e montagem das rodas |
| O perfil muda rapidamente | Carga excessiva de moagem | Taxa de avanço e profundidade de retificação |
| Desgaste abrasivo localizado | Contato irregular ou resfriamento | Zona de contato e distribuição de refrigerante |
| Aumento de lascas nas bordas | Condição da roda ou instabilidade do processo | Especificação da roda e parâmetros de retificação |
O objetivo não é identificar uma única causa imediatamente. É para restringir qual parte do processo está produzindo a carga anormal.
Uma vez identificada a causa provável, a ação corretiva deve se concentrar em restaurar o contato estável e a distribuição de carga.
A seleção da roda deve considerar mais do que o diâmetro e o tamanho do grão. O tipo de vidro, a espessura, a geometria da borda, o acabamento necessário, a configuração da máquina e o volume de produção afetam a especificação apropriada da roda.
Uma roda projetada para uma aplicação específica pode fornecer um melhor equilíbrio entre capacidade de corte, retenção de perfil e resistência ao desgaste. Isto é especialmente relevante ao processar diferentes produtos de vidro na mesma linha de produção.
A instalação consistente é essencial para uma retificação repetível. A superfície de montagem deve estar limpa, a roda deve estar assentada corretamente e o fuso e o acessório devem permanecer em boas condições.
As verificações regulares são particularmente importantes quando uma linha de produção funciona por longos períodos. Desgaste mecânico ou detritos acumulados podem afetar gradualmente o alinhamento mesmo quando a configuração original da máquina estava correta.
Uma vez estabelecidos parâmetros adequados, devem ser evitadas alterações desnecessárias. Aumentar a velocidade de produção sem considerar a carga de retificação resultante pode reduzir a vida útil do rebolo e introduzir instabilidade.
Os ajustes de parâmetros devem ser avaliados juntamente com a qualidade da aresta, o desgaste do rebolo, a vibração e o rendimento da produção. Uma taxa de avanço ligeiramente inferior pode, às vezes, produzir um resultado geral melhor se melhorar significativamente a estabilidade do rebolo e reduzir a frequência de substituição.
O líquido refrigerante deve atingir a zona de moagem de maneira uniforme e contínua. Os bocais devem ser verificados quanto a bloqueio ou deslocamento, e o sistema de refrigeração deve ser mantido de acordo com os requisitos do equipamento.
O resfriamento estável é particularmente importante quando as condições de produção impõem uma carga elevada à roda. Pode ajudar a controlar a variação térmica e manter um comportamento de retificação mais consistente.
Nem todo padrão de desgaste irregular significa que a roda deve ser substituída imediatamente. A decisão deve ser baseada em se a roda ainda consegue atender ao desempenho de processamento exigido.
Um rebolo pode precisar ser substituído quando seu perfil tiver mudado o suficiente para afetar a geometria da borda, quando o lascamento ou os defeitos superficiais aumentarem, ou quando a resistência ao desbaste e a vibração se tornarem difíceis de controlar. A consistência dimensional é outro indicador prático, especialmente para aplicações em vidro de precisão.
A vida útil real também varia de acordo com o material do vidro, espessura, profundidade de retificação, especificação do rebolo, máquina e condições operacionais. Um valor fixo de quilometragem não pode representar todas as aplicações com precisão.
O importante é evitar o uso de disco simplesmente porque ainda contém material abrasivo visível. Se o rebolo não conseguir mais manter o perfil de desbaste ou a qualidade da aresta exigidos, sua vida útil prática pode já ter terminado.
O design do rebolo tem uma influência direta na consistência do desempenho de um rebolo diamantado ao longo do tempo. A qualidade do abrasivo, as características de adesão, a geometria do rebolo, a retenção do perfil e a precisão de fabricação afetam a forma como o rebolo responde a cargas repetidas de retificação.
Para o processamento de vidro, o equilíbrio entre nitidez e resistência ao desgaste é particularmente importante. Uma roda que corta com eficácia, mas se desgasta muito rapidamente, pode aumentar a frequência de substituição. Um disco com forte resistência ao desgaste, mas com capacidade de corte insuficiente, pode aumentar a resistência ao desbaste e reduzir a eficiência do processo.
A qualidade de fabricação também é importante. Dimensões precisas e balanceamento dinâmico adequado podem ajudar a reduzir a vibração e apoiar uma operação estável, especialmente em velocidades mais altas do fuso. O objetivo não é simplesmente produzir um rebolo com uma longa vida teórica, mas um que possa manter um desempenho útil de retificação durante toda essa vida.
O design específico da aplicação é outra consideração. O vidro fotovoltaico, o vidro automotivo e o vidro para eletrodomésticos podem ter diferentes espessuras, requisitos de borda, volumes de produção e configurações de equipamentos. Uma especificação de roda que funciona bem em uma aplicação não deve ser automaticamente considerada ideal para outra.
Por exemplo, a linha de produtos de processamento de vidro da Meijie inclui soluções dedicadas para diferentes aplicações, incluindo rebolo de vidro fotovoltaico, rebolo de vidro para eletrodomésticos e rebolo de vidro automotivo. Esses projetos específicos para aplicações fornecem uma base para combinar ferramentas abrasivas com diferentes requisitos de processamento de vidro, em vez de depender de uma única especificação universal.
O desgaste irregular dos rebolos de vidro é geralmente um sinal de que as condições de retificação não estão totalmente equilibradas. A causa pode ser alinhamento mecânico, instalação, pressão de retificação, parâmetros de processamento, especificação do rebolo, resfriamento ou alterações no próprio vidro.
A resposta mais eficaz é uma inspeção estruturada, em vez da substituição imediata das rodas. A verificação da roda, da máquina, dos parâmetros, do sistema de refrigeração e das condições da peça pode revelar onde a carga adicional está sendo gerada.
Para linhas de produção onde a qualidade da aresta e o rendimento são importantes, o objetivo deve ser o desgaste previsível, em vez de simplesmente a vida útil máxima do rebolo. Um rebolo de vidro adequadamente combinado, combinado com condições estáveis da máquina e parâmetros de retificação controlados, pode ajudar a manter a qualidade consistente da borda e, ao mesmo tempo, reduzir custos desnecessários com consumíveis e tempo de inatividade.