Oct 22,2026
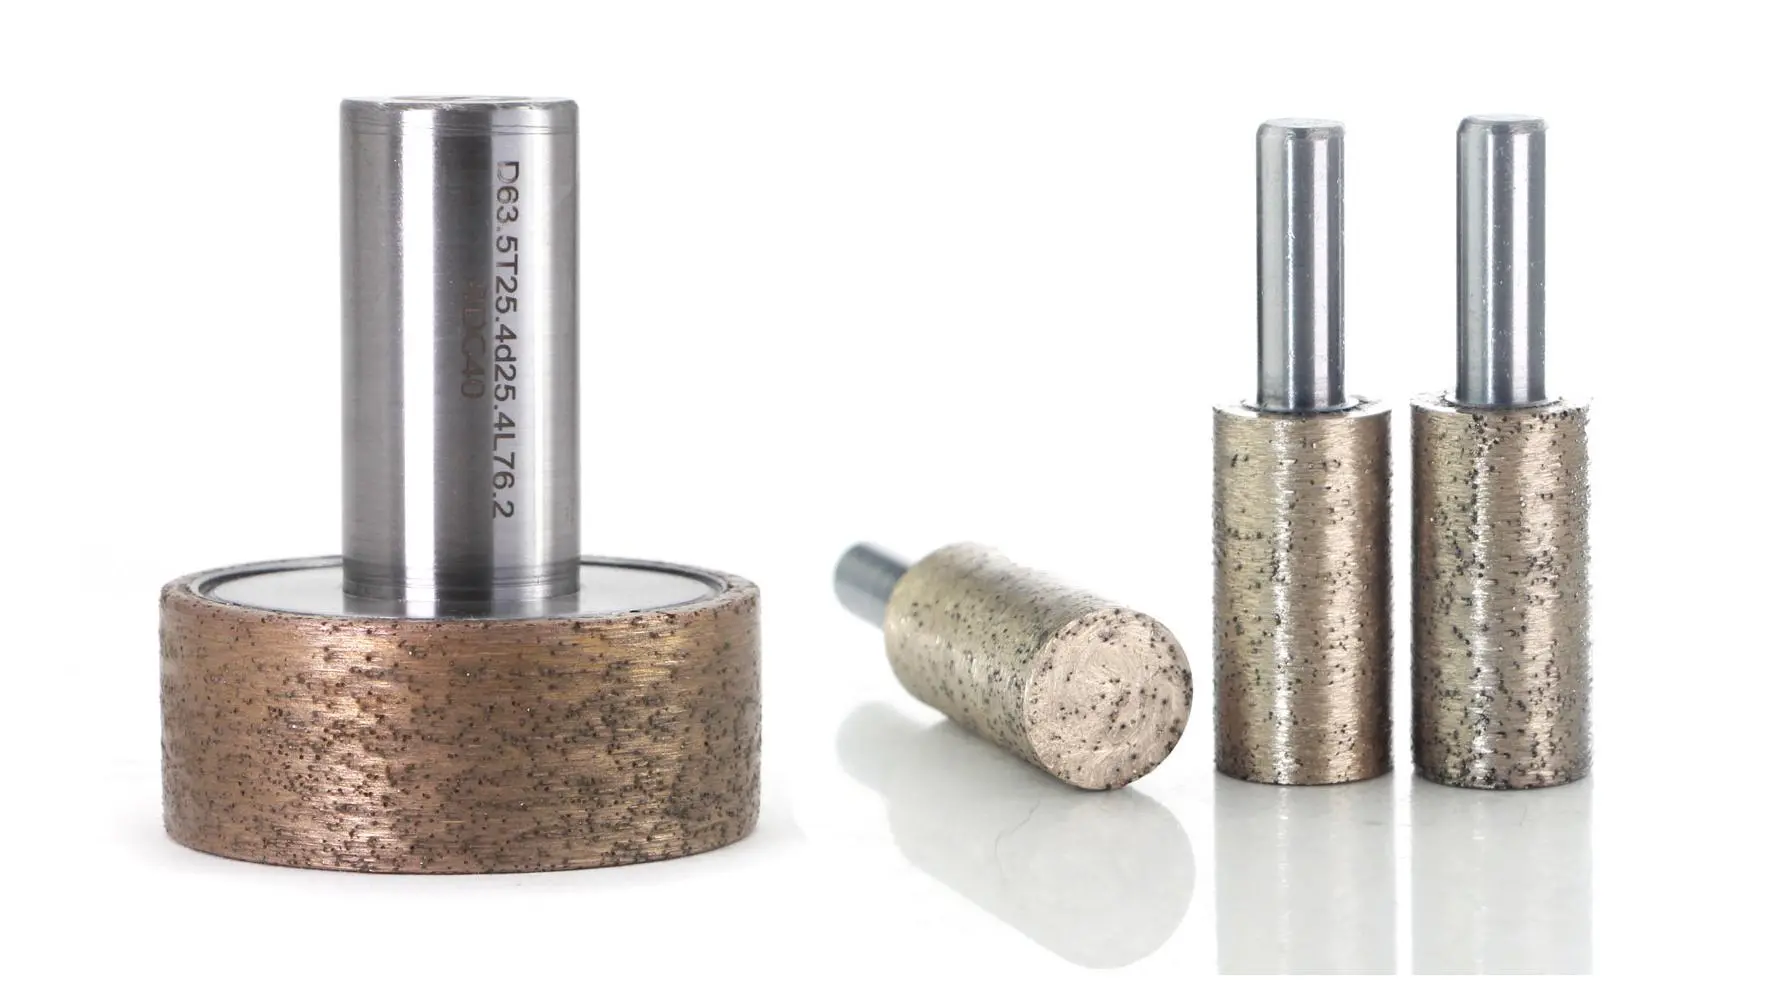
Como selecionar uma cabeça de retificação de diamante para componentes ópticos de precisão
Escolher o tamanho certo de grão de diamante para retificação de vidro é uma parte importante do equilíbrio entre eficiência de retificação, qualidade da aresta, remoção de material e vida útil do rebolo. Uma granulação que funciona bem para remoção agressiva de material pode não ser a melhor opção quando o processo requer uma borda de vidro mais lisa ou um controle dimensional mais rígido.
A escolha também depende de mais do que o vidro em si. A espessura do vidro, a remoção de material necessária, a velocidade de retificação, a qualidade da aresta, a configuração da máquina, o perfil do rebolo e as condições de processamento podem influenciar o tamanho de grão apropriado do rebolo de vidro.
Por esse motivo, não existe um grão universal que seja melhor para todas as aplicações de retificação de vidro. Um processo de seleção prático começa com os requisitos de produção e depois combina o grão de diamante com as condições reais de retificação. O guia a seguir explica como diferentes tamanhos de grãos afetam o desempenho de retificação e como os fabricantes podem abordar a seleção de grãos para processamento fotovoltaico e de vidro para aparelhos .
O tamanho do grão de diamante refere-se à faixa de tamanho das partículas abrasivas de diamante usadas em um rebolo. As especificações comuns para rebolos de vidro incluem 80#, 150#, 200#, 300# e 400#. A especificação do grão é um dos fatores que determina como o abrasivo interage com o vidro durante a retificação.
Em geral, o grão diamantado mais grosso proporciona uma ação de corte mais agressiva e pode ser útil quando é necessária uma remoção relativamente alta de material. O grão mais fino proporciona maior ênfase nas características controladas de desbaste e acabamento. Contudo, o número de grãos não deve ser tratado como um indicador independente do desempenho geral da roda.
O mesmo grão pode se comportar de maneira diferente dependendo da ligação do rebolo, concentração de diamante, perfil, parâmetros da máquina, características do vidro e condições de retificação. Portanto, o grão diamantado para retificação de vidro deve sempre ser considerado como parte da especificação completa do rebolo e não como um único parâmetro.
Os números identificam diferentes faixas de tamanho de partículas abrasivas. Dentro de uma especificação de rebolo, a escolha entre 80#, 150#, 200# e 400# representa uma mudança nas características do abrasivo, em vez de uma simples classificação de qualidade.
Por exemplo, uma roda 80# e uma roda 400# não devem ser vistas como a mesma ferramenta com diferentes níveis de desempenho. Eles se destinam a fornecer diferentes características de moagem e podem ser apropriados sob diferentes condições de processamento.
Uma maneira útil de compreender o intervalo é considerar o equilíbrio desejado:
Grão mais grosso → maior ênfase na remoção de material e na agressividade do desbaste
Grão mais fino → maior ênfase no desbaste e acabamento controlados
Isso não significa que toda linha de produção deva mover-se automaticamente para grãos grossos para maior eficiência ou grãos finos para qualidade. A escolha correta depende do que a operação de retificação precisa realizar.
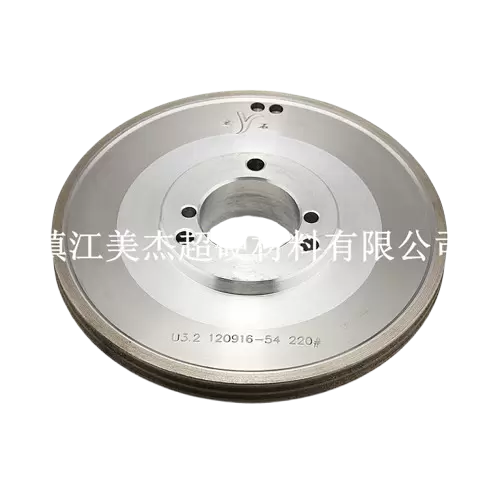
A principal razão pela qual o tamanho do grão é importante é que ele altera a interação entre o abrasivo e a superfície do vidro. Essa interação afeta a remoção de material, o comportamento de retificação, a qualidade da aresta e o desgaste do rebolo durante a operação.
Para os fabricantes que selecionam um tamanho de grão de rebolo de vidro, esses efeitos devem ser considerados em conjunto, em vez de avaliados separadamente.
Quando o processo de retificação exige uma remoção significativa de material, um grão de diamante mais grosso pode proporcionar uma ação de retificação mais agressiva. Partículas abrasivas maiores podem envolver o vidro de forma mais ativa e apoiar a remoção eficiente de material sob condições operacionais adequadas.
Isto pode ser particularmente relevante para processos que envolvem moagem pesada ou requisitos de produção mais elevados. Em tais aplicações, a eficiência da retificação está frequentemente intimamente ligada à taxa de avanço, profundidade de retificação, afiação do rebolo e estabilidade da máquina.
Contudo, o tamanho do grão por si só não determina a taxa de remoção de material. Um rebolo mais grosso operado em condições inadequadas pode não proporcionar a melhoria de produtividade esperada. Pressão excessiva de retificação, taxa de avanço inadequada, resfriamento insuficiente ou especificação inadequada do rebolo podem afetar negativamente o processo.
Por esta razão, a eficiência da moagem deve ser considerada como o resultado do sistema completo de moagem.
A questão prática não é simplesmente:
“Qual grão é o mais grosso?”
Isso é:
“Qual grão fornece remoção de material suficiente, mantendo a qualidade de aresta necessária e a estabilidade do processo?”
Essa distinção é importante ao selecionar um rebolo diamantado para vidro.
O tamanho do grão também pode influenciar as características da borda do vidro acabado.
Quando uma aplicação dá maior ênfase ao acabamento controlado, um grão mais fino pode ser considerado porque a ação abrasiva é geralmente mais adequada às condições de desbaste orientadas para o acabamento. Isto pode ser relevante quando a aresta final necessita de uma aparência controlada, precisão dimensional ou redução da irregularidade da superfície.
No entanto, a granulação fina não deve ser automaticamente interpretada como uma solução para todos os problemas das bordas do vidro. A qualidade da borda do vidro depende de vários fatores, incluindo a condição do rebolo, profundidade de retificação, taxa de avanço, vibração da máquina, resfriamento e a condição do próprio vidro.
Um rebolo com especificações inadequadas ainda pode produzir resultados ruins, mesmo quando uma granulação fina for selecionada.
Isto é particularmente importante para fabricantes que apresentam defeitos nas bordas. A mudança de grão grosso para grão fino pode alterar o comportamento de retificação, mas não elimina a necessidade de investigar todo o sistema de processamento.
O tamanho do grão também está relacionado à maneira como o rebolo se comporta à medida que se desgasta, mas não deve ser usado como a única medida da vida útil do rebolo diamantado.
A vida útil real depende do abrasivo, da ligação, da concentração de diamante, das características do vidro, da pressão de retificação, da taxa de alimentação, da condição da máquina e de outros fatores operacionais.
Um disco que oferece bom desempenho de corte, mas que se desgasta rapidamente, pode exigir substituição frequente. Por outro lado, um rebolo com uma taxa de retificação adequada e retenção abrasiva estável pode suportar intervalos de produção mais longos.
Portanto, ao avaliar o desgaste do rebolo de vidro, os fabricantes devem observar o desempenho total da produção e não apenas o número de grãos.
Indicadores importantes incluem:
Um grão com bom desempenho na produção real pode, portanto, fornecer maior valor do que um selecionado apenas porque parece mais agressivo ou mais fino no papel.
Não há uma resposta universal sobre se o grão de diamante grosso ou fino é melhor para o lixamento de vidro. Cada um tem uma função diferente e a escolha adequada depende do objetivo do processamento.
A principal distinção é se a operação dá maior ênfase à remoção de material e à produtividade ou à retificação controlada e à qualidade do acabamento.
O grão de diamante grosso pode ser apropriado quando o processo requer uma remoção de material relativamente alta. Pode ser considerado para operações de retificação mais pesadas, onde o objetivo principal é remover o material de forma eficiente, em vez de atingir a condição de acabamento final em uma única operação.
As vantagens potenciais incluem:
No entanto, o grão grosso precisa ser compatível com os parâmetros de retificação corretos. Se a profundidade de retificação ou a taxa de avanço forem excessivas, o processo poderá gerar tensões indesejadas na borda do vidro.
Portanto, o grão grosso para moagem de vidro deve ser selecionado de acordo com a necessidade real de remoção de material, em vez de simplesmente escolher o maior abrasivo disponível.
O grão diamantado fino pode ser considerado quando o processo dá maior importância ao desbaste controlado e às características de acabamento.
As aplicações potenciais incluem operações onde:
Um grão mais fino pode ser útil para essas condições, mas ainda precisa ser combinado com uma ligação apropriada, especificação do rebolo, configuração da máquina e processo de retificação.
O objetivo não é escolher o grão mais fino possível. Em vez disso, o objetivo é selecionar um grão que forneça o desempenho de acabamento necessário sem reduzir desnecessariamente a eficiência do desbaste.
Um erro comum é procurar a melhor granulação para moagem de vidro e aplicá-la em todas as linhas de produção.
Na realidade, o mesmo tipo de vidro pode ser processado em condições muito diferentes. Dois fabricantes podem usar a mesma espessura de vidro, mas têm máquinas, taxas de avanço, profundidades de retificação, perfis de rebolo e requisitos de qualidade de aresta diferentes.
Conseqüentemente, um grão que funciona bem em um ambiente de produção pode não produzir o mesmo resultado em outro.
A melhor abordagem é estabelecer primeiro o resultado de moagem necessário e depois selecionar o grão de acordo com o processo.
Selecionar um rebolo de vidro adequado envolve mais do que observar os números de granulação. Diversas variáveis de produção precisam ser consideradas em conjunto.
A espessura do vidro é um ponto de partida importante porque afeta as condições de processamento e a quantidade de material que pode precisar ser removido.
Os produtos cobertos pela Meijie incluem aplicações de processamento de vidro que variam de 2 a 18 mm, demonstrando que diferentes espessuras podem estar dentro da mesma linha geral de produtos de rebolos.
Contudo, a espessura do vidro não deve ser usada como fórmula direta para a seleção do grão.
Por exemplo, seria demasiado simplista concluir que o vidro mais espesso requer sempre grão grosso e o vidro fino requer sempre grão fino. A remoção de material, a geometria da aresta, a profundidade de retificação, a taxa de avanço e o acabamento desejado podem alterar a seleção apropriada.
Portanto, o tamanho do grão de diamante para diferentes espessuras de vidro deve ser avaliado no contexto de todo o processo.
A quantidade de material que precisa ser removida geralmente está mais diretamente relacionada à seleção do grão do que apenas à espessura do vidro.
Um processo que envolve uma remoção substancial de material tem requisitos diferentes de uma operação de acabamento leve. Se o processo de produção necessitar de moagem agressiva, um grão mais grosso poderá ser considerado. Se for necessário apenas um acabamento controlado, um grão mais fino pode ser mais apropriado.
A etapa de moagem deve, portanto, ser identificada primeiro:
A granulação necessária pode então ser avaliada de acordo com essa etapa.
A qualidade da borda é outra consideração importante.
Se o produto final exigir uma aresta controlada e consistente, o rebolo deverá ser selecionado de acordo com o acabamento exigido e a tolerância dimensional. Um grão que proporciona remoção de material adequada, mas produz uma condição de aresta inaceitável, não é uma escolha eficaz.
Ao mesmo tempo, o lascamento do vidro durante a retificação não pode ser atribuído apenas ao tamanho do grão. O desgaste do rebolo, a taxa de avanço, a profundidade de retificação, a vibração, o resfriamento e a estabilidade da máquina podem contribuir para o lascamento.
Isto significa que a seleção do grão deve fazer parte de uma estratégia mais ampla de controle de defeitos, em vez de ser tratada como a única solução para problemas de arestas.
A velocidade de retificação e a taxa de avanço afetam a agressividade com que o rebolo interage com o vidro.
Linhas de produção de alto volume podem exigir taxas de avanço mais altas, tornando a afiação do rebolo, a resistência ao desgaste e a estabilidade do processo particularmente importantes. Operações de precisão mais lentas podem dar mais ênfase à remoção controlada de material e à qualidade das arestas.
Alterar a granulação sem revisar os parâmetros operacionais pode, portanto, produzir resultados inconsistentes.
A seleção de um rebolo diamantado adequado deve considerar o tamanho do grão juntamente com as condições reais de operação da máquina.
A retificadora determina muitos dos requisitos físicos do rebolo.
O diâmetro externo, o diâmetro interno, a configuração de montagem, o perfil do rebolo, as condições do fuso e a configuração do cabeçote de retificação precisam ser considerados.
Isto é particularmente importante porque um grão adequado não pode compensar uma especificação de disco incompatível.
Para aplicações de produção, o fabricante deve, portanto, verificar:
A roda final deve atender aos requisitos do abrasivo e do equipamento.
Diferentes aplicações de vidro podem ter diferentes prioridades de processamento. Vidro fotovoltaico, vidro para eletrodomésticos e vidro automotivo podem usar rebolos diamantados, mas seus requisitos de produção não são idênticos.
A seleção do grão deve, portanto, começar com o objetivo de processamento real para cada aplicação.
O processamento de vidro fotovoltaico geralmente enfatiza a eficiência da produção, a qualidade estável da borda e o desempenho de retificação a longo prazo. O processamento de alto volume pode tornar o desgaste das rodas e a frequência de substituição considerações importantes.
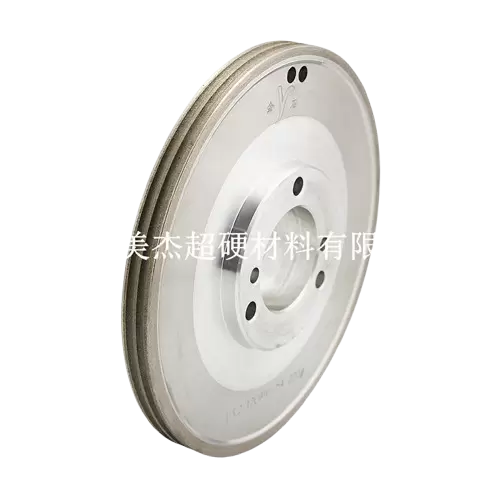
Para esta aplicação, o rebolo de vidro PV está disponível com tamanhos de grão de diamante de 80# a 400#. O produto pode processar vidro fotovoltaico com espessuras de 2 a 18 mm e suporta diferentes perfis de rebolo para requisitos de retificação de bordas.
A linha disponível oferece flexibilidade em vez de prescrever uma granulação universal. Os fabricantes podem considerar a remoção de material necessária, a qualidade da borda, a velocidade de retificação, a espessura do vidro e as condições da máquina ao determinar a especificação apropriada.
O produto também é compatível com os principais equipamentos de processamento de vidro fotovoltaico, como Bottero, KLW, Yihai, Demai e Faborman, o que destaca a importância de combinar o disco com o equipamento de produção, bem como com os requisitos de abrasivos.
Para a produção de vidro fotovoltaico de alto rendimento, a seleção do grão deve, em última análise, apoiar um equilíbrio entre eficiência de retificação, qualidade da borda e vida útil do rebolo.
O processamento de vidro para eletrodomésticos pode envolver centros de usinagem CNC e diferentes tipos de equipamentos de afiação de vidro. Dependendo do processo, os fabricantes podem exigir uma combinação de eficiência de remoção de material, estabilidade dimensional, retenção de perfil e acabamento de borda.
O rebolo de vidro para eletrodomésticos está disponível em tamanhos de grão de diamante de 80# a 400#. Esta linha atende a diferentes requisitos de processamento, incluindo aplicações que envolvem operações de desbaste pesado e corte profundo e de avanço rápido, bem como processos onde é dada maior atenção à qualidade do acabamento.
O produto também utiliza sinterização por prensagem a quente a vácuo a 800–1000°C e balanceamento dinâmico profissional para suportar uma operação estável.
Para vidro de eletrodomésticos, o grão apropriado deve, portanto, ser selecionado de acordo com o estágio de moagem específico e o resultado desejado, e não apenas de acordo com a categoria do vidro.
O vidro automotivo introduz outra consideração importante: a geometria das bordas.
Embora o tamanho do grão afete o comportamento abrasivo, o perfil do disco também determina como o abrasivo entra em contato e molda a borda do vidro. O processamento de vidro automotivo pode envolver configurações tipo V, borda redonda, borda de escada e borda plana.
Conseqüentemente, os fabricantes que selecionam um rebolo de vidro automotivo precisam considerar as especificações do abrasivo e os requisitos de perfil.
Este é um lembrete importante de que o tamanho do grão é apenas uma parte da seleção do disco. Para aplicações que envolvem geometria complexa de arestas, a retenção do perfil e a compatibilidade do equipamento podem ser igualmente importantes.
Uma abordagem sistemática pode tornar a seleção do rebolo diamantado mais confiável do que escolher um grão com base em um único parâmetro.
Comece identificando o tipo de vidro que está sendo processado.
Vidro fotovoltaico, vidro para eletrodomésticos e vidro automotivo podem ter diferentes requisitos de produção. Conhecer a aplicação estabelece o contexto inicial de processamento.
Determine a espessura real do vidro e se múltiplas espessuras serão processadas na mesma linha de produção.
A espessura afeta as condições de retificação, mas deve ser considerada em conjunto com a quantidade de material a ser removido e a geometria da aresta necessária.
Determine quanto material precisa ser removido da borda do vidro.
O desbaste pesado e o acabamento leve não devem usar automaticamente a mesma especificação de grão. Um processo de produção com remoção significativa de material pode exigir uma especificação de abrasivo mais agressiva, enquanto uma operação de acabamento pode exigir maior controle.
Establish the acceptable edge condition before selecting the grit.
Consider:
The required finish helps determine whether the process should prioritize aggressive material removal or more controlled grinding.
Review the machine before finalizing the wheel.
Grinding speed, feed rate, wheel dimensions, spindle configuration, and cooling conditions can all influence wheel performance.
This step is especially important when replacing an existing wheel with a different grit.
After defining the processing requirements, select a suitable grit range and evaluate it under actual production conditions.
The final decision should be based on measurable results such as:
Actual production testing is often more meaningful than choosing a grit solely from a general-purpose recommendation.
Several common assumptions can make grit selection less effective.
These mistakes often occur when manufacturers treat glass grinding wheel grit size as an isolated specification instead of one part of the complete processing system.
No. A finer grit may influence the grinding behavior and can be suitable for applications where controlled edge quality is important, but it cannot guarantee that glass chipping will disappear.
Chipping can result from several interacting factors, including excessive grinding depth, unsuitable feed rate, worn abrasive, machine vibration, poor cooling, incorrect wheel profile, or unstable processing conditions.
This is why changing grit should not be the only response when a production line experiences edge defects.
A better approach is to evaluate the entire grinding process. If the wheel is worn, the grinding parameters are too aggressive, or the machine is generating excessive vibration, changing from a coarse grit to a fine grit may not address the underlying cause.
For manufacturers troubleshooting glass chipping during grinding, grit selection should therefore be considered alongside wheel condition and process parameters.
A especificação ideal do rebolo é geralmente aquela que fornece um equilíbrio aceitável entre vários requisitos concorrentes, em vez de maximizar um único indicador de desempenho.
Ambientes de produção de alto volume geralmente precisam de remoção estável de material e desempenho previsível do rebolo.
Nestas condições, os fabricantes devem considerar:
Remoção de material + taxa de avanço + afiação do rebolo + resistência ao desgaste
Um grão mais agressivo pode ser apropriado quando for necessária uma remoção substancial de material, mas o rebolo e o processo completos ainda devem manter uma qualidade de aresta aceitável.
Aplicações orientadas à precisão podem dar maior ênfase à condição da aresta, estabilidade dimensional e precisão do perfil.
Aqui, os fabricantes devem considerar:
Qualidade da aresta + estabilidade de retificação + grão + perfil do rebolo
A melhor granulação disponível não é automaticamente a resposta correta. A roda ainda precisa fornecer produtividade suficiente e permanecer estável sob condições operacionais reais.
O custo da roda não deve ser avaliado apenas pelo preço de compra.
Um rebolo com um custo inicial mais elevado pode proporcionar melhor economia geral se fornecer:
Por esta razão, a vida útil do rebolo diamantado e a eficiência da retificação devem ser consideradas em conjunto ao avaliar o custo total de processamento.
O tamanho correto do grão de diamante para retificação de vidro é determinado pela relação entre o vidro, o objetivo de retificação, a máquina e o resultado final desejado. Não existe uma granulação universal que ofereça o melhor desempenho para cada aplicação.
A granulação mais grossa pode ser considerada quando a remoção de material e a eficiência do desbaste são importantes, enquanto a granulação mais fina pode ser mais adequada para requisitos de acabamento controlados. No entanto, a espessura do vidro, a taxa de avanço, a profundidade de retificação, o perfil do rebolo, a ligação, a configuração da máquina e os requisitos de qualidade da borda também precisam ser avaliados.
Para vidro fotovoltaico, a seleção do grão deve atender às demandas de produção de alto volume, qualidade de borda estável e vida útil do rebolo. Para vidros para eletrodomésticos, o equilíbrio entre remoção de material, estabilidade dimensional e acabamento pode ser particularmente importante. Outras aplicações, como vidro automotivo, podem exigir igual atenção ao perfil da roda e à geometria da borda.
A abordagem mais confiável é, portanto, definir primeiro os requisitos de processamento, selecionar uma faixa de granulação apropriada e validar o rebolo sob condições reais de produção. Essa abordagem permite que os fabricantes equilibrem a eficiência de retificação, a qualidade da aresta e a vida útil do rebolo, em vez de escolher um grão com base em uma única especificação.