Sep 18,2026
Como escolher um rebolo para processamento de wafer semicondutor?
A retificação de vidro é um processo de precisão em que o desempenho do rebolo depende de muito mais do que o próprio abrasivo. Um disco pode oferecer excelentes resultados em um conjunto de condições de produção e apresentar desgaste mais rápido, lascamento de arestas ou acabamento instável em outro. A diferença geralmente vem da maneira como os parâmetros de retificação do vidro interagem com o rebolo, a máquina, o material do vidro e as condições de resfriamento.
Para fabricantes que processam vidro fotovoltaico, automotivo, de eletrodomésticos e outros vidros técnicos, o controle de parâmetros está intimamente relacionado à eficiência da produção e ao consumo de ferramentas. A velocidade de retificação, a taxa de avanço, a profundidade de retificação, a pressão de retificação e o fluxo do líquido refrigerante influenciam a carga colocada no rebolo e a qualidade da borda de vidro acabada. Compreender essas relações fornece uma maneira mais prática de melhorar o desempenho do rebolo de vidro sem depender de um único parâmetro ou trocar ferramentas desnecessariamente.
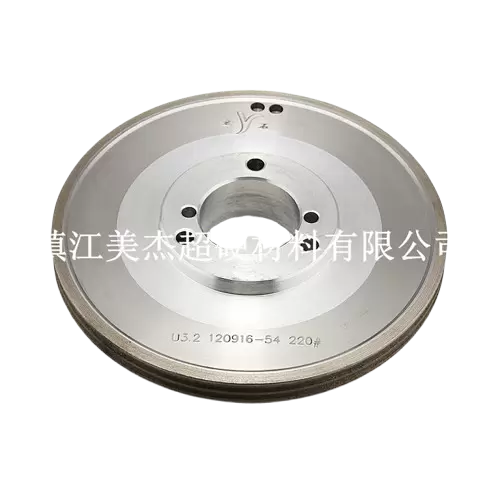
Os principais parâmetros de usinagem determinam quanto material o rebolo remove, quanta força é gerada na área de contato e quanto calor é produzido durante a retificação. As alterações num parâmetro também podem afectar o papel dos outros, pelo que as definições de produção devem ser consideradas como uma combinação e não como números isolados.
| Parâmetro de moagem | Efeito Principal | Risco potencial quando excessivo |
|---|---|---|
| Velocidade de moagem | Geração de calor e eficiência de moagem | Calor excessivo e desgaste das rodas |
| Taxa de alimentação | Taxa de remoção de material e carga de retificação | Maior força e danos nas bordas |
| Profundidade de moagem | Remoção de material e força de moagem | Carga excessiva nas rodas |
| Pressão de moagem | Força de contato e estabilidade de corte | Desgaste abrasivo mais rápido |
| Fluxo de refrigerante | Controle de temperatura e detritos | Má refrigeração e moagem instável |
A configuração apropriada depende de fatores como espessura do vidro, perfil da borda, diâmetro do rebolo, grão diamantado, tipo de ligação, configuração da máquina e acabamento superficial necessário. Por esta razão, não existe uma combinação universal de parâmetros de moagem que garanta o mesmo resultado em todas as linhas de produção.
O objetivo é criar uma relação estável entre a roda e o vidro. Quando a ação de corte permanece controlada, os abrasivos diamantados podem remover o material de forma eficiente, enquanto o disco mantém seu perfil e a borda do vidro permanece dentro da faixa de qualidade exigida.
A velocidade de retificação tem efeito direto na interação entre os abrasivos diamantados e a superfície do vidro. O aumento da velocidade pode melhorar a remoção de material e o rendimento da produção, mas também altera a quantidade de calor e energia mecânica gerada durante o processo.
Uma velocidade de retificação mais alta pode ser benéfica quando a especificação do rebolo e a máquina são projetadas para isso. Os pontos de corte na roda engatam no vidro com mais frequência, o que pode suportar um processamento eficiente das bordas. No entanto, aumentar a velocidade sem considerar o resfriamento, a estrutura da roda ou as condições do vidro pode aumentar a carga térmica e acelerar o desgaste da roda.
É tentador associar maior velocidade da roda a maior produtividade. Na produção real, a relação é mais complicada. Se a velocidade se tornar muito alta para o rebolo e o sistema de resfriamento selecionados, o calor adicional poderá reduzir a estabilidade do processo e aumentar o risco de defeitos na superfície ou nas bordas.
A condição do rebolo também é importante. Um rebolo com concentração de diamante e características de ligação adequadas pode tolerar melhor condições exigentes do que um rebolo projetado principalmente para uma faixa de processamento diferente. A rigidez da máquina, o equilíbrio dinâmico, o fornecimento de refrigerante e a espessura do vidro também influenciam o limite superior prático.
O objetivo deve, portanto, ser uma velocidade estável do rebolo que suporte a remoção de material sem criar estresse térmico ou mecânico desnecessário. Uma velocidade ligeiramente inferior com vida útil estável do rebolo e qualidade de aresta consistente pode fornecer um resultado de produção melhor do que a velocidade máxima com substituição frequente do rebolo.
A taxa de alimentação determina a rapidez com que o vidro se move durante a operação de moagem. Tem relação direta com a taxa de remoção de material e a quantidade de trabalho exigido do rebolo durante um determinado período.
Quando a taxa de avanço aumenta, a roda geralmente precisa remover mais material no mesmo período. Se outras condições permanecerem inalteradas, a carga de moagem poderá aumentar. Isto pode influenciar o desgaste abrasivo, a temperatura do rebolo, a vibração da máquina e a qualidade da aresta processada.
Uma alta taxa de avanço de moagem pode ser valiosa para a produção de grandes volumes, especialmente onde a eficiência da produção é uma consideração importante. Contudo, a roda deve ter capacidade de corte suficiente e a máquina deve ser capaz de manter um contacto estável com o vidro.
A alimentação excessiva pode aumentar a força de retificação e fazer com que os grãos abrasivos sofram maior estresse mecânico. Dependendo da configuração do vidro e da roda, isso pode contribuir para lascas nas bordas, superfícies mais ásperas ou desgaste acelerado da roda.
A solução não é necessariamente reduzir a taxa de alimentação tanto quanto possível. Em vez disso, os fabricantes devem avaliar a taxa de avanço juntamente com a afiação do rebolo, a profundidade de retificação, a espessura do vidro e a capacidade da máquina.
Uma taxa de avanço mais baixa geralmente reduz a carga de retificação instantânea, mas não produz automaticamente o melhor resultado. A capacidade de produção pode diminuir, enquanto o tempo adicional de processamento pode aumentar o custo por peça.
A taxa de avanço correta é, portanto, um compromisso entre eficiência de retificação, vida útil do rebolo e qualidade da aresta. Quando uma linha de produção experimenta aumentos repentinos no cavaco ou no consumo de rebolos, a taxa de avanço é um dos primeiros parâmetros que vale a pena verificar.
Para uma discussão mais detalhada sobre defeitos nas bordas, lascas de vidro durante a retificação podem ser examinadas juntamente com outros fatores, como condição do rebolo, estabilidade da máquina e carga de retificação.
A profundidade de retificação descreve a quantidade de material removido durante uma passagem de retificação. É particularmente importante no processamento de bordas de vidro porque uma profundidade de corte maior aumenta a quantidade de material que o disco deve remover durante cada contato.
Uma pequena profundidade de desbaste geralmente coloca menos carga nos grãos abrasivos individuais. Um corte mais profundo pode melhorar a eficiência da remoção de material, mas também aumenta a força de retificação necessária para manter o processo.
Quando a profundidade de moagem aumenta, mais vidro entra na zona de moagem. Se a roda e a máquina não forem projetadas para o aumento de carga, o processo poderá se tornar instável.
A capacidade de corte do disco torna-se especialmente importante nesta situação. Um disco diamantado afiado pode manter uma ação de corte eficaz, enquanto um disco desgastado ou inadequado pode gerar mais atrito em vez de remover o material com eficiência.
Esta distinção é importante porque a alta força de retificação nem sempre é um sinal de dureza insuficiente do rebolo. Também pode indicar uma combinação inadequada de especificação do rebolo e parâmetros de usinagem.
A profundidade de corte excessiva pode aumentar a possibilidade de danos nas arestas, especialmente quando combinada com uma alta taxa de avanço. O estresse mecânico resultante pode contribuir para lascamento ou formação irregular de arestas.
Para um processamento preciso do vidro, uma profundidade de retificação controlada permite que o disco remova o material progressivamente, mantendo a geometria da borda necessária. Os engenheiros de produção devem considerar a remoção de material necessária, o perfil da roda, a espessura do vidro e a capacidade da máquina antes de aumentar a profundidade, simplesmente para melhorar o rendimento.
A pressão de moagem representa a força mecânica aplicada entre o rebolo e o vidro. Afeta a agressividade com que os abrasivos de diamante se envolvem com a peça de trabalho.
Um certo nível de pressão é necessário para um corte eficaz. Pouca pressão pode reduzir a eficiência de remoção de material, enquanto pressão excessiva pode aumentar o desgaste abrasivo e a geração de calor.
A alta pressão de retificação aumenta a carga sobre os grãos de diamante individuais e pode acelerar o desgaste se a estrutura do rebolo não for adequada à aplicação. Também pode aumentar a possibilidade de danos nas bordas do vidro.
A pressão torna-se particularmente importante quando outros parâmetros já são exigentes. Uma alta taxa de avanço combinada com um corte profundo e pressão excessiva pode criar uma carga de retificação substancialmente maior do que qualquer parâmetro único poderia sugerir.
A baixa pressão não é automaticamente melhor. Se a roda não conseguir encaixar o vidro de forma eficaz, a eficiência do corte poderá diminuir e o tempo de produção poderá aumentar.
O objetivo é o contato controlado em vez da pressão máxima ou mínima. Uma força de desbaste bem combinada permite que os grãos abrasivos cortem com eficiência, ao mesmo tempo que limita o atrito desnecessário e o estresse mecânico.
O resfriamento às vezes é tratado como uma questão secundária, mas tem influência direta na estabilidade da moagem. O contato entre os abrasivos de diamante e o vidro gera calor, enquanto o vidro e os materiais das rodas respondem de maneira diferente às mudanças de temperatura.
Um sistema de resfriamento adequado ajuda a controlar a temperatura ao redor da zona de retificação e também pode auxiliar na remoção de resíduos finos de retificação.
Quando a temperatura de moagem aumenta excessivamente, o processo pode tornar-se menos estável. O calor pode afetar o desgaste da roda e também influenciar a qualidade da borda do vidro.
O efeito se torna mais perceptível quando os parâmetros de produção são levados a velocidades ou taxas de avanço mais altas. Aumentar a produtividade sem aumentar a capacidade de resfriamento correspondentemente pode criar uma incompatibilidade entre as configurações da máquina e as condições térmicas reais na zona de retificação.
O fluxo adequado do líquido refrigerante deve atingir a área de retificação em vez de simplesmente estar presente em algum lugar próximo à máquina. A posição, a consistência e o volume do fornecimento de refrigerante influenciam a eficácia do controle do calor e dos resíduos de retificação.
Para o processamento contínuo de vidro, a estabilidade de resfriamento é particularmente importante. Flutuações no fornecimento de refrigerante podem criar mudanças na temperatura e nas condições de retificação, tornando mais difícil manter a qualidade consistente da aresta.
A vida útil do rebolo está intimamente ligada à forma como o rebolo é usado. Mesmo um rebolo de vidro de alta qualidade pode sofrer desgaste desnecessário quando as condições de operação excedem consistentemente os requisitos práticos da aplicação.
Vários fatores relacionados aos parâmetros podem contribuir para o desgaste prematuro:
Isto não significa que parâmetros conservadores sempre produzam maior vida útil da ferramenta com menor custo. Uma taxa de avanço muito baixa, por exemplo, pode reduzir a produtividade o suficiente para compensar qualquer melhoria no consumo do rebolo.
O objetivo mais útil é estabelecer um equilíbrio entre o desgaste do rebolo, a taxa de produção, a qualidade da aresta e a estabilidade da máquina. Para obter orientação adicional sobre como manter o desempenho do rebolo em ciclos de produção mais longos, consulte Como prolongar a vida útil dos rebolos de vidro .
Os parâmetros de retificação não podem ser separados do design do rebolo. Uma mudança adequada para uma roda pode não ser adequada para outra.
O tamanho do grão do diamante, o tipo de ligação, a concentração do abrasivo, o perfil do rebolo e as dimensões do rebolo influenciam o comportamento da ferramenta durante a retificação. É por isso que simplesmente copiar parâmetros de usinagem de outra linha de produção pode produzir resultados decepcionantes.
O tamanho do grão do diamante influencia o comportamento de corte e o acabamento superficial resultante. Grãos mais grossos são geralmente associados a uma remoção de material mais agressiva, enquanto grãos mais finos são mais adequados quando a qualidade da superfície e os requisitos de acabamento se tornam mais exigentes.
A escolha adequada depende da etapa de processamento e do resultado desejado. Um disco destinado à remoção de arestas pesadas não deve necessariamente usar a mesma configuração de grão de um disco usado para acabamento fino.
Para obter uma explicação mais detalhada sobre a seleção do grão, consulte Como escolher o tamanho correto do grão de diamante para retificação de vidro .
A ligação determina a segurança com que os abrasivos diamantados são fixados e como o disco se comporta à medida que os grãos abrasivos se desgastam. Diferentes sistemas de colagem podem oferecer diferentes combinações de afiação, resistência ao desgaste, retenção de perfil e comportamento de corte.
A geometria da roda também é importante. Um rebolo de perfil deve manter a forma pretendida durante o processamento, enquanto um rebolo de borda convencional pode ter requisitos diferentes.
A melhor combinação não é, portanto, simplesmente a roda mais dura ou mais resistente ao desgaste. É a roda cujas características correspondem ao vidro, à máquina, à velocidade de produção e à qualidade de borda exigida.
Os produtos de vidro variam consideravelmente em espessura, geometria, requisitos de borda e volume de produção. Uma estratégia de parâmetros que funcione bem para uma aplicação pode exigir ajustes para outra.
Em vez de procurar uma configuração universal, os fabricantes devem avaliar a relação entre:
Tipo de vidro + máquina + especificação da roda + parâmetros de moagem + meta de produção
Esta abordagem é especialmente importante para aplicações de alto volume, onde pequenas diferenças na vida útil do rebolo ou na qualidade da aresta podem ter um efeito significativo no custo total de produção.
O processamento de vidro fotovoltaico geralmente dá grande ênfase ao rendimento da produção, à consistência dimensional e à qualidade estável das bordas. A roda deve manter um desempenho confiável durante ciclos de produção prolongados.
Um rebolo de vidro fotovoltaico deve, portanto, ser selecionado de acordo com o equipamento de processamento, espessura do vidro, perfil de borda necessário e condições de produção. Para linhas de alta velocidade, a relação entre taxa de avanço, afiação do rebolo, resfriamento e vida útil merece atenção especial.
Por exemplo, o rebolo de vidro fotovoltaico da Meijie foi projetado para processamento de vidro fotovoltaico e está disponível em diferentes especificações, com capacidades de processamento relatadas para espessuras de vidro de 2 a 18 mm. A página do produto também lista opções de grão de diamante de 80# a 400# e vários perfis de rebolo para diferentes requisitos de retificação de arestas.
O vidro automotivo requer precisão dimensional estável e processamento consistente de bordas. A roda precisa manter seu perfil enquanto atende aos requisitos específicos da produção de vidro automotivo.
Um rebolo de vidro automotivo deve ser compatível com o equipamento de afiação e o método de processamento. Nesta aplicação, os parâmetros devem ser avaliados não apenas quanto à eficiência de remoção, mas também quanto à retenção do perfil e consistência da borda.
O rebolo de vidro automotivo da Meijie foi projetado para compatibilidade personalizada com diferentes máquinas de afiação de vidro e suporta ajustes OEM de acordo com requisitos específicos de processamento.
O vidro para eletrodomésticos pode envolver requisitos exigentes de aparência, acabamento de borda, consistência dimensional e eficiência de produção. Um processo de retificação estável ajuda a reduzir a variação entre as peças acabadas.
Um rebolo de borda para eletrodomésticos pode ser selecionado de acordo com a máquina, espessura do vidro, perfil da borda e acabamento necessário. A otimização dos parâmetros deve se concentrar em alcançar a qualidade de superfície necessária sem sacrificar a eficiência da produção ou criar desgaste desnecessário das rodas.
Quando uma linha de produção apresenta um problema de retificação, trocar o rebolo imediatamente nem sempre é o melhor primeiro passo. A roda pode ser adequada, mas o problema real vem de uma combinação inadequada de condições de usinagem.
| Problema de moagem | Possível problema de parâmetro | O que verificar |
|---|---|---|
| Desgaste rápido das rodas | Velocidade, taxa de alimentação ou pressão excessiva | Configurações da máquina e condição da roda |
| Lascas de vidro | Carga excessiva de moagem | Taxa de avanço, profundidade e pressão |
| Bordas ásperas | Condições de moagem instáveis | Condição e parâmetros da roda |
| Calor excessivo | Alta velocidade ou resfriamento insuficiente | Velocidade e fluxo de refrigerante |
| Baixa eficiência | Alimentação conservadora ou roda inadequada | Taxa de avanço e especificação da roda |
Por exemplo, o desgaste rápido das rodas acompanhado de alta temperatura pode indicar velocidade excessiva ou problema de resfriamento insuficiente. Se aparecerem lascas após um aumento na taxa de avanço, a carga adicional de retificação deverá ser investigada antes de assumir que a especificação do rebolo está defeituosa.
Da mesma forma, arestas ásperas podem resultar de um rebolo desgastado, tamanho de grão inadequado, movimento instável da máquina ou combinação inadequada de parâmetros. O processo de solução de problemas mais confiável examina todo o sistema de retificação, em vez de alterar um componente sem identificar a causa.
Não existe uma configuração “melhor” única para cada rebolo de vidro. A velocidade de retificação, a taxa de avanço, a profundidade de corte, a pressão, o resfriamento e a especificação do rebolo influenciam-se mutuamente.
A estratégia de produção mais eficaz é otimizar esses fatores em conjunto. Um pequeno ajuste na taxa de avanço pode permitir uma velocidade de retificação mais alta, enquanto uma mudança na especificação do rebolo pode tornar possível manter a produtividade com uma carga de retificação menor.
O objetivo final deve ser um equilíbrio entre eficiência de retificação, vida útil do rebolo, qualidade da aresta e estabilidade do processo. Para fabricantes que processam vidro fotovoltaico, automotivo ou para eletrodomésticos, essa abordagem equilibrada pode fornecer uma base mais confiável para uma produção consistente a longo prazo.
O desbaste eficaz de vidro não é simplesmente uma questão de escolher um rebolo de alto desempenho ou aumentar a velocidade de usinagem. O resultado real depende de como os parâmetros do rebolo, do vidro, da máquina e da retificação funcionam juntos.
O controle cuidadoso da velocidade, taxa de avanço, profundidade de retificação, pressão e resfriamento pode ajudar os fabricantes a reduzir o desgaste desnecessário do rebolo, mantendo a qualidade necessária da aresta. Combinada com o design correto de grão de diamante, bond e roda, a otimização de parâmetros fornece um caminho prático para um processamento de vidro mais estável e econômico.