Sep 18,2026
Por que a moagem do wafer SiC é mais difícil?
Um rebolo de vidro é um consumível crítico no processamento de vidro, mas sua vida útil não é determinada apenas pelo desgaste abrasivo. Um rebolo ainda pode conter abrasivo diamantado, embora seu perfil, afiação ou estabilidade de retificação já tenham diminuído o suficiente para afetar a qualidade da produção.
Para os processadores de vidro, o verdadeiro objetivo não é simplesmente fazer com que a roda dure mais. O objetivo é manter a qualidade estável da aresta e a eficiência do desbaste pelo maior tempo possível, reduzindo ao mesmo tempo a substituição do rebolo, o tempo de inatividade e os custos com ferramentas.
A vida útil de um rebolo depende de vários fatores, incluindo seleção de abrasivo e ligante, especificação do rebolo, velocidade de retificação, taxa de avanço, pressão, resfriamento, alinhamento da máquina e manutenção. Uma abordagem prática deve considerar estes factores em conjunto, em vez de se concentrar apenas num parâmetro operacional.
Este guia explica as principais causas do desgaste do rebolo de vidro , como selecionar e operar um rebolo para maior vida útil e quando os rebolos específicos da aplicação podem fornecer uma solução mais econômica.
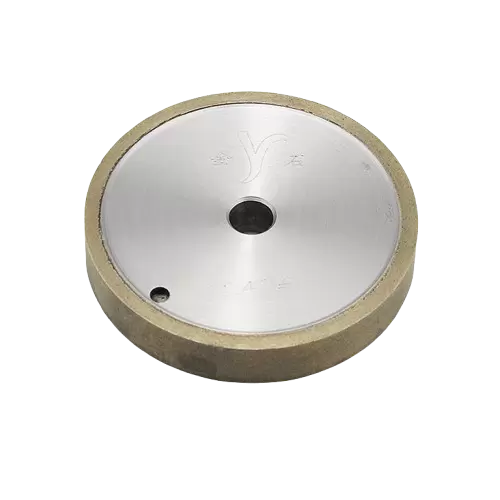
A vida útil do rebolo de vidro é influenciada tanto pela construção do rebolo quanto pelas condições sob as quais ele é usado. Dois discos com dimensões semelhantes podem ter um desempenho muito diferente se as suas características abrasivas, sistema de colagem ou condições de aplicação não forem adequadamente correspondidas.
Para o processamento industrial de vidro, a vida útil deve ser avaliada através de vários indicadores: quantidade de vidro processado, qualidade da borda, retenção do perfil, eficiência de retificação e frequência de substituição do rebolo.
O diamante é amplamente utilizado para retificação de vidro de precisão devido à sua alta dureza e resistência ao desgaste. No entanto, a simples seleção de um disco diamantado não garante uma longa vida útil.
O tamanho do grão de diamante, a qualidade do abrasivo, a concentração e a distribuição afetam o comportamento do rebolo durante o processamento. Partículas de diamante mais grossas podem proporcionar uma forte remoção de material, enquanto partículas mais finas são geralmente mais adequadas quando o acabamento superficial e a qualidade da borda são prioridades.
A relação entre o tamanho do grão e a vida útil do rebolo nem sempre é direta. Um abrasivo muito grosso para um determinado processo pode sofrer impacto excessivo, enquanto um abrasivo muito fino pode exigir maior força de desbaste e tornar-se menos eficiente.
É por isso que o tamanho do grão de diamante deve ser selecionado de acordo com o tipo de vidro, espessura, acabamento de borda necessário, configuração da máquina e condições de retificação.
Para uma discussão mais detalhada sobre a seleção do grão, consulte Como escolher o tamanho correto do grão de diamante para retificação de vidro.
A ligação retém as partículas de diamante na camada de trabalho e determina a rapidez com que as partículas abrasivas desgastadas são liberadas e novas arestas de corte ficam disponíveis.
Uma ligação que segura o diamante muito fracamente pode levar à perda prematura do abrasivo. Uma ligação excessivamente forte pode impedir que as partículas desgastadas sejam liberadas de forma eficiente, reduzindo a afiação do rebolo e aumentando a força de retificação.
O equilíbrio certo entre retenção abrasiva e autoafiação é, portanto, essencial para controlar o desgaste do rebolo.
Diferentes aplicações de vidro podem exigir diferentes características de ligação. O processamento de vidro fotovoltaico de alto volume, as bordas de vidro automotivo e a retificação de vidro para eletrodomésticos não impõem necessariamente as mesmas demandas a uma roda.
Para o processamento preciso do vidro, a vida útil também depende de a roda conseguir manter o perfil pretendido.
Uma roda pode ainda ter material abrasivo suficiente, mas tornar-se inadequada se a sua geometria de trabalho mudar significativamente. O desvio do perfil pode afetar as dimensões da borda, a geometria do chanfro, a qualidade do canto e a consistência do vidro acabado.
Isto torna a retenção do perfil uma parte importante da vida útil.
Em outras palavras, um rebolo de maior durabilidade não é simplesmente aquele que se desgasta lentamente. Deve continuar a produzir resultados aceitáveis durante todo o seu período útil de funcionamento.
O desgaste prematuro geralmente resulta de uma incompatibilidade entre a roda, a máquina, o material e os parâmetros de processamento, e não de um problema isolado.
As causas comuns incluem:
Esses fatores também podem interagir. Por exemplo, uma roda apropriada para uma determinada espessura de vidro pode desgastar-se muito mais rapidamente se a taxa de alimentação for aumentada significativamente sem ajustar outros parâmetros do processo.
A pressão excessiva é outro problema comum. Quando a carga mecânica nas partículas individuais de diamante se torna muito alta, a fratura abrasiva e o desgaste da ligação podem acelerar. O resultado pode ser um maior consumo de rodas sem um aumento correspondente na produção produtiva.
O primeiro passo para solucionar o desgaste prematuro é, portanto, identificar se o problema provém da seleção da roda, das condições da máquina ou dos parâmetros de processamento.
O prolongamento da vida útil do rebolo começa antes que o rebolo chegue à linha de produção. Escolher uma roda adequada com base apenas no diâmetro ou no preço pode criar problemas posteriormente.
Uma seleção adequada considera o material que está sendo processado, a espessura do vidro, a geometria da borda necessária, o tipo de máquina, a velocidade de operação e o acabamento superficial desejado.
Para uma gama mais ampla de opções específicas de aplicação, os fabricantes podem revisar os rebolos de processamento de vidro de acordo com os requisitos de processamento.
O tamanho do grão deve corresponder à quantidade de material que precisa ser removido e à qualidade da borda acabada.
Grãos mais grossos são geralmente associados a uma remoção de material mais agressiva, enquanto grãos mais finos são comumente usados quando um acabamento mais liso e maior controle são necessários.
Contudo, escolher o abrasivo mais grosso possível simplesmente para aumentar a velocidade de produção nem sempre é eficaz. O impacto abrasivo excessivo pode aumentar o desgaste, enquanto um grão inadequado pode criar mais defeitos nas bordas e exigir acabamento adicional.
Uma abordagem melhor é selecionar a menor faixa de grão prática que forneça o equilíbrio necessário entre remoção de material, qualidade da aresta e consumo do rebolo.
A seleção da ligação deve refletir as condições operacionais da roda.
Uma linha de produção de alto volume pode exigir um equilíbrio diferente entre nitidez e retenção de abrasivo do que uma aplicação de precisão onde a estabilidade dimensional é mais importante.
A adesão correta pode ajudar o disco a manter uma superfície de corte eficaz sem perda excessiva de abrasivo. Também influencia a forma como o disco responde à medida que as partículas individuais de diamante se desgastam.
Por esta razão, a aderência do rebolo deve ser considerada em conjunto com o tamanho do grão, em vez de ser tratada como uma especificação independente.
As dimensões da roda devem corresponder ao equipamento e ao sistema de processamento. O diâmetro externo, o diâmetro interno, o perfil, a configuração de montagem e a largura de trabalho podem afetar o desempenho.
O vidro em si também é importante. Um disco projetado para vidros finos pode não ser apropriado para aplicações de vidro automotivo mais pesado, mesmo quando o princípio geral de retificação é semelhante.
Uma especificação adequada reduz a carga mecânica desnecessária e ajuda a manter o contato estável entre a roda e o vidro.
Mesmo um rebolo de alta qualidade pode sofrer desgaste prematuro se os parâmetros de retificação forem mal controlados.
O objetivo não é necessariamente operar na velocidade ou pressão mais baixa possível. Em vez disso, a linha de produção deve operar dentro de uma faixa de processamento estável onde a remoção de material, a geração de calor, o desgaste do rebolo e a qualidade da borda permaneçam equilibradas.
| Parâmetro | Efeito potencial na vida útil da roda | Direção de otimização |
|---|---|---|
| Velocidade de moagem | Velocidade excessiva pode aumentar o calor e o desgaste | Combine a velocidade com a roda e a máquina |
| Taxa de alimentação | Alto avanço pode aumentar a carga mecânica | Mantenha uma taxa de alimentação estável |
| Pressão de moagem | A pressão excessiva acelera o desgaste abrasivo | Evite carregamento desnecessário |
| Profundidade de moagem | A remoção pesada de material aumenta a carga da roda | Use uma taxa de remoção apropriada |
| Fluxo de refrigerante | O resfriamento deficiente pode aumentar o estresse térmico | Mantenha o suprimento adequado de refrigerante |
A velocidade de retificação tem uma relação direta com a geração de calor e o comportamento do rebolo.
Aumentar a velocidade pode melhorar a produtividade num sistema adequado, mas maior velocidade não significa automaticamente maior eficiência. Se a geração de calor aumentar mais rápido do que o sistema de resfriamento pode removê-lo, o desgaste abrasivo e de aderência poderá acelerar.
A velocidade correta depende do projeto da roda, da máquina, da especificação do vidro e das condições do líquido refrigerante.
Em vez de alterar a velocidade de forma agressiva, os fabricantes devem estabelecer uma faixa operacional estável e monitorar a qualidade da borda e o consumo do rebolo.
A taxa de alimentação determina a rapidez com que o vidro se move através do processo de retificação, enquanto a pressão de retificação influencia a carga colocada no rebolo.
Uma taxa de avanço mais alta pode melhorar a produção, mas um avanço excessivo pode aumentar a força necessária para remover o material. Da mesma forma, a pressão excessiva pode causar desgaste acelerado do diamante sem produzir ganhos proporcionais de produtividade.
O processamento estável geralmente é mais valioso do que simplesmente levar um parâmetro ao máximo.
Se o aumento da taxa de avanço causar uma deterioração perceptível na qualidade da aresta ou um aumento acentuado no desgaste do rebolo, o processo pode ter ultrapassado sua faixa operacional econômica.
A quantidade de material removido em cada operação de retificação também afeta a carga do rebolo.
A remoção pesada de material aumenta a quantidade de trabalho realizado pela camada abrasiva e pode gerar mais calor. Onde as condições do processo permitirem, o controle da profundidade de retificação pode ajudar a distribuir a carga de trabalho de maneira mais uniforme.
Para linhas de produção automatizadas, a margem de material estável também é importante. Grandes variações nas dimensões do vidro de entrada podem criar cargas inconsistentes e tornar o desgaste das rodas mais difícil de controlar.
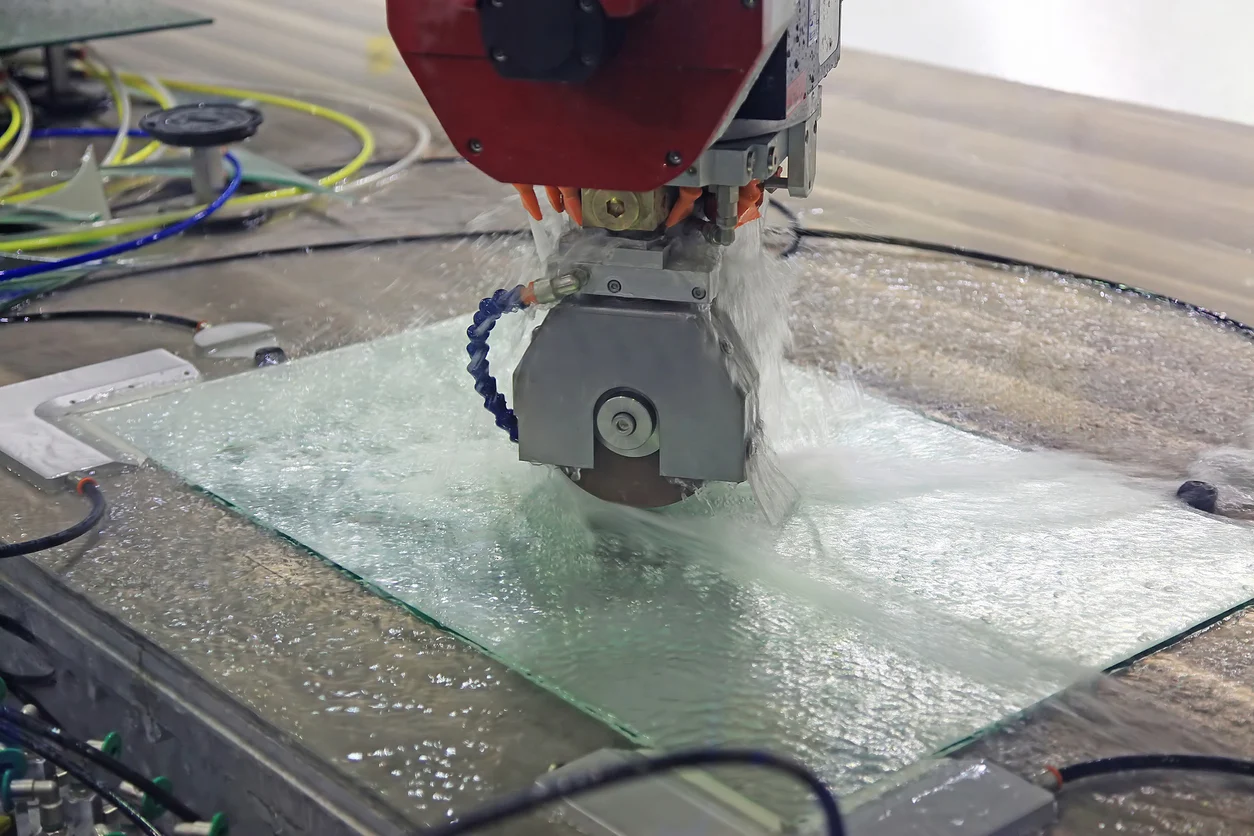
O resfriamento é frequentemente tratado como uma forma de proteger o vidro, mas também desempenha um papel importante no desgaste do rebolo de vidro.
A retificação gera calor por meio de fricção e remoção de material. Se esse calor não for removido de forma eficaz, as condições térmicas podem afetar tanto a peça de trabalho quanto o rebolo.
O fluxo insuficiente do líquido refrigerante pode contribuir para uma temperatura mais elevada do rebolo, comportamento de retificação instável, defeitos superficiais e desgaste acelerado. O líquido refrigerante mal direcionado pode criar um problema semelhante, mesmo quando o suprimento total de líquido refrigerante parece suficiente.
O sistema de refrigeração deve, portanto, fornecer uma cobertura consistente da zona de moagem. A direção do fluxo, a posição do bico, a limpeza e a circulação devem ser verificadas como parte da manutenção de rotina do processo.
O objetivo não é simplesmente usar mais líquido refrigerante. É para garantir que a zona de moagem receba resfriamento suficiente e consistente sob condições reais de produção.
O desempenho do rebolo não pode ser separado da condição da máquina.
Um disco projetado adequadamente pode apresentar desgaste irregular se o fuso, o sistema de montagem ou a estrutura da máquina apresentarem vibração ou desalinhamento. Isto pode criar uma carga localizada e impedir que a camada abrasiva funcione uniformemente.
A vibração excessiva pode levar a um contato inconsistente entre a roda e o vidro. Em vez de produzir uma ação de retificação estável, o rebolo pode sofrer impactos repetidos ou cargas flutuantes.
As consequências típicas incluem desgaste irregular, arestas mais ásperas, aumento de ruído e redução da consistência do processo.
Quando o desgaste incomum da roda aparece repentinamente, a verificação da máquina deve fazer parte do processo de solução de problemas, em vez de alterar imediatamente as especificações da roda.
A montagem incorreta pode fazer com que a roda saia da posição pretendida.
A superfície de montagem deve estar limpa e devidamente assentada, enquanto a roda deve ser instalada de acordo com as exigências do fabricante do equipamento. Qualquer desvio significativo deve ser investigado antes de continuar a produção.
O alinhamento torna-se particularmente importante quando a aplicação requer geometria de aresta consistente em longas tiragens de produção.
Para aplicações de alta velocidade, o equilíbrio dinâmico pode ter uma influência significativa na estabilidade operacional.
Uma roda adequadamente balanceada reduz vibrações desnecessárias e proporciona um contato mais consistente com a peça de trabalho. Isso pode ajudar a proteger a roda e o vidro acabado.
A estabilidade da máquina é, portanto, parte da estratégia geral para prolongar a vida útil do rebolo diamantado, especialmente no processamento automatizado e de alta velocidade do vidro.
A substituição das rodas não deve basear-se apenas num tempo de funcionamento fixo.
As equipes de produção devem monitorar tanto a roda quanto o vidro processado. Mudanças na qualidade da aresta geralmente fornecem uma indicação antecipada de que o sistema de retificação está se afastando de sua condição operacional normal.
Os sinais de que uma roda pode exigir atenção incluem:
Esses sintomas nem sempre significam que a própria roda está com defeito. Eles também podem indicar problemas com refrigerante, alinhamento da máquina, variação do vidro ou parâmetros de retificação.
Por esse motivo, o monitoramento deve considerar todo o processo.
Uma roda substituída muito cedo aumenta os custos de ferramentas. Uma roda usada por muito tempo pode causar defeito no vidro, retrabalho adicional ou paralisação inesperada da produção.
O ponto de substituição económica é, portanto, o ponto em que a utilização continuada já não proporciona um valor de processamento estável.
Para compradores industriais, o preço de compra de um rebolo representa apenas uma parte do seu custo real.
Uma roda com preço inicial mais baixo pode exigir substituição frequente ou gerar mais interrupções no processo. Outra roda com um custo inicial mais elevado pode processar consideravelmente mais vidro, mantendo uma qualidade estável.
A métrica mais útil costuma ser o custo geral associado ao consumo das rodas.
Isso pode incluir:
Por exemplo, uma roda que dure mais, mas mantenha uma qualidade de borda aceitável, pode reduzir o número de substituições necessárias durante um ciclo de produção. Menos substituições também significam menos interrupções em equipamentos automatizados.
Isto é particularmente importante para o processamento de vidro em grandes volumes. Mesmo uma pequena redução na frequência de substituição de rodas pode ter um efeito significativo quando multiplicada por muitas máquinas e longos ciclos de produção.
Por esse motivo, os fabricantes devem avaliar a frequência de substituição das rodas, os medidores processados, a qualidade das bordas e o tempo de inatividade em conjunto, em vez de comparar apenas os preços de compra.
Diferentes aplicações de vidro impõem demandas diferentes a um rebolo.
A produção de vidro fotovoltaico enfatiza o alto rendimento e a qualidade consistente das bordas. O vidro automotivo requer retenção confiável de perfil e compatibilidade com equipamentos de orla específicos. O processamento de vidro de eletrodomésticos pode exigir uma combinação de alta remoção de material, precisão e longa vida útil.
O design da roda para aplicações específicas pode resolver essas diferenças de forma mais eficaz do que uma abordagem de tamanho único.
O vidro fotovoltaico é processado em ambientes de fabricação de alto volume, onde o consumo das rodas pode ter um impacto direto nos custos de produção.
Um rebolo de vidro fotovoltaico é projetado de acordo com os requisitos do processamento fotovoltaico de bordas de vidro, com ênfase em alta eficiência de retificação, resistência ao desgaste e qualidade consistente de bordas.
Para condições de produção adequadas, o rebolo de vidro Meijie PV pode fornecer uma vida útil típica de mais de 50.000 metros por conjunto, com certas configurações aplicáveis excedendo 60.000 metros por slot.
Suas especificações também podem ser adaptadas a diferentes equipamentos e espessuras de vidro, tornando-o adequado para linhas de produção que exigem alto rendimento e processamento estável.
O vidro automotivo geralmente requer processamento preciso de bordas e geometria estável. O rebolo deve manter seu perfil de trabalho enquanto fornece afiação suficiente para um desbaste eficiente.
Um rebolo de vidro automotivo pode ser projetado de acordo com os requisitos específicos do vidro automotivo e do equipamento de afiação usado na linha de produção.
O rebolo de vidro automotivo da Meijie usa abrasivo de diamante com ligação tipo M e se concentra em nitidez, resistência ao desgaste e retenção de forma. A personalização OEM também está disponível quando diferentes modelos de equipamentos ou condições de processamento exigem dimensões ou perfis de rodas específicos.
Esta abordagem específica da aplicação pode ajudar a reduzir o desgaste desnecessário causado por uma configuração inadequada da roda.
O processamento de vidro para eletrodomésticos abrange uma variedade de produtos e requisitos de usinagem, portanto, a estabilidade e a versatilidade das rodas são importantes.
Um rebolo de vidro para eletrodomésticos é projetado para centros de usinagem CNC e aplicações de bordas de vidro, com abrasivo de diamante e liga de bronze.
O rebolo é fabricado usando sinterização por prensagem a quente a vácuo e foi projetado para fornecer desempenho de desbaste preciso, retenção de perfil e longa vida útil. Sob condições de processamento adequadas, sua vida útil pode exceder 20.000 metros.
Para ambientes de produção onde o desempenho consistente da retificação é tão importante quanto o custo inicial do ferramental, essas características podem contribuir para uma taxa de consumo geral mais baixa.
Não existe um ajuste único que possa garantir a máxima vida útil da roda. Os resultados mais confiáveis vêm do gerenciamento de vários fatores como um único processo.
Uma estratégia prática é:
Essa abordagem é especialmente útil quando uma linha de produção passa por substituições frequentes de rodas. Em vez de mudar imediatamente para outra roda, os fabricantes podem identificar se a causa raiz está relacionada à seleção, configurações do processo, resfriamento ou condição da máquina.
Prolongar a vida útil dos rebolos de vidro é, em última análise, uma questão de controle de processo, e não uma simples questão de escolher um rebolo mais duro ou mais caro.
Uma combinação adequada de abrasivo diamantado, ligante, perfil do rebolo, parâmetros de retificação, resfriamento e estabilidade da máquina permite que o rebolo mantenha suas características de trabalho por mais tempo. Ao mesmo tempo, o monitoramento regular ajuda a evitar que o desgaste excessivo se transforme em defeitos nas bordas ou em paradas de produção.
Para processadores de vidro, a melhor roda não é necessariamente aquela com o preço de compra mais baixo ou a vida teórica mais longa. É aquele que mantém desempenho de retificação confiável, qualidade de aresta aceitável e consumo previsível durante todo o ciclo de produção.