Aug 27,2026
Para que são usados os rebolos de diamante CNC
Lascas nas bordas do vidro são um problema de qualidade comum no processamento de vidro de precisão. Pequenos cavacos, microfissuras, arestas e perfis irregulares podem aparecer quando o processo de retificação não corresponde adequadamente ao material de vidro, rebolo, equipamento ou parâmetros de processamento. Para fabricantes que processam vidro fotovoltaico, de eletrodomésticos ou automotivo, esses defeitos podem afetar a qualidade da borda, a consistência dimensional, o rendimento da produção e as taxas de retrabalho.
A causa nem sempre é o próprio rebolo. O tamanho do grão do diamante, o desgaste do rebolo, o perfil do rebolo, a pressão de retificação, a taxa de avanço, a profundidade de retificação, a vibração da máquina, o desvio do rebolo e as condições de resfriamento podem influenciar o resultado. Uma abordagem sistemática para lascamento de bordas de vidro precisa, portanto, considerar o processo completo de retificação, em vez de um único parâmetro.
Este guia explica as principais causas de lascas durante o desbaste de vidro, como identificar a origem do problema e como selecionar um rebolo de vidro adequado para um processamento de bordas mais estável.
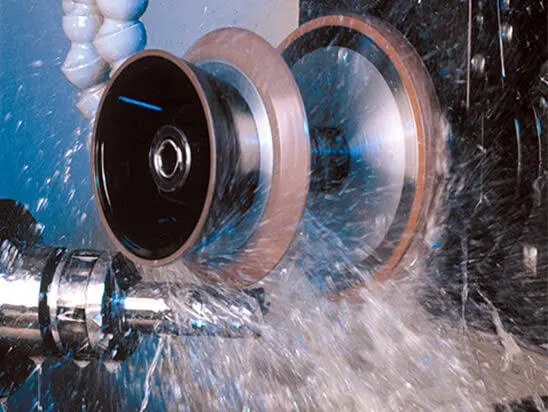
Lascas de vidro ocorrem quando o material se solta da borda em vez de ser removido em um processo de retificação controlado. Como o vidro é quebradiço, o estresse mecânico excessivo pode produzir danos localizados ao redor da área de retificação. A gravidade do dano pode variar desde pequenas lascas nas bordas até rachaduras visíveis ou um perfil de borda irregular.
Os sinais comuns de lascas nas bordas do vidro incluem:
A localização e a aparência do defeito podem fornecer pistas úteis. Lascas concentradas em seções específicas da aresta podem indicar um problema no perfil do rebolo, no alinhamento da máquina ou nas condições locais de retificação. Danos mais consistentes em toda a aresta podem apontar para a especificação do rebolo, seleção do grão, taxa de avanço ou pressão de retificação.
Por esta razão, os operadores não devem assumir imediatamente que um rebolo de vidro defeituoso é a única causa. O rebolo, a máquina, as características do vidro e os parâmetros do processo precisam ser considerados em conjunto.
Lascas de vidro geralmente resultam de um desequilíbrio entre a ação de moagem e a resistência da borda do vidro. Quando o corte abrasivo é muito agressivo, instável ou mal adaptado à aplicação, a força de retificação pode causar fraturas indesejadas em vez de produzir uma aresta controlada.
O rebolo tem influência direta na forma como o material é removido da borda do vidro. Uma roda precisa corresponder ao tipo de vidro, espessura, geometria de borda necessária, equipamento de processamento e acabamento desejado. Usar uma especificação de rebolo inadequada pode tornar o processo de retificação menos estável e aumentar o risco de defeitos nas bordas.
Um rebolo de vidro adequado deve fornecer ação abrasiva controlada, mantendo a forma pretendida e as características de corte durante todo o ciclo de retificação. Fatores como tamanho do grão de diamante, características de ligação, perfil do rebolo e dimensões do rebolo afetam a forma como o abrasivo interage com o vidro.
Isto é particularmente importante quando diferentes aplicações utilizam condições de processamento significativamente diferentes. A retificação de vidro fotovoltaico de alto volume pode priorizar o processamento estável em alta velocidade e a longa vida útil do rebolo, enquanto o vidro automotivo pode exigir maior atenção ao perfil da borda e à retenção da forma.
Para diferentes aplicações de vidro e configurações de equipamentos, a Meijie fornece uma linha de rebolos de processamento de vidro que cobrem requisitos de retificação de vidro fotovoltaico, vidro de eletrodomésticos e vidro automotivo.
O tamanho do grão do diamante afeta o comportamento de corte e o acabamento superficial produzido por um rebolo. Uma especificação de grão muito agressiva para a aplicação pode aumentar o estresse mecânico localizado, enquanto uma especificação muito fina pode não fornecer a eficiência de remoção de material necessária.
O grão apropriado deve, portanto, ser considerado juntamente com a espessura do vidro, a geometria da borda, o acabamento necessário, a velocidade de retificação e os requisitos de remoção de material. Não é suficiente selecionar um grão com base apenas na aparência desejada da superfície.
Por exemplo, linhas de produção focadas em alta remoção de material podem exigir especificações de abrasivos diferentes de aplicações de precisão onde o acabamento da borda e a consistência dimensional são mais importantes. A relação entre o tamanho do grão e o desempenho da retificação também está intimamente ligada à condição do rebolo e aos parâmetros do processo.
É por isso que a seleção do abrasivo diamantado é uma parte importante da especificação do rebolo diamantado, e não uma decisão de compra isolada.
A pressão de moagem determina a força com que o abrasivo entra em contato com a superfície do vidro. A pressão excessiva pode aumentar a carga mecânica na interface de retificação e tornar a borda quebradiça do vidro mais vulnerável a lascas.
Quando a pressão é muito alta, a roda pode remover o material de forma mais agressiva do que a borda do vidro pode suportar. Isto pode tornar-se particularmente perceptível quando se processa vidro fino ou quando a operação de retificação envolve uma quantidade relativamente grande de remoção de material.
A pressão de retificação deve, portanto, ser controlada de acordo com a especificação do rebolo, espessura do vidro, profundidade de retificação, taxa de avanço e configuração do equipamento. Se aparecerem lascas após uma mudança na velocidade de produção ou nos requisitos de remoção de material, a pressão de retificação deve ser considerada como parte do processo de solução de problemas, em vez de tratar o rebolo como a única variável.
A taxa de avanço e a velocidade do rebolo influenciam quanto tempo o abrasivo permanece em contato com uma seção específica da borda do vidro e quanto material deve ser removido durante cada etapa do processo de retificação.
Uma taxa de avanço excessivamente alta pode aumentar a carga colocada no rebolo e na borda do vidro. Se a especificação do rebolo ou a configuração da máquina não conseguirem manter a retificação estável sob a taxa de produção aumentada, os defeitos nas bordas poderão se tornar mais perceptíveis.
Ao mesmo tempo, reduzir a taxa de alimentação não é automaticamente a solução correta. A eficiência da produção, as características do rebolo, a espessura do vidro e o resultado de retificação pretendido precisam ser considerados em conjunto. Um processo estável é aquele em que o rebolo consegue manter contato abrasivo consistente sem criar tensão localizada excessiva.
Esse equilíbrio é especialmente importante no processamento de vidro de alto volume, onde as linhas de produção precisam de remoção eficiente de material e qualidade consistente das bordas.
A profundidade de retificação determina quanto material é removido durante cada passagem. Se a profundidade for excessiva, o rebolo deverá remover mais material de uma só vez, aumentando a carga de retificação e o potencial de tensão localizada.
O risco pode se tornar mais significativo ao processar vidro mais espesso, corrigir uma margem grande de borda ou usar um processo de retificação destinado à remoção de material pesado. Em vez de depender de um único estágio de retificação agressivo, o processo pode precisar ser ajustado para distribuir a remoção de material de forma mais consistente.
A profundidade de retificação deve, portanto, ser considerada juntamente com a afiação do rebolo, o tamanho do grão, a taxa de avanço e a estabilidade da máquina. Se o lascamento aumentar após a alteração da quantidade de material removido por passe, a profundidade de retificação é um parâmetro importante a ser investigado.
Um rebolo não mantém exatamente a mesma condição durante toda a sua vida útil. À medida que o desempenho do abrasivo muda, o disco pode exigir maior força para obter o mesmo resultado de desbaste. O desgaste também pode afetar o perfil pretendido e a estabilidade dimensional da roda.
Um rebolo desgastado pode produzir qualidade de aresta inconsistente, especialmente quando o processo requer uma geometria de aresta específica. Se o lascamento piorar gradualmente após uma produção prolongada, em vez de aparecer imediatamente após a instalação de uma nova roda, o desgaste da roda deverá ser verificado.
A condição da roda também precisa ser considerada juntamente com a vida útil. Um rebolo de maior durabilidade só é valioso quando consegue manter um desempenho de desbaste estável durante toda a sua vida útil. Para aplicações de precisão, a retenção do perfil e a ação abrasiva consistente podem ser tão importantes quanto a quantidade total de vidro processado antes da substituição.
O perfil da roda deve corresponder à geometria da borda exigida pelo produto de vidro. Se o perfil não corresponder adequadamente à borda pretendida, o contato entre a roda e o vidro pode tornar-se instável ou irregular.
Isto é particularmente relevante para o vidro automotivo, onde diferentes produtos podem exigir configurações específicas de bordas. Perfis redondos, em escada, planos ou em V podem envolver diferentes condições de contato durante a retificação.
Um rebolo de vidro automotivo específico do perfil pode, portanto, ser selecionado de acordo com a geometria de processamento necessária e a configuração do equipamento. A correspondência adequada de perfis ajuda a manter um contato consistente e oferece suporte ao processamento estável de bordas.
Mesmo um rebolo adequado pode produzir resultados ruins se a máquina não estiver operando em condições estáveis. Vibração excessiva, desvio do fuso, montagem inadequada do disco ou problemas de alinhamento podem causar contato inconsistente entre o abrasivo e o vidro.
A variação resultante pode aparecer como lascas localizadas, acabamentos de arestas irregulares ou dimensões inconsistentes. Se um defeito aparecer repetidamente em uma determinada posição ou mudar quando a roda for remontada, a condição da máquina deverá ser investigada.
O equilíbrio das rodas e a precisão da montagem também são importantes. O sistema de moagem precisa girar suavemente para que o abrasivo mantenha um contato previsível com o vidro durante todo o processo.
A moagem gera calor na área de contato. Se o resfriamento for inadequado, o processo de moagem pode se tornar menos estável e os efeitos térmicos podem aumentar as tensões mecânicas já presentes na borda do vidro.
As condições de resfriamento devem ser consideradas juntamente com a velocidade de retificação, taxa de avanço, condição do rebolo e remoção de material. Em aplicações de alta eficiência, simplesmente aumentar a velocidade de produção sem revisar o sistema de resfriamento pode alterar as condições gerais de moagem.
Um processo de resfriamento estável ajuda a manter condições de retificação consistentes e oferece suporte a uma qualidade de aresta previsível, especialmente durante a produção contínua.
Quando aparecem lascas nas bordas do vidro, alterar várias variáveis ao mesmo tempo pode dificultar a identificação da causa real. Uma abordagem mais eficaz é verificar sistematicamente o rebolo, o equipamento, os parâmetros de processamento e as características do vidro.
Ao solucionar um problema de lascamento, os operadores devem primeiro verificar:
O primeiro passo geralmente deve ser determinar se o defeito é novo ou aumentou gradualmente. Lascas que aparecem imediatamente após a troca de uma roda podem sugerir um problema de especificação, perfil, montagem ou correspondência de processo. O lascamento que se desenvolve gradualmente pode indicar desgaste do rebolo, perda de perfil ou alteração das condições do processo.
O padrão do defeito também é útil. Danos concentrados em uma área específica podem apontar para alinhamento da máquina, perfil da roda ou condições de contato local. Lascamento consistente ao longo da borda processada pode exigir um exame mais detalhado da seleção do grão, pressão de retificação, taxa de avanço ou condição do rebolo.
Um processo controlado de solução de problemas torna mais fácil determinar se o rebolo, a máquina ou os parâmetros de processamento precisam de ajuste.
Reduzir o lascamento requer mais do que simplesmente diminuir a velocidade de retificação. O rebolo e as condições de processamento precisam ser adaptados à aplicação do vidro para que o material possa ser removido com eficiência sem criar tensão excessiva na borda.
Vários fatores devem ser considerados em conjunto ao otimizar um processo de moagem de vidro:
A seleção de um rebolo de vidro deve começar com a aplicação e não com uma única especificação. O tipo de vidro, a espessura, a geometria da borda, a configuração da máquina, o acabamento necessário e a velocidade de produção influenciam o design apropriado do disco.
Por exemplo, uma roda usada para processamento de vidro fotovoltaico de alto volume pode precisar priorizar a nitidez, a qualidade estável da borda e a vida útil. O vidro de eletrodomésticos pode dar maior ênfase à precisão, retenção de perfil e desbaste profundo ou pesado. O vidro automotivo pode exigir perfis específicos e retenção de forma estável.
O disco certo, portanto, precisa equilibrar a eficiência do desbaste com a qualidade da aresta. Uma especificação que funciona bem em uma aplicação não deve ser automaticamente transferida para outra aplicação sem considerar as diferenças nos requisitos de material e processamento.
A granulação diamantada deve ser selecionada de acordo com o equilíbrio necessário entre remoção de material e acabamento da borda. Abrasivos mais grossos podem suportar uma remoção de material mais agressiva, enquanto abrasivos mais finos podem ser usados quando uma ação de desbaste e acabamento mais controlados são necessários.
Contudo, o tamanho do grão não deve ser considerado de forma independente. A espessura do vidro, o perfil do rebolo, a taxa de avanço, a profundidade de retificação, as condições da máquina e a qualidade necessária da aresta influenciam o resultado final.
Quando há lascamento, a troca do grão pode ajudar, mas deve ser avaliada em conjunto com os demais parâmetros de retificação. Uma especificação de grão apropriada não pode compensar indefinidamente pressão excessiva, taxa de alimentação incorreta, desvio do rebolo ou perfil inadequado.
O perfil da roda torna-se especialmente importante quando o vidro requer uma geometria de borda específica. Uma incompatibilidade entre o perfil da roda e a aresta desejada pode produzir contato irregular e afetar a precisão dimensional e a qualidade da aresta.
Para vidro automotivo, os requisitos de perfil podem incluir configurações tipo V, borda redonda, borda em escada ou borda plana. O rebolo deve, portanto, ser adaptado à geometria pretendida e ao equipamento utilizado para o processamento.
Um rebolo de vidro automotivo devidamente selecionado pode suportar processamento estável onde a precisão do perfil e a retenção da forma são considerações importantes.
Os parâmetros de moagem devem ser ajustados como um grupo e não individualmente. A taxa de avanço, a profundidade de retificação, a pressão e a velocidade do rebolo influenciam-se mutuamente, e a alteração de um parâmetro pode alterar a condição geral de retificação.
Se o lascamento aumentar após o aumento da velocidade de produção, o rebolo e o processo precisam ser avaliados para determinar se a nova taxa de avanço permanece adequada. Da mesma forma, aumentar a remoção de material sem revisar a profundidade de retificação e a condição do rebolo pode aumentar a carga na borda do vidro.
A otimização do processo deve, portanto, focar na manutenção de uma relação estável entre remoção de material, desempenho da roda e capacidade da máquina.
A estabilidade da máquina é essencial para um desbaste consistente de bordas de vidro. Vibração excessiva ou desvio da roda podem criar condições de contato flutuantes, mesmo quando a especificação da roda em si é apropriada.
Verificações regulares da montagem do rebolo, condição do fuso, alinhamento e vibração da máquina podem ajudar a identificar causas mecânicas de qualidade inconsistente da aresta. O balanceamento dinâmico também é relevante quando é necessária uma rotação suave e estável da roda.
Estas verificações são particularmente importantes quando um novo rebolo produz resultados inesperados ou quando o mesmo rebolo tem um desempenho diferente em máquinas diferentes.
Diferentes aplicações de vidro impõem demandas diferentes ao processo de retificação. Uma especificação de roda com desempenho eficaz em vidro fotovoltaico pode não fornecer o mesmo equilíbrio entre eficiência, controle de perfil e acabamento em vidro automotivo ou de eletrodomésticos.
A comparação a seguir resume as principais considerações:
| Aplicação de vidro | Principais Requisitos de Moagem | Considerações sobre a roda-chave | Produto Adequado |
|---|---|---|---|
| Vidro fotovoltaico | Alta eficiência, qualidade de borda estável, longa vida útil | Grão, perfil, nitidez, compatibilidade com máquinas | Rebolo de vidro fotovoltaico |
| Vidro para eletrodomésticos | Precisão, retenção de perfil, desbaste pesado ou profundo | Nitidez, estabilidade dimensional, vida útil | Rebolo de vidro para eletrodomésticos |
| Automotive Glass | Edge profile accuracy, shape retention, stable processing | Wheel profile, grit, equipment compatibility | Automotive Glass Grinding Wheel· |
Photovoltaic glass production often emphasizes high throughput and consistent edge quality. Grinding wheels used on PV processing lines therefore need to maintain stable abrasive performance while supporting efficient edge grinding.
Meijie's PV Glass Grinding Wheel uses diamond as the core abrasive and is available with bronze alloy bonding. The product is intended for photovoltaic glass edge grinding and is compatible with mainstream equipment from manufacturers such as Bottero, KLW, Yihai, Demai, and Faborman.
The wheel supports glass thicknesses from 2 to 18 mm, with diamond grit sizes from 80# to 400#. Its stated processing capability includes edge grinding speeds of 10–18 meters per minute, while service life can exceed 60,000 meters per slot in applicable configurations.
For production environments where edge defects can affect yield and downstream processing, a low chipping photovoltaic glass grinding wheel can be considered as part of a broader approach combining appropriate wheel specification and optimized process parameters.
Appliance glass processing may require a combination of high material removal, dimensional stability, profile retention, and controlled edge quality. Some applications also involve deep-cut or creep-feed grinding, making wheel sharpness and structural stability important considerations.
Meijie's Appliance Glass Grinding Wheel is developed for CNC machining centers and various glass edging machines. It uses diamond abrasives with bonds such as bronze alloy and is manufactured through vacuum hot-press sintering at 800–1000°C.
The product supports glass thicknesses from 2 to 18 mm and diamond grit sizes from 80# to 400#. Its design emphasizes sharpness, form stability, and long service life, with a stated service life exceeding 20,000 meters.
For applications where consistent profile retention and controlled material removal are important, the grinding wheel should be selected according to the equipment, glass thickness, grinding depth, and required edge finish rather than relying on a universal wheel specification.
Automotive glass processing places particular importance on edge geometry, dimensional accuracy, and shape retention. The wheel needs to maintain a stable profile while processing the required edge shape and working with the intended glass thickness.
Meijie's Automotive Glass Grinding Wheel uses diamond as the core abrasive and an M-type binder. It is customized for glass edging machines from brands such as Bandong and Baichao and supports different edge configurations, including V-type, round edge, ladder edge, and flat edge applications.
As especificações disponíveis incluem diâmetros externos de 150 a 248 mm em diferentes modelos de produtos, com tamanhos de grão de diamante variando de 150# a 400# nas configurações listadas.
Para aplicações automotivas exigentes, um rebolo de vidro automotivo com baixo lascamento pode ser avaliado juntamente com o perfil do rebolo, a compatibilidade do equipamento, o tamanho do grão e os parâmetros de processamento para obter uma qualidade de aresta mais consistente.
O rebolo mais adequado depende dos requisitos reais de processamento e não apenas da categoria do vidro.
Para vidro fotovoltaico, eficiência de produção, qualidade estável de borda, nitidez, compatibilidade de máquina e vida útil são considerações importantes. A especificação da roda deve suportar a velocidade e a espessura do vidro exigidas pela linha de produção.
Para vidro de eletrodomésticos, precisão, retenção de perfil, estabilidade dimensional e capacidade de remoção de material podem receber maior ênfase, particularmente em aplicações de corte profundo ou retificação pesada.
Para vidros automotivos, a geometria das bordas e a retenção da forma tornam-se especialmente importantes. O perfil do rebolo precisa corresponder à aresta necessária, enquanto a especificação do abrasivo deve suportar processamento estável e precisão dimensional consistente.
Em todas as três aplicações, a seleção do rebolo deve ser considerada juntamente com a condição da máquina e os parâmetros do processo. Um rebolo de alta qualidade não consegue compensar totalmente a pressão excessiva de retificação, taxa de avanço inadequada, vibração da máquina ou montagem incorreta do rebolo.
O vidro pode lascar quando a tensão mecânica gerada durante a retificação excede a resistência da borda do vidro. Um rebolo inadequado, pressão de retificação excessiva, alta taxa de avanço, profundidade de retificação excessiva, desgaste do rebolo, vibração ou perfil inadequado do rebolo podem contribuir para condições instáveis de retificação de arestas.
Sim. O tamanho do grão do diamante afeta o comportamento de corte abrasivo e a remoção de material. Se o grão não for apropriado para a espessura do vidro, o acabamento de borda necessário e as condições de retificação, o processo pode se tornar muito agressivo ou ineficiente. O grão deve ser selecionado juntamente com o perfil do rebolo, os parâmetros de retificação e a configuração da máquina.
Muitas vezes, o lascamento pode ser reduzido selecionando um rebolo de vidro adequado, combinando o tamanho do grão de diamante com a aplicação, controlando a taxa de alimentação e a pressão de retificação, mantendo o perfil correto do rebolo e verificando a vibração e desvio da máquina. O resfriamento estável e verificações regulares das condições das rodas também são importantes.
Um rebolo desgastado pode contribuir para uma qualidade inconsistente da aresta porque a nitidez do abrasivo e a estabilidade do perfil podem mudar com o tempo. Se o lascamento se tornar mais severo à medida que o rebolo se aproxima do fim de sua vida útil, a condição do rebolo deverá ser verificada juntamente com os parâmetros de retificação e a estabilidade da máquina.
A seleção deve considerar o tipo de vidro, espessura, geometria da borda, configuração da máquina, acabamento necessário, velocidade de produção e vida útil esperada do rebolo. O processamento de vidro fotovoltaico pode priorizar alta eficiência e qualidade de borda estável, enquanto o vidro automotivo geralmente requer maior atenção à precisão do perfil e à retenção da forma.
Lascas de vidro durante a retificação raramente são causadas por um único fator. O lascamento da borda do vidro pode ser influenciado pela seleção do rebolo, tamanho do grão do diamante, desgaste do rebolo, perfil do rebolo, pressão de retificação, taxa de avanço, profundidade de retificação, vibração da máquina, desvio e condições de resfriamento.
Uma abordagem mais confiável é avaliar o processo completo de retificação e adequar o rebolo de vidro à aplicação. Cada vidro fotovoltaico, de eletrodomésticos e automotivo tem diferentes requisitos de processamento, tornando a seleção de rodas específicas da aplicação importante para manter a qualidade da borda e a estabilidade da produção.
Para os fabricantes que buscam reduzir o lascamento e melhorar a consistência do desbaste, o foco deve estar na interação entre a ferramenta abrasiva, o material de vidro, a máquina e os parâmetros de processamento, e não em qualquer especificação única.