Aug 27,2026
Para que são usados os rebolos de diamante CNC
A indústria fotovoltaica global continua avançando em direção a módulos maiores, vidros solares mais finos e produção automatizada mais rápida. Embora essas tendências melhorem a eficiência energética e a capacidade de fabricação, elas também impõem demandas muito maiores aos processos de retificação de bordas. Mesmo pequenos defeitos gerados durante a retificação, como lascas nas bordas, microfissuras ou dimensões inconsistentes, podem reduzir o rendimento do produto, interromper o processamento posterior e aumentar os custos de fabricação.
Para muitos fabricantes, a seleção de um rebolo de vidro fotovoltaico geralmente é baseada nas especificações, preço ou experiência de compra anterior. No entanto, estes factores por si só raramente determinam se um rebolo terá um bom desempenho num ambiente de produção específico. Um rebolo que oferece resultados excelentes em uma linha de produção pode produzir qualidade de aresta instável ou desgaste excessivo em outra, porque as condições de produção diferem significativamente.
Um rebolo eficaz deve corresponder não apenas ao material de vidro, mas também à própria linha de produção. A espessura do vidro, a velocidade da linha, a configuração do equipamento, a sequência de retificação, os requisitos de qualidade da borda e a vida útil esperada da ferramenta influenciam qual rebolo de vidro fotovoltaico é a escolha mais adequada. Avaliar esses fatores antes de comprar ajuda os fabricantes a reduzir o tempo de inatividade, melhorar a consistência da moagem e diminuir o custo total por medidor processado, em vez de focar apenas no preço de compra inicial.
Este guia explica como avaliar seus requisitos de produção antes de selecionar um rebolo de vidro fotovoltaico, discute os fatores técnicos que influenciam o desempenho da retificação e destaca erros comuns que podem reduzir a produtividade. Ao compreender a relação entre as condições de produção e as características do rebolo, os fabricantes podem tomar decisões mais informadas e construir uma linha de processamento de vidro fotovoltaico mais eficiente, estável e econômica.
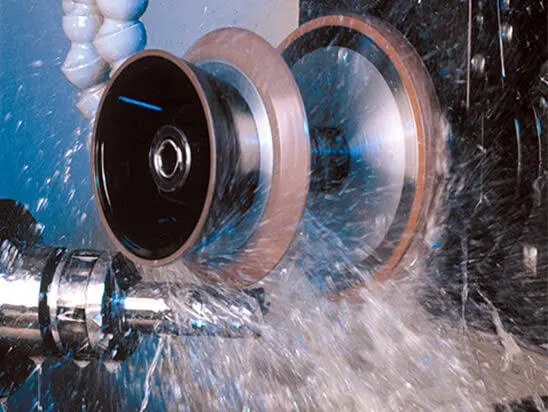
O vidro fotovoltaico é significativamente diferente do vidro arquitetônico, decorativo ou doméstico convencional. É fabricado com tolerâncias dimensionais extremamente restritas e espera-se que mantenha excelente resistência mecânica, permanecendo o mais fino e leve possível. À medida que os módulos fotovoltaicos se tornam maiores e mais eficientes, os fabricantes de vidro também aumentam a velocidade de produção para satisfazer a crescente procura global. Essas alterações deixam muito menos espaço para erros de processamento durante o desbaste de bordas.
Ao contrário de muitas operações de usinagem, a retificação de bordas afeta diretamente a aparência e a integridade estrutural do vidro fotovoltaico. A má qualidade da retificação pode introduzir rachaduras microscópicas ou defeitos nas bordas que são difíceis de detectar durante a inspeção, mas que podem posteriormente contribuir para quebras durante o revenimento, transporte ou montagem do módulo. Para os fabricantes que produzem milhares de painéis de vidro todos os dias, mesmo um pequeno aumento na taxa de defeitos pode resultar em perdas financeiras significativas.
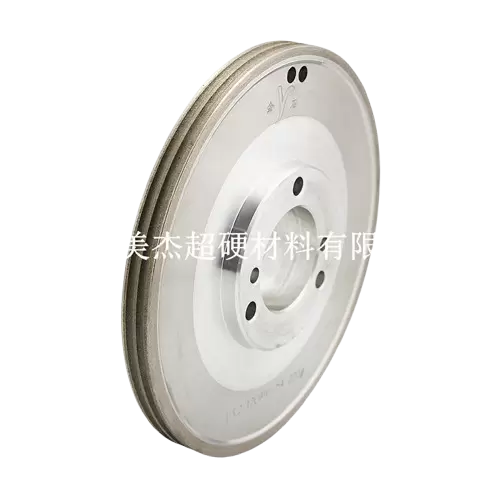
O rebolo desempenha, portanto, um papel muito maior do que simplesmente remover material. Um rebolo de vidro fotovoltaico devidamente selecionado contribui para a estabilidade da produção, maior tempo de atividade do equipamento, menores custos de ferramentas e qualidade do produto mais consistente. Por outro lado, um rebolo inadequado pode encurtar os intervalos de manutenção, aumentar a frequência de substituição e criar interrupções desnecessárias na produção.
Em vez de avaliar os rebolos com base apenas no preço de compra, os fabricantes devem considerar como cada opção atende aos seus objetivos de produção.
| Objetivo de produção | Requisito de rebolo |
|---|---|
| Maior eficiência de produção | Alto desempenho de corte com resistência ao desgaste estável |
| Menor taxa de rejeição | Baixo lascamento e excelente consistência de borda |
| Produção contínua em alta velocidade | Longa vida útil e estabilidade térmica |
| Custo operacional reduzido | Menos substituições de rebolos e desempenho de retificação consistente |
Muitas equipes de compras concentram-se principalmente em especificações como diâmetro do disco ou tamanho do grão, mas engenheiros de produção experientes normalmente avaliam uma gama muito mais ampla de fatores antes de tomar uma decisão. Estes incluem:
Quando esses fatores são avaliados em conjunto, os fabricantes obtêm uma compreensão mais clara de qual rebolo proporcionará o melhor valor a longo prazo, em vez de simplesmente o menor custo de compra.
A seleção do rebolo correto também deve ser vista como parte de uma estratégia mais ampla de otimização da produção. Discos de esmeril para processamento de vidro de alta qualidade , equipamentos configurados corretamente, parâmetros de retificação otimizados e gerenciamento eficaz do líquido refrigerante, todos trabalham juntos para melhorar a eficiência da produção. Para os fabricantes que atendem à indústria de Nova Energia Fotovoltaica em rápida expansão , esta abordagem integrada muitas vezes produz melhorias mais sustentáveis do que alterar qualquer componente de forma independente.
Muitas decisões de compra começam com a comparação de catálogos de produtos ou com a solicitação de orçamentos de diversos fornecedores. Embora essas etapas sejam importantes, elas raramente respondem à pergunta mais crítica:
Este rebolo terá um bom desempenho na minha linha de produção?
Não existe um rebolo universal adequado para todos os fabricantes de vidro fotovoltaico. As linhas de produção diferem na configuração do equipamento, nível de automação, sistemas de refrigeração, velocidade operacional, especificações de vidro e padrões de qualidade. Mesmo as fábricas que produzem o mesmo tipo de vidro solar podem exigir soluções de rebolos completamente diferentes porque as suas condições de produção não são idênticas.
O processo de seleção mais eficaz, portanto, começa com a compreensão do ambiente de produção, em vez de comparar as especificações do rebolo. Depois que os fabricantes definem claramente seus requisitos de produção, a escolha do rebolo de vidro fotovoltaico apropriado torna-se muito mais simples.
A espessura do vidro é um dos primeiros fatores técnicos que devem ser avaliados durante a seleção do rebolo. À medida que a tecnologia fotovoltaica continua a evoluir, o vidro mais fino tornou-se cada vez mais comum porque reduz o peso do módulo, mantendo o desempenho estrutural. As linhas de produção hoje normalmente processam vidro fotovoltaico variando de aproximadamente 2 mm a 3,2 mm, embora algumas aplicações envolvam produtos especiais mais espessos.
O vidro solar fino se comporta de maneira muito diferente durante a moagem em comparação com o vidro industrial convencional. Como o material é menos rígido, é muito mais sensível à pressão de retificação, vibração e geração de calor. A força de retificação excessiva pode facilmente criar lascas nas bordas ou rachaduras microscópicas que podem não se tornar visíveis até estágios posteriores de fabricação.
Por esta razão, os fabricantes devem evitar assumir que uma especificação de rebolo é adequada para cada espessura de vidro. Uma roda projetada para vidro industrial mais espesso pode remover material de forma agressiva, mas gerar tensão excessiva ao processar vidro fotovoltaico ultrafino. Por outro lado, uma roda otimizada para vidro solar fino pode desgastar-se mais rapidamente ao processar produtos mais espessos que exigem taxas de remoção de material mais altas.
Ao avaliar a espessura do vidro, os fabricantes devem considerar vários objetivos de processamento simultaneamente:
Alcançar esses objetivos depende da seleção de uma combinação apropriada de concentração de diamante, tipo de ligação, tamanho de grão e parâmetros operacionais, em vez de depender de uma única especificação.
Os fabricantes também devem considerar os requisitos de produção futuros. À medida que o vidro fotovoltaico continua a se tornar mais fino e a tecnologia de produção evolui, trabalhar com um fornecedor capaz de fornecer soluções de moagem personalizadas oferece maior flexibilidade para futuras atualizações de processos do que selecionar apenas um produto padrão.
A velocidade de produção é outro fator importante que influencia diretamente a seleção do rebolo. As modernas fábricas de vidro fotovoltaico operam cada vez mais linhas de produção totalmente automatizadas, onde a maximização do rendimento é essencial para manter a competitividade. Sob estas condições, os rebolos sofrem cargas mecânicas muito maiores, temperaturas mais altas e períodos de operação contínua mais longos do que no processamento convencional de vidro.
Um rebolo que funciona bem durante a produção em baixa velocidade pode não manter o mesmo nível de estabilidade em uma linha automatizada de alta velocidade. À medida que as taxas de avanço aumentam, o atrito e a geração de calor também aumentam, acelerando o desgaste do rebolo e reduzindo potencialmente a consistência do desbaste se a ferramenta não tiver sido projetada para operação contínua em serviços pesados.
Muitas linhas avançadas de produção de vidro fotovoltaico atingem agora velocidades de moagem entre 10 e 18 metros por minuto. Nessas velocidades, a eficiência da produção depende não apenas da capacidade de corte, mas também da resistência ao desgaste, da estabilidade térmica e da consistência dimensional ao longo da vida útil da roda.
Outro equívoco comum é que selecionar um rebolo mais agressivo sempre aumentará a produtividade. Na prática, o desempenho de corte excessivo sem resistência ao desgaste suficiente muitas vezes reduz a vida útil do disco e aumenta a frequência de substituição. As trocas frequentes de rodas interrompem a produção, aumentam os custos de mão de obra e reduzem a utilização geral do equipamento.
Em vez de avaliar a produtividade apenas pela velocidade de moagem, os fabricantes devem considerar vários indicadores de desempenho a longo prazo:
Esses indicadores fornecem uma avaliação muito mais precisa da eficiência de fabricação porque refletem o desempenho operacional total do rebolo, e não apenas sua capacidade de corte inicial.
Um fabricante experiente de rebolos avaliará a capacidade de produção juntamente com a configuração do equipamento, especificações de vidro e requisitos de qualidade antes de recomendar o rebolo de vidro fotovoltaico mais adequado. Este processo ajuda os fabricantes a alcançar o equilíbrio ideal entre eficiência de produção, durabilidade da ferramenta e qualidade do produto acabado, em vez de maximizar apenas um indicador de desempenho.
Nem todos os fabricantes de vidro fotovoltaico definem “boa qualidade de borda” da mesma maneira. Algumas linhas de produção priorizam o rendimento máximo, enquanto outras devem atender a padrões de aparência e dimensões extremamente rigorosos para módulos solares de alta eficiência. Antes de selecionar um rebolo de vidro fotovoltaico, os fabricantes devem definir claramente a qualidade da borda que seu processo de produção exige, em vez de confiar apenas nas especificações gerais do produto.
Uma borda retificada de alta qualidade é mais do que uma aparência lisa. Deve manter dimensões consistentes, apresentar lascas mínimas nas bordas e permanecer livre de microfissuras que possam comprometer a resistência do vidro acabado. Mesmo defeitos muito pequenos podem se propagar durante o revenido, transporte ou montagem do módulo, reduzindo, em última análise, o rendimento do produto e aumentando os custos de produção.
A qualidade da aresta é influenciada por vários fatores trabalhando juntos, e não apenas pelo rebolo. A rigidez da máquina, a precisão do fuso, o fornecimento de refrigeração, os parâmetros de retificação e a condição do rebolo contribuem para o resultado final. No entanto, a seleção do rebolo de vidro fotovoltaico apropriado estabelece a base para um desempenho de retificação estável.
Para fabricantes que produzem vidro fotovoltaico premium, os seguintes indicadores de qualidade são frequentemente usados para avaliar o desempenho de moagem:
Em vez de selecionar um disco apenas porque proporciona um desempenho de corte agressivo, os fabricantes devem avaliar se este consegue manter estes padrões de qualidade em condições reais de produção. Uma roda que remove o material rapidamente, mas produz uma qualidade de aresta instável, pode, em última análise, aumentar as taxas de rejeição e os custos totais de fabricação.
Os testes de produção costumam ser a maneira mais confiável de verificar o desempenho da qualidade da borda. Testar um rebolo sob parâmetros reais de produção permite que os fabricantes avaliem não apenas a aresta acabada, mas também o desgaste do rebolo, a estabilidade da máquina, o desempenho da refrigeração e a eficiência geral da produção antes da implementação em larga escala.
Mesmo o rebolo da mais alta qualidade não pode fornecer resultados consistentes se não for adequado ao equipamento de produção. A compatibilidade da máquina é, portanto, um dos aspectos mais importantes, embora frequentemente esquecidos, na seleção do rebolo.
Os fabricantes modernos de vidro fotovoltaico operam uma ampla variedade de equipamentos de processamento. As linhas de produção podem utilizar máquinas da Bottero, KLW, Yihai, Demai, Faborman ou outros fabricantes especializados. Embora essas máquinas executem operações de retificação semelhantes, elas geralmente diferem na configuração do fuso, velocidade de operação, dimensões de montagem, sistemas de refrigeração e sequências de processo.
Um rebolo deve sempre ser selecionado de acordo com as características técnicas do equipamento, em vez de simplesmente corresponder ao diâmetro externo ou ao tamanho do furo. As diferenças na velocidade do fuso, na rigidez da máquina, na pressão do líquido refrigerante e no projeto do sistema de alimentação influenciam o comportamento de retificação e o desempenho do rebolo.
Ao avaliar a compatibilidade, os fabricantes devem verificar vários fatores técnicos:
Ignorar esses fatores pode resultar em vibração excessiva, desgaste irregular do rebolo, desempenho de retificação instável ou redução da vida útil da ferramenta. Em alguns casos, a correspondência inadequada pode até afetar os custos de manutenção da máquina, aumentando as cargas do fuso ou acelerando o desgaste do rolamento.
Os fabricantes que planeiam atualizar ou expandir as suas linhas de produção também devem considerar a compatibilidade futura dos equipamentos. Selecionar um fornecedor capaz de fornecer soluções personalizadas de rebolo de vidro fotovoltaico para diferentes plataformas de máquinas simplifica futuros ajustes de produção e reduz a necessidade de qualificar vários fornecedores de ferramentas.
Embora o abrasivo diamantado determine a capacidade de corte de um rebolo, o material de ligação determina em grande parte como essa capacidade de corte é mantida durante toda a vida útil do rebolo. A escolha do tipo de ligação apropriado é, portanto, uma das decisões técnicas mais importantes ao selecionar um rebolo de vidro fotovoltaico.
Diferentes sistemas de ligação controlam a firmeza com que as partículas de diamante são retidas, a eficiência com que o calor é dissipado e como o rebolo se desgasta durante a retificação. A escolha ideal depende da velocidade de produção, das especificações do vidro, da qualidade exigida da borda e da vida útil esperada, e não de qualquer indicador de desempenho único.
Cada um dos três tipos de ligação mais comumente usados no processamento de vidro fotovoltaico oferece vantagens distintas.
| Tipo de título | Aplicação Típica | Principais vantagens |
|---|---|---|
| Ligação de resina | Acabamento de precisão | Excelente qualidade de superfície e baixo lascamento |
| Ligação metálica | Produção contínua para serviços pesados | Alta resistência ao desgaste e longa vida útil |
| Título de Bronze | Processamento de vidro fotovoltaico de alta velocidade | Desempenho de moagem estável e excelente durabilidade |
Os rebolos resinosos são amplamente utilizados durante operações de acabamento onde a qualidade da superfície e a consistência da aresta são as maiores prioridades. Sua estrutura relativamente elástica ajuda a reduzir as forças de retificação, tornando-os particularmente adequados para vidros fotovoltaicos mais finos e aplicações que exigem excelente aparência de borda.
Os rebolos metálicos são projetados para ambientes de produção exigentes que exigem durabilidade excepcional. Sua resistência superior ao desgaste permite que eles mantenham a precisão do perfil durante longos períodos de operação, tornando-os adequados para fabricação de alto volume, onde é importante minimizar a frequência de substituição de rodas.
Os rebolos de bronze são comumente selecionados para linhas de produção fotovoltaicas modernas porque fornecem uma combinação equilibrada de resistência ao desgaste, eficiência de corte e estabilidade térmica. Sua capacidade de manter um desempenho de retificação estável durante a operação contínua os torna especialmente valiosos para ambientes de fabricação automatizados.
Em vez de assumir que um tipo de ligação é universalmente superior, os fabricantes devem avaliar as vantagens de cada um de acordo com os seus objectivos de produção.
Como orientação geral:
A seleção da ligação também deve ser considerada juntamente com o tamanho do grão, o perfil do rebolo, a pressão de retificação, as condições do líquido refrigerante e os parâmetros da máquina. Esses fatores interagem estreitamente e otimizá-los como um sistema completo geralmente proporciona melhores resultados do que modificar apenas o tipo de ligação.
Os fabricantes que trabalham com fornecedores experientes muitas vezes se beneficiam de recomendações de processos baseadas em dados reais de produção, em vez de apenas em especificações de produtos. Esta abordagem colaborativa ajuda a garantir que o rebolo diamantado selecionado tenha um desempenho consistente sob condições reais de fabricação, ao mesmo tempo que oferece maior produtividade e menores custos operacionais.
O tamanho do grão do diamante influencia diretamente a eficiência da retificação, o acabamento superficial, o desgaste do rebolo e o desempenho geral da produção. A seleção do grão apropriado é, portanto, essencial para alcançar o equilíbrio desejado entre remoção de material e qualidade da aresta.
Um equívoco comum é que grãos mais finos sempre produzem melhores resultados. Na realidade, tanto os grãos grossos quanto os finos servem a propósitos específicos no processo de moagem. A escolha ideal depende da etapa de produção, das características do vidro, do acabamento necessário e das condições de operação da máquina.
Grãos de diamante mais grossos geralmente proporcionam ação de corte mais forte e taxas de remoção de material mais altas. Eles são frequentemente usados durante o desbaste, onde a eficiência da produção é priorizada. No entanto, como cada partícula abrasiva remove mais material, os grãos grossos podem gerar maiores forças de retificação e produzir arestas mais ásperas se não forem seguidos por operações de acabamento.
Grãos mais finos criam uma ação de desbaste mais suave com profundidades de corte menores. Embora a remoção de material seja mais lenta, eles ajudam a produzir melhor qualidade de aresta e menor rugosidade superficial, tornando-os adequados para processos de acabamento onde a precisão dimensional e a aparência são críticas.
Uma diretriz de seleção simplificada é mostrada abaixo:
While these guidelines provide a useful starting point, grit size should never be selected independently. Production engineers should also evaluate glass thickness, feed rate, spindle speed, coolant effectiveness, bond type, and required production efficiency.
For example, a high-speed production line processing thin photovoltaic glass may achieve better overall performance with a medium grit that balances cutting efficiency and edge quality rather than selecting either the coarsest or finest available option.
Similarly, manufacturers operating multiple grinding stages often achieve better process stability by combining different grit sizes for rough grinding and finishing rather than attempting to complete the entire process with a single wheel specification.
Ultimately, grit selection is part of a complete process optimization strategy. When diamond concentration, bond type, machine parameters, and coolant conditions are properly matched, the PV Glass Grinding Wheel can maintain efficient material removal while delivering consistent edge quality throughout its service life.
Selecting the right PV Glass Grinding Wheel involves much more than comparing catalog specifications or requesting the lowest quotation. In practice, many production issues originate from incorrect selection decisions made before the grinding wheel is ever installed on the machine. While these mistakes may appear minor during procurement, they often lead to higher operating costs, unstable production, and unnecessary downtime over the life of the tool.
One of the most common mistakes is evaluating grinding wheels based solely on their purchase price. A lower-priced wheel may seem attractive initially, but if it wears quickly, requires more frequent replacement, or produces inconsistent edge quality, the overall cost of ownership can become significantly higher. Production interruptions, additional labor, and increased glass rejection rates often outweigh any savings achieved during purchasing.
Another frequent mistake is assuming that one grinding wheel specification can satisfy every production requirement. As photovoltaic glass continues to evolve, manufacturers process different glass thicknesses, edge profiles, and product specifications on the same production line. Attempting to use a single wheel for every application often forces compromises in grinding efficiency, edge quality, or wheel life.
Machine compatibility is another factor that is sometimes underestimated. Even when the grinding wheel dimensions appear correct, differences in spindle speed, coolant delivery, machine rigidity, and operating parameters can greatly influence grinding performance. A grinding wheel that performs exceptionally well on one production line may deliver completely different results on another if these conditions are not properly evaluated.
As práticas de manutenção também afetam o desempenho da retificação. Alguns fabricantes continuam usando rebolos além de sua vida útil ideal, em um esforço para reduzir custos com ferramentas. No entanto, rebolos desgastados normalmente geram mais calor, exigem maior pressão de retificação e produzem arestas com qualidade menos consistente. Em vez de reduzir custos, a substituição atrasada muitas vezes aumenta as taxas de refugo e reduz a eficiência geral da produção.
Para evitar estes problemas, os fabricantes devem avaliar todo o processo de produção em vez de se concentrarem num único fator de compra.
Erros comuns a serem evitados incluem:
Outro problema negligenciado é a falha na coleta de dados de produção após a introdução de um novo rebolo. Medir a vida útil do rebolo, a velocidade de processamento, a qualidade da borda, os intervalos de substituição e o custo por medidor processado fornece informações valiosas que apoiam futuras decisões de compra. A avaliação contínua do processo permite que os fabricantes identifiquem oportunidades para otimização adicional, em vez de depender apenas do feedback subjetivo do operador.
A seleção bem-sucedida do rebolo não é, portanto, uma decisão de compra única, mas um processo contínuo de otimização. Os fabricantes que avaliam regularmente o desempenho das ferramentas juntamente com os dados de produção estão geralmente mais bem posicionados para melhorar a eficiência, reduzir os custos operacionais e manter a qualidade consistente do produto a longo prazo.
Para muitos fabricantes, comprar um rebolo é visto como uma transação simples. No entanto, os produtores de vidro fotovoltaico experientes compreendem que o desempenho da produção a longo prazo depende não apenas do produto em si, mas também do conhecimento técnico fornecido pelo fornecedor.
Cada linha de produção opera sob condições únicas. Diferenças na configuração da máquina, sequência de retificação, velocidade do fuso, sistemas de refrigeração, especificações de vidro e capacidade de produção significam que rebolos idênticos podem ter desempenho diferente de uma fábrica para outra. Como resultado, selecionar um produto de catálogo padrão sem considerar essas variáveis muitas vezes limita o potencial de otimização do processo.
Um fabricante experiente de rebolos começa entendendo o ambiente de produção do cliente antes de recomendar uma solução. Em vez de pedir apenas as dimensões das rodas, os engenheiros técnicos normalmente avaliam fatores como:
Essas informações permitem que o fornecedor recomende um rebolo que atenda aos requisitos reais de produção, em vez de simplesmente atender às especificações dimensionais.
O suporte técnico também deve continuar após a entrega do rebolo. Durante a produção inicial, os fornecedores podem ajudar na otimização dos parâmetros de retificação, ajustes na seleção do rebolo, recomendações de refrigeração e solução de problemas do processo. Esta abordagem colaborativa muitas vezes encurta o período de qualificação e ajuda os fabricantes a alcançarem uma produção estável mais rapidamente.
À medida que os requisitos de produção evoluem, a cooperação técnica contínua torna-se cada vez mais valiosa. Por exemplo, alterações na espessura do vidro fotovoltaico, velocidades de linha mais altas ou novos equipamentos de processamento podem exigir ajustes no perfil da roda, no tipo de ligação, no tamanho do grão ou na concentração de diamante. Um fornecedor com fortes capacidades de engenharia pode recomendar essas mudanças de forma proativa, ajudando os fabricantes a manter a produtividade sem longos testes de tentativa e erro.
É por isso que muitos fabricantes líderes de vidro fotovoltaico escolhem parceiros técnicos de longo prazo em vez de adquirirem rebolos apenas como produtos consumíveis. Um fornecedor capaz de fornecer soluções personalizadas de materiais superduros contribui não apenas para o desempenho das ferramentas, mas também para a melhoria contínua do processo e para a redução dos custos de fabricação.
Empresas com ampla experiência em rebolos para processamento de vidro normalmente oferecem vantagens além da fabricação do produto, incluindo engenharia de aplicação, análise de processo, design de rebolo personalizado e consultoria técnica. Esses serviços ajudam os fabricantes a otimizar todo o processo de retificação, em vez de se concentrarem em componentes de ferramentas individuais.
Para fabricantes que buscam desempenho estável a longo prazo, selecionar um fabricante experiente de materiais superduros com experiência comprovada em processamento de vidro fotovoltaico costuma ser um investimento mais valioso do que buscar o preço de compra mais baixo.
Selecionar o rebolo de vidro fotovoltaico certo envolve mais do que escolher uma ferramenta adequada à sua máquina. A melhor solução é aquela que atende às suas especificações de vidro, velocidade de produção, requisitos de qualidade e metas operacionais de longo prazo. A consideração de fatores como tipo de ligação, tamanho do grão, compatibilidade da máquina e vida útil esperada ajuda os fabricantes a melhorar a consistência da retificação e, ao mesmo tempo, reduzir o tempo de inatividade e os custos com ferramentas.
Ao fazer parceria com um fabricante experiente de materiais superduros que entende de processamento de vidro fotovoltaico, os fabricantes podem se beneficiar de soluções de ferramentas personalizadas e suporte técnico contínuo. O rebolo certo não só proporciona melhor qualidade de aresta, mas também contribui para maior produtividade, menor custo por metro processado e produção mais estável a longo prazo.