Aug 20,2026
Como melhorar a eficiência da moagem no processamento de vidro de alto volume
Os componentes cerâmicos semicondutores geralmente requerem mais do que simples superfícies planas ou furos perfurados. Ranhuras, bordas curvas, recursos rebaixados e outros perfis usinados podem ser necessários para atender desenhos de componentes, requisitos de montagem ou especificações de projeto de equipamentos. A produção dessas características em cerâmicas duras e quebradiças requer um controle cuidadoso da geometria da ferramenta, do caminho de usinagem e do processo de remoção de material.
A usinagem de ranhuras de cerâmica semicondutora e a usinagem de perfis cerâmicos geralmente envolvem ferramentas de retificação de diamante porque essas ferramentas são projetadas para processar materiais duros. Contudo, o método apropriado depende da característica que está sendo produzida, do material cerâmico, das dimensões exigidas e das capacidades da máquina. Uma ferramenta adequada para brochamento de canais pode não ser a melhor escolha para todos os perfis curvos ou recursos estreitos.
Compreender como os métodos de usinagem, a seleção de ferramentas e a inspeção funcionam juntos ajuda os fabricantes a desenvolver um processo que atenda aos requisitos de cada componente sem depender de um único conjunto de parâmetros para cada aplicação.
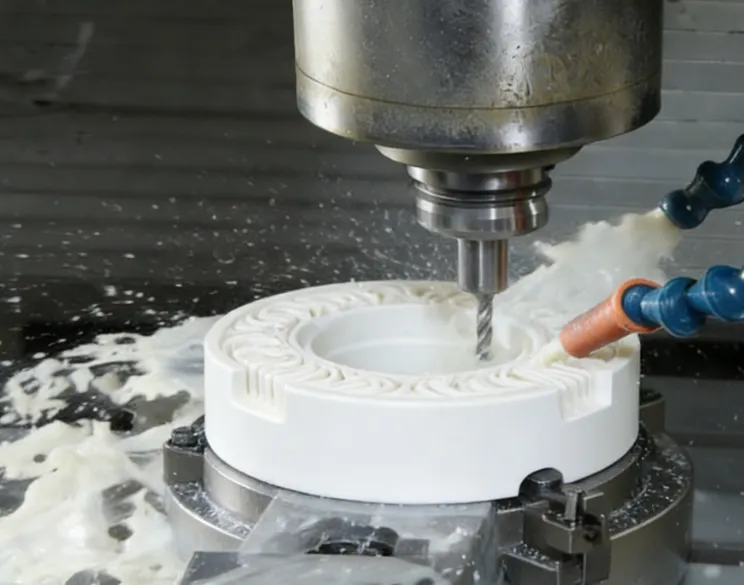
Ranhuras e perfis atendem a finalidades geométricas diferentes, portanto seus requisitos de usinagem não são idênticos. Uma ranhura é geralmente definida por sua largura, profundidade, formato da seção transversal e posição no componente. Um perfil usinado, em comparação, pode incluir arestas curvas, arcos, transições ou um contorno externo mais complexo. Alguns componentes exigem ambos os recursos, tornando o acesso à ferramenta e o controle dimensional particularmente importantes.
A dificuldade aumenta quando estas características são produzidas em materiais cerâmicos. Cerâmicas como alumina, zircônia, carboneto de silício e nitreto de silício são usadas em equipamentos semicondutores, mas seu comportamento de usinagem varia de acordo com o material e a classe. Sua dureza pode exigir remoção de material, enquanto sua fragilidade significa que tensões locais durante a usinagem podem causar lascamento nas bordas ou danos à superfície.
A usinagem de canais em componentes cerâmicos também apresenta limitações práticas relacionadas ao acesso à ferramenta. Uma ranhura estreita pode exigir uma ferramenta com um diâmetro de trabalho pequeno, enquanto uma característica mais profunda pode exigir comprimento eficaz suficiente para atingir a área alvo. Se a geometria da ferramenta não corresponder ao recurso, o processo poderá produzir um formato de canal incorreto ou dificultar a manutenção de dimensões consistentes ao longo de todo o caminho de usinagem.
A usinagem de perfil introduz considerações adicionais. A ferramenta deve seguir o contorno pretendido, mantendo a geometria necessária. Mudanças bruscas de direção, acesso restrito ou remoção inconsistente de material podem afetar o formato final. A máquina, a disposição da fixação, a configuração da ferramenta e o caminho programado influenciam o resultado.
Estes desafios devem ser avaliados em relação ao desenho dos componentes, em vez de serem tratados como um único problema geral. A largura e profundidade do canal, a geometria do perfil, a condição da aresta e as tolerâncias dimensionais devem ser identificadas antes de selecionar o método de usinagem.
A retificação de diamante para componentes cerâmicos é uma abordagem de usinagem importante quando materiais cerâmicos duros precisam ser moldados ou acabados. O abrasivo de diamante é adequado para aplicações exigentes de remoção de material, mas a configuração da ferramenta e as condições de operação devem corresponder à peça de trabalho e à característica que está sendo usinada.
A escolha da operação de usinagem depende da geometria necessária. Uma ranhura pode ser produzida através de uma operação adequada de retificação ou brochamento, enquanto uma borda curva ou contorno externo pode exigir um formato de ferramenta diferente e um movimento controlado da ferramenta. A fresagem de plataforma e outras operações de retificação específicas também podem ser relevantes para componentes cerâmicos semicondutores específicos.
Equipamentos de controle numérico computadorizado (CNC) podem ajudar a guiar uma ferramenta ao longo de um caminho programado. Para um perfil, o caminho deve corresponder ao contorno pretendido. Para uma ranhura, o processo deve controlar sua posição, largura, profundidade e seção transversal. O controle CNC não elimina a necessidade de seleção apropriada de ferramentas ou verificação de processo; o resultado final ainda depende da capacidade da máquina, da condição da ferramenta, da fixação e dos parâmetros de usinagem.
As dimensões físicas da ferramenta são especialmente importantes. Uma ferramenta muito grande pode não alcançar um recurso estreito ou reproduzir a geometria pretendida. Uma ferramenta com comprimento efetivo insuficiente pode não atingir a profundidade necessária. Por outro lado, escolher uma ferramenta apenas por ser pequena não garante um resultado adequado, pois também devem ser considerados a rigidez, o acesso e a operação pretendida.
A cabeça de retificação de cerâmica semicondutora da Meijie está listada para o processamento de materiais cerâmicos, incluindo alumina, zircônia, carboneto de silício e nitreto de silício. Suas aplicações específicas incluem fresamento de plataforma, retificação de bordas de arco, retificação de roscas, retificação de furos internos e brochamento de canais. Estas aplicações tornam-no uma opção relevante de avaliação no planejamento de determinadas operações de usinagem cerâmica.
Os parâmetros listados do produto incluem um diâmetro de haste de 10 mm, um comprimento efetivo de 25–60 mm, tamanhos de grão de 60# a 400#, uma velocidade de rotação do equipamento de 9.000–28.000 r/min, uma taxa de avanço de 100–1.500 mm/min e uma profundidade de retificação de 0,005–0,05 mm. Estas são especificações de produto e não uma receita universal para usinagem de canais ou perfis. A configuração adequada e as condições operacionais devem ser confirmadas para o recurso, máquina e material pretendidos.
Ao comparar métodos, as principais considerações são:
Geometria do recurso: seção transversal da ranhura, profundidade, formato do perfil e requisitos dimensionais.
Acessibilidade da ferramenta: Se a ferramenta pode alcançar a área alvo com comprimento efetivo suficiente e geometria apropriada.
Capacidade da máquina: O controle de movimento, fixação, faixa do fuso e estabilidade do processo disponíveis.
O método selecionado deve basear-se conjuntamente nestes fatores. Uma operação de usinagem que funciona bem para um canal raso pode não ser apropriada para um canal profundo ou um perfil com curvatura estreita.
O controle dimensional começa com a tradução do desenho do componente em requisitos de usinagem mensuráveis. Para uma ranhura, estes podem incluir largura, profundidade, localização e geometria da seção transversal. Para um perfil, os requisitos relevantes podem incluir dimensões de contorno, raios, transições e a relação entre o recurso usinado e as superfícies adjacentes.
A geometria da ferramenta é um dos primeiros fatores a verificar. O diâmetro da ferramenta e a forma de trabalho afetam o recurso que pode ser produzido, enquanto o comprimento efetivo determina até que ponto a ferramenta pode alcançar a peça de trabalho. A haste e o arranjo de fixação também devem ser compatíveis com o equipamento. Estas dimensões devem ser verificadas antes da usinagem, em vez de corrigidas através de ajustes de tentativa e erro após a instalação de uma ferramenta inadequada.
O percurso programado é outro fator chave. Um perfil pode exigir que a ferramenta siga uma curva contínua ou uma série de movimentos conectados. Erros no caminho programado, configuração de coordenadas ou posicionamento da peça podem criar desvios do contorno pretendido. Para ranhuras, o caminho deve manter a posição e direção corretas enquanto controla o material removido ao longo do recurso.
Os parâmetros de usinagem influenciam o processo de remoção e a condição da superfície acabada. A velocidade do fuso, a taxa de avanço e a profundidade de retificação devem ser consideradas em conjunto, com ajustes baseados no material cerâmico, na especificação da ferramenta, no equipamento e na geometria do recurso. Aumentar a taxa de avanço ou a profundidade de retificação sem validar o processo resultante pode afetar a qualidade da superfície ou a consistência dimensional. Da mesma forma, operar a uma determinada velocidade não garante o mesmo resultado em diferentes ferramentas e máquinas.
A tabela a seguir resume os principais controles e o que deve ser verificado.
| Fator de controle | Influência potencial | Foco na verificação |
|---|---|---|
| Geometria da ferramenta | Formato da ranhura, acesso a recursos e dimensões alcançáveis | Diâmetro, forma de trabalho, comprimento efetivo |
| Percurso CNC | Precisão e consistência do contorno | Definição de caminho, posicionamento, sobrecorte local |
| Parâmetros de moagem | Remoção de material e condição da superfície | Velocidade, taxa de avanço, profundidade de moagem |
| Fixação e configuração | Posição do recurso e repetibilidade | Fixação, alinhamento, localização da peça |
| Inspeção | Conformidade com os requisitos de desenho | Largura da ranhura, profundidade, dimensões do perfil |
A inspeção deve ser baseada no desenho real e nos critérios de aceitação. Dependendo do recurso, isso pode envolver medição dimensional, inspeção de perfil ou exame das arestas e superfícies usinadas. Um componente pode atingir uma profundidade nominal de canal e ainda apresentar danos inaceitáveis nas bordas, portanto, as verificações dimensionais e de qualidade da superfície não devem ser tratadas como intercambiáveis.
A consistência do processo também depende da condição da ferramenta. Mudanças no desgaste da ferramenta podem afetar o comportamento da usinagem e as dimensões produzidas ao longo do tempo. Estabelecer uma frequência de inspeção apropriada e revisar os resultados de peças repetidas pode ajudar a identificar alterações antes que elas levem a um lote maior de componentes não conformes.
O objetivo não é aplicar os parâmetros de usinagem mais agressivos, mas sim atingir a geometria e a condição de superfície exigidas dentro das capacidades do equipamento e da ferramenta.
O lascamento de arestas é uma das preocupações na usinagem de canais cerâmicos. Como os materiais cerâmicos são frágeis, as tensões locais durante a remoção do material podem danificar a borda de uma ranhura ou o limite de um perfil usinado. A extensão do dano depende do material, da geometria do recurso, da condição da ferramenta e do processo de usinagem. Uma borda lascada deve, portanto, ser investigada no contexto, em vez de atribuída automaticamente a um parâmetro operacional.
O desvio dimensional é outro problema possível. Uma ranhura pode ser muito larga, muito profunda ou posicionada incorretamente, enquanto um perfil pode não seguir o contorno pretendido. Os possíveis fatores contribuintes incluem geometria da ferramenta, alinhamento da peça, condição da máquina, desgaste da ferramenta e erros de programação. Alterar repetidamente a taxa de alimentação sem verificar esses outros fatores pode não resolver a causa real.
Danos superficiais também podem ocorrer durante o lixamento. A aparência e a gravidade dos danos dependem do material e das condições de usinagem. A inspeção deve estabelecer se o problema está limitado à borda visível ou também afeta a superfície usinada. Quando o componente tiver requisitos superficiais ou dimensionais definidos, a avaliação deverá utilizar esses critérios em vez de apenas um julgamento visual geral.
Um processo estruturado de solução de problemas ajuda a separar possíveis causas:
Inspecione a ferramenta: verifique se há desgaste, danos e incompatibilidade entre a geometria da ferramenta e o recurso necessário.
Revise a configuração e o processo: confirme o posicionamento da peça, o percurso da ferramenta e os parâmetros de usinagem selecionados.
Verifique o resultado: Meça dimensões críticas e examine as condições da borda e da superfície em relação aos requisitos do componente.
As mudanças devem ser avaliadas sistematicamente. Se diversas variáveis forem alteradas ao mesmo tempo, fica difícil determinar qual alteração melhorou ou piorou o resultado. Quando necessário, um teste controlado usando uma peça representativa pode ajudar a estabelecer se a configuração da ferramenta e as condições de usinagem são adequadas antes da produção completa.
A seleção de ferramentas e o controle do processo estão relacionados, mas não substituem um ao outro. Uma ferramenta adequada não pode compensar o posicionamento incorreto ou um percurso inadequado. Da mesma forma, um caminho bem programado não pode superar uma incompatibilidade fundamental entre a geometria da ferramenta e o recurso que está sendo produzido.
A seleção da ferramenta deve começar com a geometria do recurso e não apenas com o nome do produto. Para uma ranhura, a largura, profundidade, seção transversal e localização necessárias ajudam a determinar as dimensões da ferramenta e a forma de trabalho. Para um perfil, o contorno, a geometria do canto e a acessibilidade da superfície alvo devem ser considerados. A mesma ferramenta não deve ser considerada adequada para todos os recursos de um componente.
O material cerâmico e a condição de acabamento exigida também são importantes. Alumina, zircônia, carboneto de silício e nitreto de silício não devem ser automaticamente tratados como materiais de usinagem intercambiáveis. A classe do material, a geometria do componente e os requisitos de qualidade especificados podem afetar a escolha da ferramenta e as condições operacionais. O tamanho de grão e os parâmetros de moagem apropriados devem, portanto, ser confirmados em relação à aplicação real.
As dimensões da ferramenta precisam corresponder à máquina e à tarefa de usinagem. As verificações relevantes incluem o diâmetro da ferramenta, o diâmetro da haste, o comprimento efetivo, o arranjo de fixação e a faixa operacional permitida. Para recursos profundos ou restritos, o alcance e o acesso podem ser críticos. Para perfis mais complexos, a ferramenta deve ser capaz de seguir o contorno requerido sem interferir nas superfícies adjacentes.
A própria operação de usinagem também deve ser considerada. Perfuração, retificação de furos, alargamento, brochamento de canais e retificação de perfis são operações diferentes, mesmo quando envolvem ferramentas ou materiais de peças semelhantes. Selecionar um produto porque é descrito como um cabeçote de retificação de cerâmica não é suficiente; suas aplicações e dimensões documentadas devem ser revisadas.
Por exemplo, o cabeçote de retificação da Meijie para usinagem de furos em cerâmica semicondutora é especificado para furação profunda, retificação de furos, alargamento de furos e brochamento de ranhuras. O diâmetro da cabeça listado é de 0,5–5 mm, o diâmetro da haste é de 6 mm, o comprimento efetivo é de 2–20 mm, o tamanho do grão é 100#–600# e a profundidade de retificação é de 0,005–0,02 mm. A página do produto não especifica sua velocidade de rotação ou taxa de avanço, portanto esses valores não devem ser inferidos.
Pode valer a pena avaliar este produto para operações adequadas relacionadas a pequenos recursos ou furos, mas suas especificações não estabelecem que ele seja adequado para todos os canais ou perfis complexos. A operação pretendida, as dimensões necessárias e a configuração da máquina ainda precisam ser verificadas.
Uma revisão prática da seleção de ferramentas deve abranger o seguinte:
| Fator de seleção | Perguntas para confirmar |
|---|---|
| Geometria do recurso | Quais são as dimensões necessárias da ranhura ou formato do perfil? |
| Dimensões da ferramenta | O diâmetro, a haste e o comprimento efetivo são adequados? |
| Material e qualidade | Que cerâmica está sendo usinada e quais critérios de qualidade se aplicam? |
| Compatibilidade da máquina | O método de fixação e as condições de operação são compatíveis com o equipamento? |
| Validação de processo | A configuração proposta pode atender aos requisitos do desenho em um teste representativo? |
Um teste e uma inspeção subsequente fornecem evidências de que a ferramenta e o processo propostos são adequados. Quando um componente possui vários recursos diferentes, cada operação deve ser avaliada de acordo com seus próprios requisitos, em vez de assumir que uma configuração de ferramenta fornecerá o melhor resultado para todas elas.
A usinagem de canais cerâmicos semicondutores e a usinagem de perfis cerâmicos exigem uma abordagem coordenada à geometria da ferramenta, caminhos de usinagem, parâmetros operacionais e inspeção. O processo correto depende das dimensões e do formato da peça, do material cerâmico e das capacidades da máquina. As cabeças de retificação diamantadas podem suportar vários tipos de usinagem de cerâmica, mas suas aplicações e especificações documentadas devem orientar a seleção.
Para os fabricantes, a prioridade prática é combinar a ferramenta com a característica necessária, validar as condições de usinagem e inspecionar as dimensões e as condições da superfície. Esta abordagem fornece uma base mais confiável para a produção de ranhuras e perfis que atendam aos requisitos de desenho de componentes.