Aug 20,2026
Como melhorar a eficiência da moagem no processamento de vidro de alto volume
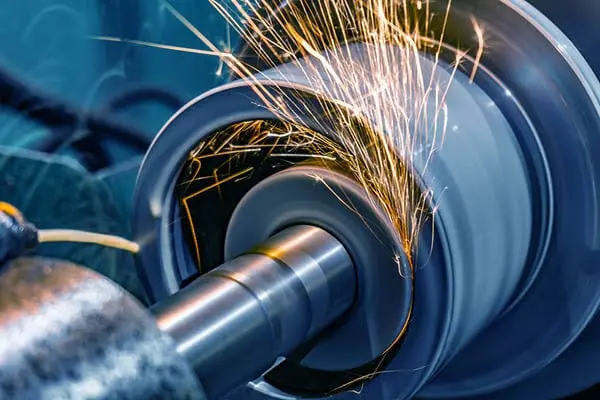
O vidro de exibição do veículo requer geometria de borda e qualidade de superfície cuidadosamente controladas, especialmente em tampas de painéis de instrumentos e telas de controle central. Durante a fabricação, os rebolos de vidro para exibição de veículos são usados para operações como retificação de cantos e retificação de bordas de precisão, ajudando os componentes de vidro a atender aos seus requisitos dimensionais e de montagem. A roda apropriada depende da espessura do vidro, do perfil da borda, do equipamento de processamento e do acabamento necessário. A compreensão desses fatores ajuda os fabricantes a selecionar ferramentas de retificação adequadas, manter uma qualidade de processamento consistente e gerenciar a eficiência da produção sem comprometer a condição do vidro.
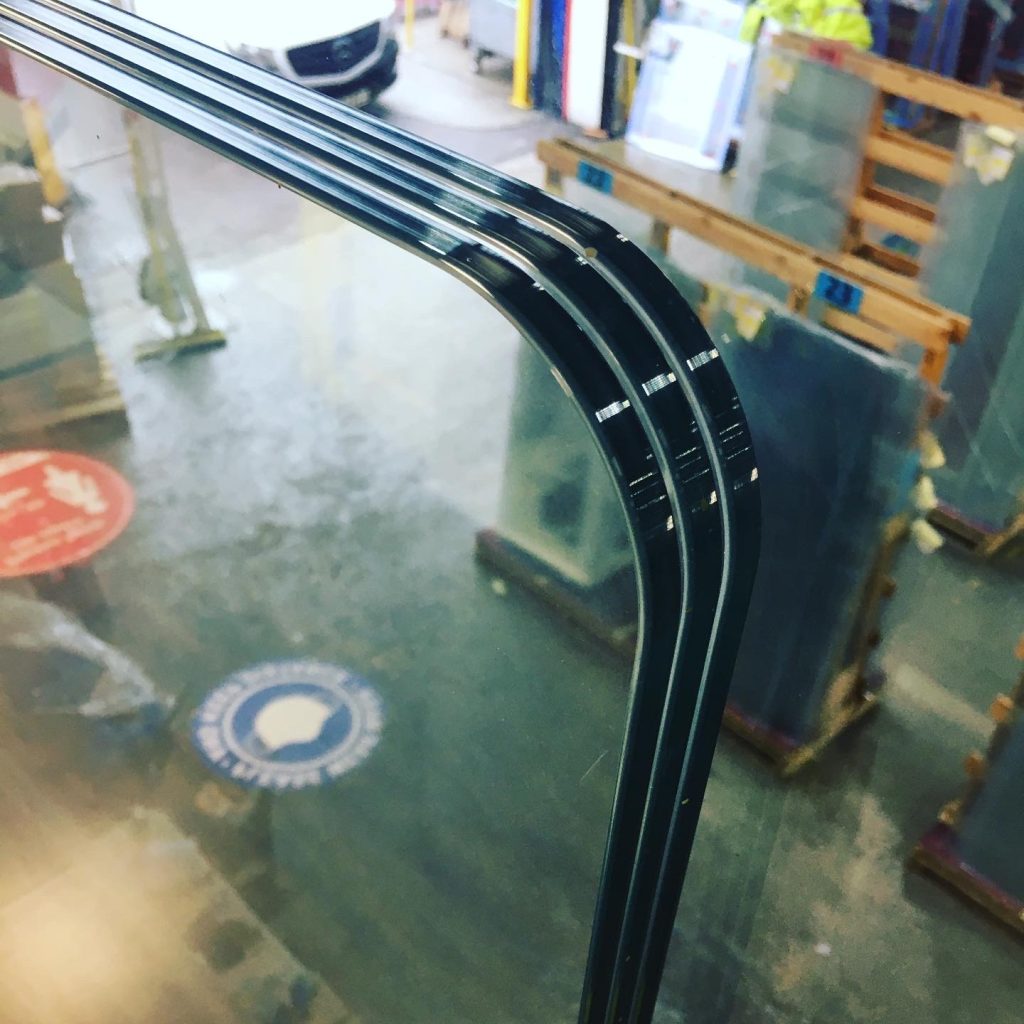
O vidro do display do veículo nem sempre é um simples painel retangular com bordas retas. Dependendo do design do produto, o vidro pode ter cantos moldados, seções curvas ou outros contornos que devem ser processados com precisão. Os rebolos removem material de áreas designadas para atingir a geometria e a condição de aresta necessárias.
Para os fabricantes que produzem tampas de grupos de instrumentos e vidros de cobertura do display central, as principais aplicações incluem retificação de cantos e acabamento de bordas de precisão. As operações específicas dependem do desenho do componente e dos requisitos do processo de produção.
A retificação de cantos de vidro de exibição de veículos é usada para processar os cantos de um componente de vidro para corresponder ao formato pretendido. A geometria do canto pode afetar o modo como o vidro se ajusta ao seu alojamento ou se alinha com os componentes adjacentes. Um perfil de canto impreciso pode criar dificuldades de montagem, enquanto a remoção excessiva de material pode fazer com que a peça acabada fique fora dos requisitos dimensionais.
A seleção do rebolo deve, portanto, levar em consideração o raio do canto, a espessura do vidro e a quantidade de material que precisa ser removido. A ferramenta deve alcançar a área de processamento pretendida, mantendo uma condição de contato adequada. As dimensões e o perfil da roda são particularmente importantes quando o projeto inclui pequenos cantos ou transições entre bordas retas e curvas.
A sequência de processamento também é importante. Se a operação envolver desbaste e acabamento, a etapa inicial deverá retirar o material necessário sem deixar danos excessivos para a etapa de acabamento corrigir. A operação final então se concentra em atingir o perfil e a condição de aresta especificados.
O processo exato deve ser estabelecido por meio de testes usando os requisitos reais de vidro, equipamento e desenho. Uma roda adequada para um design de lamínula pode não produzir os mesmos resultados em outra peça com contorno ou espessura diferente.
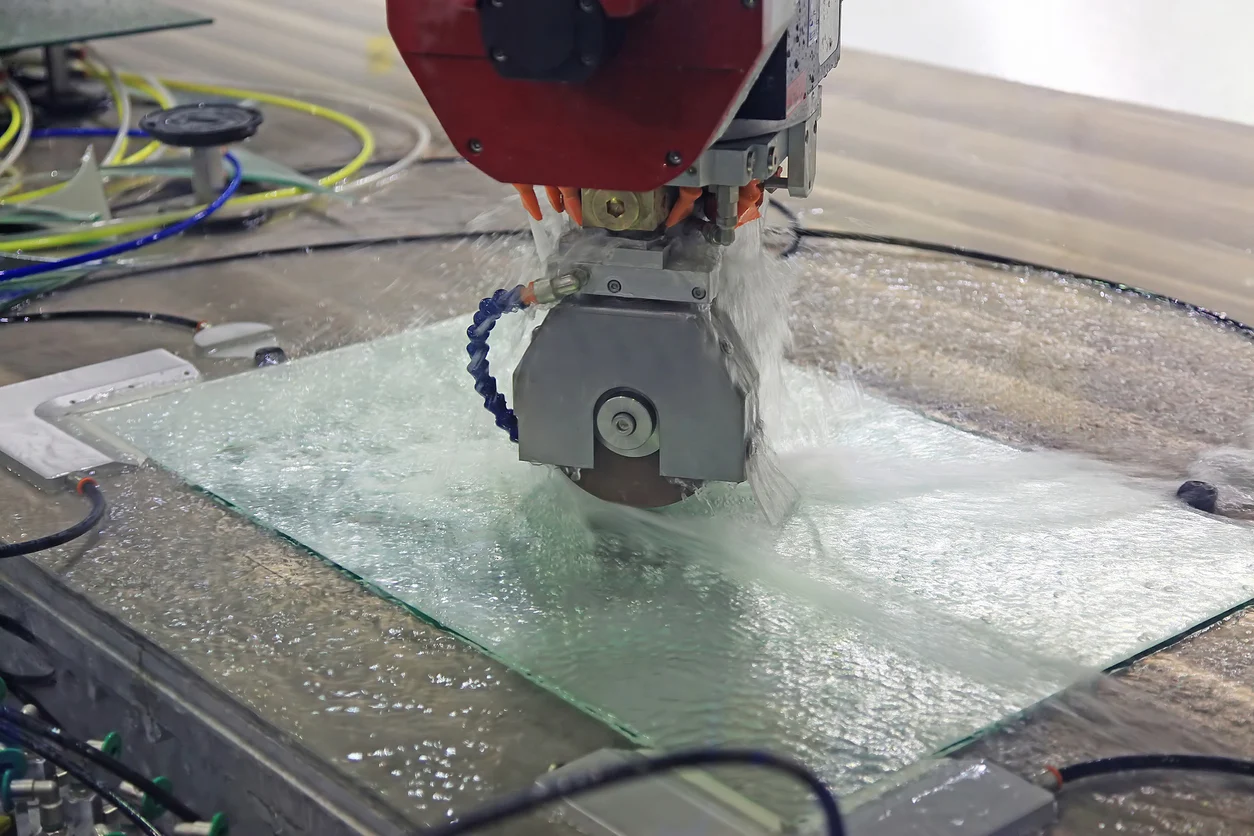
A retificação da borda do vidro da tela do veículo é usada para trazer a borda do vidro às dimensões e perfil necessários. Para vidros de cobertura de display, esta operação deve equilibrar a remoção de material com o controle de defeitos nas bordas e consistência dimensional.
O acabamento preciso das bordas torna-se particularmente importante quando o componente acabado precisa se ajustar a um invólucro definido ou alinhar-se com outros elementos de exibição. Lascas nas bordas, perfis irregulares ou variação dimensional excessiva podem criar problemas durante a inspeção e montagem. Nem sempre esses problemas podem ser corrigidos simplesmente desacelerando a máquina ou usando um abrasivo mais fino. Eles também podem estar relacionados à geometria do rebolo, à condição da ferramenta, ao posicionamento da peça ou à interação entre o rebolo e o vidro.
Um rebolo adequado deve corresponder ao perfil de aresta pretendido e às capacidades da máquina de processamento. A roda deve remover o material de forma consistente em toda a área de contato necessária, sem criar interferência desnecessária nas superfícies adjacentes.
Para fabricantes que processam vidro de painel de instrumentos e tampas de display de controle central, o acabamento das bordas do vidro de display automotivo deve ser avaliado em relação aos critérios de desenho e inspeção do componente acabado. A aparência visual por si só pode não ser suficiente para determinar se a aresta atende aos requisitos dimensionais e de montagem.
O rebolo de vidro para display de veículo da Meijie é projetado para retificação de cantos e retificação de precisão de borda terminal de vidro de tampa de display de veículo, painéis de toque OGS e vidro de display de controle industrial. O produto destina-se a aplicações de processamento de vidro de precisão, onde o perfil de borda necessário e as condições de usinagem devem ser considerados em conjunto.
A qualidade de uma borda retificada depende de mais coisas do que o abrasivo usado na roda. A especificação do vidro, o design da ferramenta, a condição do equipamento e os parâmetros de usinagem influenciam o resultado. Antes de selecionar uma roda, os fabricantes devem identificar os critérios de aceitação do componente acabado e determinar quais fatores de processamento têm maior efeito sobre esses critérios.
A qualidade da borda é uma consideração central na retificação de vidros de displays automotivos. Dependendo do projeto do componente, os requisitos podem abranger o perfil da borda, a geometria do canto, a tolerância dimensional e a presença de cavacos visíveis ou outros defeitos.
Esses requisitos devem ser definidos antes do início da produção. Um processo concebido apenas para remover material rapidamente pode não fornecer controle suficiente sobre a borda acabada. Por outro lado, um processo focado exclusivamente na aparência da superfície pode ser ineficiente se utilizar passes de acabamento desnecessários ou remover material mais lentamente do que o necessário.
A quantidade de material removido em cada etapa deverá corresponder à tolerância de usinagem e à geometria final pretendida. Se o desbaste deixar um perfil inconsistente, a operação de acabamento pode precisar remover material adicional para atingir o formato desejado. Isto pode aumentar o tempo de ciclo e dificultar o controle das dimensões finais.
Os critérios de inspeção também devem refletir a aplicação real. Os fabricantes devem usar o desenho, as especificações do cliente e os procedimentos de inspeção acordados para determinar as condições aceitáveis das bordas. Uma tolerância universal não deve ser assumida para todos os componentes do display do veículo porque diferentes designs podem ter diferentes requisitos dimensionais e de aparência.
A eficiência da produção depende da relação entre a remoção de material, o tempo de ciclo, a condição da ferramenta e a proporção de peças que atendem aos requisitos de inspeção. Uma alta taxa de avanço não significa necessariamente que o processo geral seja mais produtivo se aumentar os defeitos ou exigir ajustes repetidos.
A nitidez do rebolo, as características abrasivas, a estrutura dos dentes e a adequação da geometria do rebolo podem influenciar o modo como a ferramenta se encaixa no vidro. A estabilidade do equipamento e o posicionamento consistente da peça também são importantes. Se esses fatores mudarem durante a produção, as mesmas configurações nominais de usinagem poderão não fornecer resultados consistentes.
Uma avaliação prática deve considerar tanto os resultados como a qualidade. Indicadores úteis incluem o tempo de ciclo, a proporção de peças aceitas, a frequência de defeitos nas bordas e a estabilidade das dimensões em repetidas execuções de produção. Essas medições fornecem uma base mais confiável para a melhoria do processo do que apenas a velocidade.
Quando o desbaste e o desbaste de acabamento estiverem integrados, a divisão do trabalho entre as duas etapas deverá ser estabelecida de acordo com a condição exigida da borda e a tolerância de material. O rebolo de vidro para exibição de veículos da Meijie oferece suporte a soluções integradas personalizadas de retificação de desbaste e acabamento, de acordo com a descrição do produto. Se uma solução combinada é adequada para uma linha específica ainda depende da peça de trabalho, do equipamento e dos requisitos de processo validados.
A moagem de vidro gera calor e produz abrasivos e detritos de vidro. Se o processo não remover o calor e os cavacos de forma eficaz, as condições locais na interface de retificação poderão se tornar menos estáveis. Os detritos podem interferir no contato entre o rebolo e a peça de trabalho, enquanto o acúmulo de calor pode contribuir para defeitos de processamento sob condições inadequadas.
A estrutura da roda é, portanto, relevante para o processo de seleção. Meijie identifica a dissipação de calor e a remoção de cavacos como considerações de design do produto, descrevendo uma estrutura dentária densa e uniforme destinada a suportar o resfriamento e a descarga de cavacos. Essas características devem ser avaliadas juntamente com as dimensões do disco, especificação do abrasivo e compatibilidade com a máquina.
No entanto, o design da roda por si só não determina o resultado. O arranjo real de resfriamento, a configuração do equipamento, as características do vidro e as condições de usinagem também devem ser considerados. Os fabricantes devem verificar se a roda selecionada tem o desempenho exigido nas suas próprias condições de produção, em vez de confiar numa descrição geral do produto como garantia de um processamento sem defeitos.
A seleção de rebolos para vidros de exibição de veículos começa com a tarefa de usinagem, não com um único parâmetro, como tamanho do grão ou velocidade de rotação. A roda deve ser adequada à geometria da peça de trabalho, ao perfil de aresta necessário, à interface da máquina e à sequência de processamento pretendida.
O primeiro passo é identificar as dimensões da peça e as áreas que necessitam de retificação. As informações relevantes incluem espessura do vidro, formato do canto, perfil da borda, tolerância de usinagem e quantidade de material a ser removido.
Esses detalhes ajudam a determinar se a roda pode acessar a área necessária e seguir o perfil pretendido. Uma roda muito grande pode restringir o acesso a um canto pequeno, enquanto um perfil inadequado pode dificultar a obtenção consistente da geometria desejada. A ferramenta selecionada também deve ser compatível com a fixação e movimentação do equipamento de processamento.
A espessura do vidro deve ser considerada como parte da configuração completa da usinagem, em vez de ser tratada como uma regra de seleção isolada. A roda, o suporte da peça, a margem de processamento e as configurações da máquina precisam trabalhar juntos. Por exemplo, a roda apropriada para uma lamela de vidro fina pode diferir da escolha para um componente mais espesso, mesmo que ambas as peças tenham formatos externos semelhantes.
O rebolo de vidro para exibição de veículos da Meijie lista uma linha de peças de trabalho que inclui 0,5 mm, 0,7 mm, 1,1 mm e outras espessuras de vidro. Estas são as espessuras identificadas nas informações do produto, não garantindo que cada configuração de roda seja adequada para cada espessura. A especificação final deve ser confirmada em relação ao componente real e às condições de usinagem.
O diâmetro da roda, o diâmetro da haste e o tipo de ranhura afetam o ajuste da ferramenta e sua interação com a peça de trabalho. Estas especificações devem ser verificadas em relação à interface do equipamento e à geometria da área que está sendo processada.
As informações do produto do rebolo de vidro para exibição de veículos da Meijie listam as seguintes especificações:
| Parâmetro | Especificação listada |
|---|---|
| Diâmetro do rebolo | Ø10–Ø15 mm |
| Diâmetro da haste | Ø6mm, Ø10mm |
| Tipo de ranhura | Trapezoidal, em forma de U, sem ranhuras |
| Tamanho do grão | 400#–1200# |
| Espessura da peça | 0,5 mm, 0,7 mm, 1,1 mm e outras espessuras |
| Velocidade de rotação do equipamento | 18.000–32.000 rpm |
| Taxa de alimentação | 300–1.200 mm/min |
| Profundidade de moagem | 0,1–0,5 mm, dividido em desbaste e acabamento |
Esses valores descrevem as especificações listadas do produto. Eles não devem ser interpretados como uma configuração universal na qual cada diâmetro, haste, canal, grão e parâmetro de usinagem podem ser combinados livremente.
O tipo de canal deve ser selecionado de acordo com o perfil de contato pretendido e a tarefa de usinagem. Da mesma forma, a haste deve corresponder à disposição de fixação da máquina e o diâmetro da roda deve adequar-se às condições de acesso e operação exigidas. A confirmação desses detalhes antes da instalação ajuda a evitar problemas de compatibilidade evitáveis durante a produção.
Para outras aplicações de processamento de vidro, a categoria de rebolos para processamento de vidro fornece uma visão geral mais ampla da linha de rebolos de vidro da Meijie.
O tamanho do grão afeta a interação entre o abrasivo e a superfície do vidro. A escolha adequada depende da etapa de usinagem, da necessidade de remoção de material e da qualidade da aresta que deve ser alcançada. Um abrasivo mais grosso pode ser apropriado para uma tarefa específica de desbaste, enquanto um abrasivo mais fino pode ser selecionado para uma operação de acabamento. Entretanto, o resultado real depende do processo completo e o tamanho do grão não deve ser tratado como o único fator que controla a qualidade da aresta.
Os fabricantes devem considerar o tamanho do grão juntamente com a estrutura da roda, a espessura do vidro, a margem de usinagem e a condição do equipamento. Uma mudança na granulação pode exigir a revisão das condições de processamento, em vez de simplesmente substituir um disco por outro, mantendo todas as configurações anteriores.
A velocidade de rotação, a taxa de avanço e a profundidade de retificação devem ser verificadas em relação às especificações do rebolo selecionado e aos limites operacionais da máquina. A faixa listada pela Meijie de 18.000 a 32.000 r/min, por exemplo, aplica-se ao produto descrito acima. Não é uma recomendação executar todas as peças no limite superior.
O mesmo princípio se aplica ao avanço e à profundidade de retificação. O aumento da remoção de material pode reduzir o tempo de ciclo em algumas condições, mas também pode afetar a qualidade da aresta e a estabilidade do processo. As configurações devem ser validadas usando a peça real e avaliadas em relação à eficiência da produção e aos requisitos da peça acabada.
Antes de adquirir ou instalar um rebolo diamantado para vidro automotivo, os fabricantes devem confirmar a interface do equipamento, a velocidade de rotação permitida, as dimensões da ferramenta e a disposição do processamento. A compatibilidade deve ser estabelecida utilizando os requisitos do fabricante da máquina e as especificações técnicas da roda selecionada.
Meijie descreve seu rebolo de vidro para exibição de veículos como compatível com máquinas de arestas duplas de diferentes marcas. Para uma linha de produção específica, a configuração exata ainda deverá ser verificada. Os modelos de máquinas, arranjos de fixação, limites operacionais e caminhos de usinagem podem variar, portanto, uma declaração geral de compatibilidade não deve substituir a verificação técnica.
Também é importante distinguir a adequação física da adequação ao processo. Uma roda pode caber no fuso, mas ainda assim não consegue produzir o perfil de aresta necessário sob as condições de usinagem existentes. A confirmação deve, portanto, abranger a instalação, o movimento da ferramenta, o suporte da peça e a qualidade da aresta processada.
Quando a geometria necessária for complexa ou as condições de produção não forem familiares, um teste de usinagem controlada pode ajudar a determinar se a configuração proposta do rebolo é adequada antes de ser introduzida na produção regular.
Uma vez selecionada uma roda adequada, resultados consistentes dependem do controle de todo o processo de usinagem. As verificações a seguir ajudam os fabricantes a identificar problemas antecipadamente, sem presumir que todos os defeitos têm a mesma causa.
Antes da usinagem: Confirme a espessura do vidro, o perfil da borda, a margem de usinagem, as dimensões do disco, a condição de fixação e os limites operacionais da máquina. Verifique se a configuração da ferramenta corresponde à operação pretendida.
Durante a usinagem: Monitore lascamento de arestas, consistência de perfil, remoção de cavacos, vibração incomum e alterações na condição da ferramenta. Se aparecerem defeitos, revise o disco, o posicionamento da peça, a condição do equipamento e as configurações de usinagem antes de fazer ajustes.
Após a usinagem: Inspecione a aresta acabada em relação ao desenho e aos critérios de aceitação acordados. Registre defeitos recorrentes e alterações nas condições do processo para que as ações corretivas possam ser baseadas em evidências de produção.
Essas verificações são mais úteis quando os resultados da inspeção estão vinculados às condições reais de processamento. Se os defeitos nas arestas aumentarem após uma troca de ferramenta, por exemplo, a especificação e a instalação do disco deverão ser revisadas juntamente com as configurações da máquina. Se as dimensões variarem gradualmente durante a produção, o desgaste da ferramenta e a estabilidade do equipamento podem justificar uma investigação. Nenhuma das situações deve ser atribuída a uma única causa sem provas de apoio.
Os ajustes no processo também devem ser controlados. Alterar a taxa de avanço, a profundidade de retificação e a velocidade de rotação simultaneamente torna mais difícil identificar qual fator influenciou o resultado. Sempre que possível, avalie as alterações sistematicamente e compare as peças acabadas com os critérios de qualidade estabelecidos.
A substituição da roda deve ser baseada na condição da ferramenta e na sua capacidade de manter os resultados de processamento exigidos. Um intervalo de substituição fixo pode ser útil quando apoiado pelo histórico de produção, mas a vida útil real pode variar de acordo com a peça de trabalho, condições operacionais e carga de usinagem. Os dados de inspeção fornecem uma base mais sólida para estabelecer um cronograma de substituição.
Para obter mais informações sobre a correspondência de equipamentos e ferramentas no processamento CNC de bordas de vidro, consulte Processamento CNC de bordas de vidro: requisitos de rebolo para centros de usinagem . Esse artigo aborda a relação mais ampla entre equipamentos de usinagem e requisitos de rebolo, enquanto este artigo se concentra em aplicações de vidro para exibição de veículos.
Os rebolos desempenham um papel importante no desbaste de cantos e no acabamento preciso de bordas para vidros de exibição de veículos. A seleção correta depende da geometria da peça, espessura do vidro, qualidade de aresta necessária, dimensões do disco, especificação do abrasivo e condições da máquina. Nenhum parâmetro pode determinar se uma roda é adequada para cada aplicação.
Para fabricantes que processam tampas de grupos de instrumentos, vidros de exibição de controle central e componentes relacionados, a abordagem mais confiável é definir primeiro os requisitos da peça acabada, combinar a roda com a tarefa de usinagem e verificar o processo sob condições reais de produção. O monitoramento da qualidade da aresta, das dimensões e da condição da ferramenta ajuda a manter resultados consistentes ao longo do tempo.
O rebolo de vidro para exibição de veículos da Meijie foi projetado para retificação de cantos e retificação de precisão de bordas terminais, com opções listadas para dimensões de rebolo, tipos de ranhuras e tamanhos de grão. Os fabricantes podem usar essas especificações como ponto de partida para avaliação técnica e confirmar a configuração apropriada de acordo com seus componentes de vidro, equipamentos e requisitos de processamento.