Aug 13,2026
Por que o vidro lasca durante a moagem? Causas e Soluções
Equipamentos semicondutores dependem de componentes cerâmicos para aplicações que exigem dureza, resistência química, estabilidade térmica e consistência dimensional. Materiais como alumina, zircônia, ítria, carboneto de silício e nitreto de silício são usados em componentes, incluindo coberturas de janelas de cerâmica, anéis de foco, bicos, componentes de distribuição de gás, anéis de bomba e bases de cerâmica.
A usinagem desses componentes não é simples. Sua dureza e comportamento frágil dificultam a remoção convencional de material, principalmente quando o componente contém arestas finas, pequenos furos, ranhuras, roscas ou perfis curvos. As ferramentas de retificação diamantadas fornecem corte abrasivo controlado para essas aplicações, ajudando os fabricantes a obter a geometria, precisão dimensional e condição de superfície necessárias.
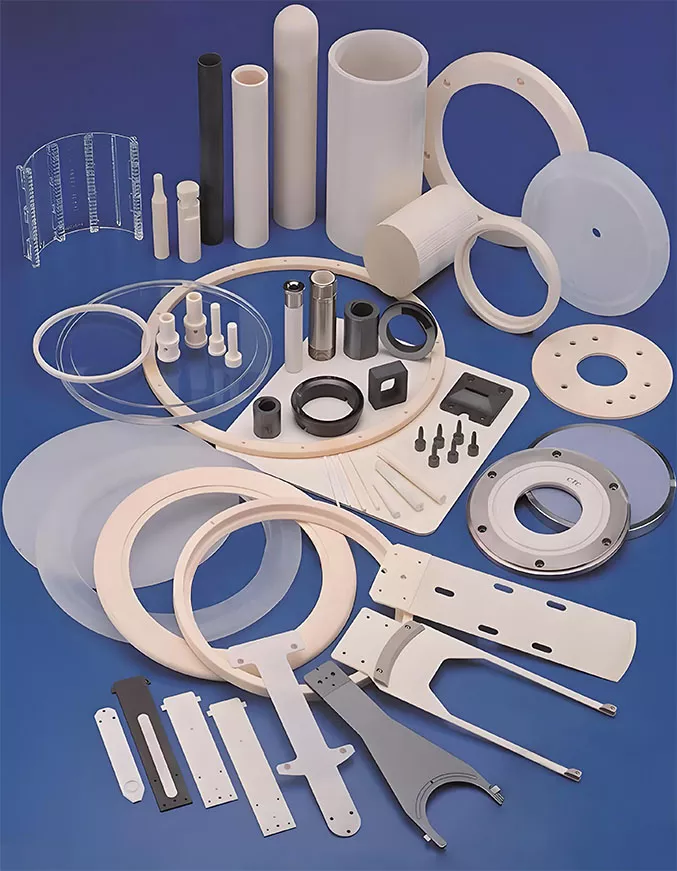
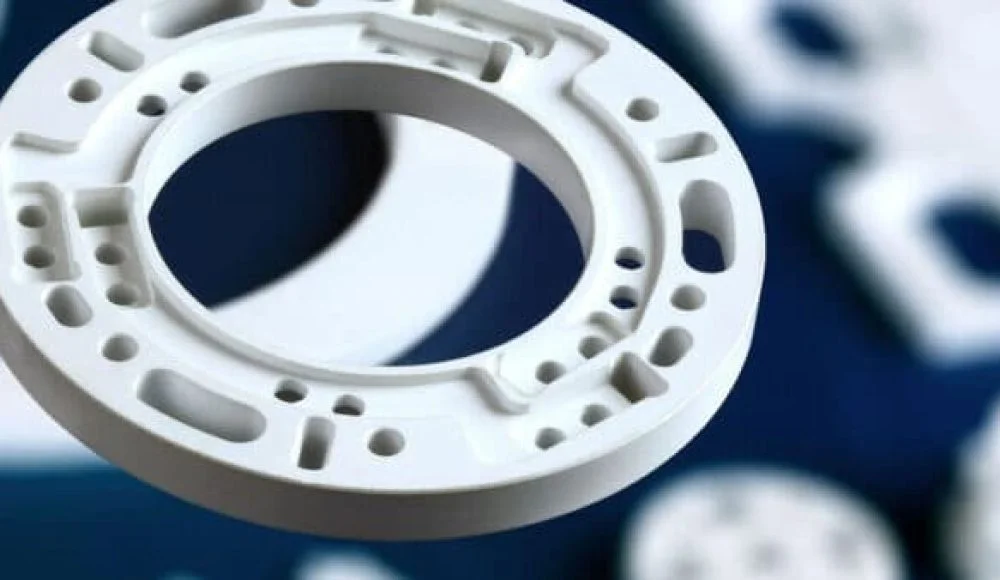
Componentes cerâmicos semicondutores geralmente apresentam requisitos de usinagem relativamente exigentes. O material pode ser duro o suficiente para causar desgaste rápido da ferramenta, enquanto sua natureza frágil pode aumentar o risco de lascas ou rachaduras se for aplicada força excessiva.
A retificação é, portanto, usada onde a remoção controlada de material é mais importante do que simplesmente alcançar uma alta taxa de remoção. Uma ferramenta abrasiva adequada pode remover gradualmente o material da cerâmica, mantendo a geometria exigida pelo componente.
O diamante é particularmente relevante para este tipo de usinagem devido à sua alta dureza e capacidade de corte. Para materiais cerâmicos duros, o abrasivo precisa permanecer eficaz contra a peça enquanto mantém uma ação de corte estável.
A ferramenta em si também é importante. O tipo de abrasivo por si só não determina o desempenho da usinagem. O tamanho do grão, a geometria da ferramenta, a estrutura de trabalho, a velocidade de rotação, a taxa de avanço, a profundidade de retificação e a compatibilidade do equipamento afetam o resultado.
Para componentes semicondutores, isso se torna especialmente importante porque muitas peças possuem superfícies funcionais ou características geométricas que não toleram lascamento excessivo ou variação dimensional. O objetivo geralmente é uma combinação controlada de remoção de material, qualidade de superfície e precisão dimensional.
A aplicação de ferramentas diamantadas varia de acordo com a geometria e função do componente cerâmico. Algumas peças requerem retificação de superfície ou borda, enquanto outras precisam de furos, ranhuras, roscas ou perfis curvos precisos.
| Componente cerâmico semicondutor | Requisito típico de processamento |
|---|---|
| Coberturas de janelas de cerâmica e cúpulas de alumina | Superfície, aresta, arco e controle dimensional |
| Anéis de foco cerâmicos | Geometria interna e externa, qualidade de aresta e controle de superfície |
| Bicos de nitreto de alumínio | Usinagem de furos de precisão e controle dimensional |
| Componentes de distribuição de gás | Usinagem de furos e ranhuras |
| Anéis de bomba e bases cerâmicas | Furo interno, ranhura, superfície e usinagem dimensional |
Coberturas de janelas de cerâmica e cúpulas de alumina podem conter superfícies curvas, bordas e outras características geométricas que requerem usinagem controlada. O desafio não é apenas remover o excesso de material, mas também manter o perfil pretendido sem danos desnecessários nas bordas.
Uma cabeça de retificação de diamante pode ser usada para operações como fresamento de plataforma, retificação de bordas de arco ou outros trabalhos relacionados a perfis. A especificação apropriada da ferramenta depende da geometria do componente e das características dimensionais e de superfície exigidas.
Para essas peças, o corte estável é importante porque o lascamento local ao longo de uma aresta ou superfície curva pode afetar a geometria final da peça. As condições de retificação devem, portanto, ser selecionadas de acordo com o material cerâmico e a característica a ser processada.
Os anéis de foco cerâmicos são outra aplicação onde a geometria e a consistência são importantes. O anel pode exigir usinagem controlada de suas superfícies, arestas ou recursos internos.
Como o componente é definido pela sua geometria circular, a consistência dimensional ao redor do anel é importante. A remoção irregular do material pode afetar a forma final e a condição da superfície.
As ferramentas de retificação usadas para anéis de foco devem, portanto, ser adaptadas à operação de usinagem necessária, em vez de serem selecionadas apenas de acordo com o material. A geometria da ferramenta e as características abrasivas precisam suportar a superfície ou aresta específica que está sendo processada.
Os componentes de nitreto de alumínio podem conter furos de precisão e outras pequenas características geométricas. Essas aplicações impõem demandas diferentes à ferramenta de retificação porque o objetivo da usinagem envolve não apenas a remoção de material, mas também o tamanho do furo, a posição, a geometria e a qualidade da aresta.
Para este tipo de trabalho, a usinagem de furos cerâmicos é particularmente importante. Uma cabeça de retificação adequada pode ser usada para retificação de furos, alargamento de furos, perfuração pica-pau ou operações relacionadas, dependendo do componente e do equipamento.
Furos pequenos requerem controle cuidadoso porque força excessiva ou uma ferramenta inadequada podem aumentar o lascamento na entrada ou saída do furo. O diâmetro da ferramenta, o comprimento efetivo, o grão abrasivo e as condições operacionais devem, portanto, ser considerados em conjunto.
Anéis de bomba, bases cerâmicas e componentes similares podem conter combinações de furos internos, ranhuras, plataformas ou outros recursos usinados. Um único componente pode, portanto, exigir diversas operações de retificação.
A abordagem de usinagem deve seguir a geometria do componente. As áreas superficiais podem exigir retificação de plataforma, enquanto as características internas podem exigir usinagem de furos ou outras operações especializadas.
Esta é uma das razões pelas quais o processamento de cerâmica semicondutora frequentemente utiliza diferentes ferramentas de retificação para diferentes características, em vez de aplicar uma ferramenta de uso geral para cada operação.
Diferentes geometrias de componentes requerem diferentes operações de retificação. A escolha é determinada principalmente pelo recurso que precisa ser produzido e pelos requisitos dimensionais desse recurso.
O fresamento de plataforma é usado quando um componente cerâmico requer uma superfície plana ou de plataforma controlada. As principais considerações incluem remoção de material, condição da superfície, planicidade e precisão dimensional.
Como os materiais cerâmicos podem ser quebradiços, a ação de retificação precisa permanecer estável durante toda a operação. Força de retificação excessiva pode resultar em lascas nas bordas ou outros defeitos superficiais, principalmente quando a peça possui seções finas.
A retificação de bordas em arco é usada para bordas ou perfis curvos. Coberturas de janelas de cerâmica, cúpulas e outros componentes moldados podem exigir esse tipo de usinagem.
A ferramenta de retificação precisa seguir a geometria pretendida enquanto remove o material de forma consistente ao longo da borda. A geometria da ferramenta e as condições de processamento têm, portanto, um efeito direto na precisão do perfil e na qualidade da aresta.
Alguns componentes cerâmicos requerem roscas ou outras características geométricas definidas. A retificação de roscas concentra-se na produção do perfil de rosca necessário enquanto controla a precisão dimensional.
Como a geometria do recurso é relativamente específica, a ferramenta e as condições de usinagem devem ser selecionadas de acordo com o projeto da rosca, o material cerâmico e o equipamento.
A usinagem de furos apresenta um conjunto diferente de requisitos da retificação de superfície. A ferramenta deve entrar no material cerâmico enquanto controla o diâmetro do furo, a profundidade, a geometria e a qualidade da aresta.
Dependendo da aplicação, as operações podem incluir perfuração profunda, retificação de furos, alargamento de furos e brochamento de canais. Cabeças de retificação de pequeno diâmetro são particularmente relevantes quando a peça contém furos de precisão.
A ferramenta também deve ser compatível com os equipamentos disponíveis. Um cabeçote de retificação adequado em termos de desempenho abrasivo pode ainda ser inadequado se seu diâmetro, haste ou comprimento efetivo não corresponderem à configuração de usinagem.
O valor de uma ferramenta de retificação diamantada não é simplesmente sua capacidade de cortar materiais cerâmicos duros. Para componentes semicondutores, sua utilidade é medida pela qualidade do suporte ao resultado de usinagem necessário.
As principais considerações incluem:
Para aplicações cerâmicas exigentes, esses fatores estão intimamente ligados. Aumentar a remoção de material sem considerar a força de retificação, por exemplo, pode afetar a qualidade da superfície. Da mesma forma, escolher um abrasivo muito fino sem considerar a taxa de remoção necessária pode reduzir a eficiência do processamento.
A ferramenta deve, portanto, ser avaliada de acordo com a aplicação completa e não com uma característica de desempenho.
A seleção de ferramentas deve começar com o componente e não com o catálogo de ferramentas. O fornecedor precisa entender qual material está sendo processado, qual recurso precisa ser usinado e quais requisitos dimensionais e de superfície se aplicam.
O material cerâmico é a primeira consideração. Alumina, zircônia, ítria, carboneto de silício, nitreto de silício e nitreto de alumínio podem ter diferentes características de usinagem. A dureza e a fragilidade afetam a seleção do abrasivo, a força de corte e o desgaste da ferramenta.
A próxima consideração é a operação de usinagem. Fresamento de plataforma, retificação de arestas de arco, retificação de roscas, retificação de furos internos e alargamento de furos não impõem requisitos idênticos à ferramenta.
A geometria dos componentes também é importante. Uma grande superfície plana, uma aresta curva e um furo de pequeno diâmetro requerem diferentes geometrias de ferramenta e condições operacionais.
| Aplicativo | Consideração principal | Direção da ferramenta |
|---|---|---|
| Moagem de plataforma ou superfície | Controle de superfície e dimensional | Cabeça de moagem |
| Retificação de borda de arco | Geometria da borda e precisão do perfil | Cabeça de moagem |
| Usinagem de rosca ou ranhura | Geometria de recurso e controle dimensional | Cabeça de retificação específica para aplicação |
| Usinagem de furos cerâmicos | Diâmetro do furo, profundidade e qualidade da aresta | Cabeça de retificação para usinagem de furos |
Para usinagem geral de componentes cerâmicos, um cabeçote de retificação para componentes cerâmicos semicondutores deve ser compatível com o material e a característica que está sendo processada. A linha de produtos GRINDING HEAD é relevante para aplicações que envolvem materiais cerâmicos como alumina, zircônia, ítria, carboneto de silício e nitreto de silício.
Para furos de precisão, os requisitos da ferramenta são mais específicos. Um cabeçote de retificação para usinagem de furos pode ser considerado para operações que envolvem retificação de furos, alargamento de furos, perfuração pica-pau e usinagem relacionada a ranhuras, desde que sua especificação corresponda ao componente e ao equipamento.
O importante é que a ferramenta não deve ser selecionada apenas porque é comercializada para processamento cerâmico. Material, geometria do recurso, dimensões da ferramenta, grão abrasivo, velocidade de rotação, taxa de avanço e requisitos do equipamento precisam ser considerados.
Uma vez selecionada uma ferramenta adequada, as condições de processamento ainda determinam o resultado final. O mesmo cabeçote de retificação pode se comportar de maneira diferente quando a profundidade de retificação, a taxa de avanço ou a velocidade de rotação mudam.
Os principais fatores a serem monitorados incluem:
A seleção do grão deve corresponder ao estágio de usinagem e à condição superficial necessária. Uma condição abrasiva mais agressiva pode ser apropriada para remoção de material, enquanto uma condição de retificação mais fina pode ser preferida onde a qualidade da superfície é mais importante.
A velocidade de retificação e a taxa de avanço também devem ser consideradas em conjunto. Aumentar a taxa de avanço sem ajustar as outras condições pode aumentar a força de retificação e afetar a qualidade da aresta. Da mesma forma, a profundidade excessiva de retificação pode colocar carga adicional na ferramenta e no componente cerâmico.
A condição da ferramenta é outra consideração prática. À medida que uma ferramenta de retificação se desgasta, seu comportamento de corte pode mudar. Monitorar a ferramenta e manter condições de processamento adequadas pode ajudar a reduzir a variação entre os componentes.
Para peças cerâmicas de precisão, o controle do processo é, portanto, tão importante quanto a seleção inicial da ferramenta.
A usinagem de furos merece consideração separada porque o espaço de trabalho disponível é limitado e os requisitos geométricos podem ser rigorosos.
Uma ferramenta de usinagem de furo precisa entrar na peça enquanto mantém ação de corte suficiente ao redor do furo. O diâmetro da ferramenta, o diâmetro da haste, o comprimento efetivo, o tamanho do grão e as condições rotacionais afetam o processo de usinagem.
Por exemplo, furos muito pequenos requerem uma ferramenta com diâmetro adequado e rigidez suficiente para a aplicação. A deflexão excessiva da ferramenta ou o corte instável podem afetar a geometria do furo e aumentar o risco de lascamento da aresta.
A profundidade do furo também é importante. Um furo mais profundo pode exigir um comprimento efetivo e uma abordagem de processamento diferentes de um furo raso. A ferramenta deve atingir a área necessária sem comprometer a estabilidade.
O material cerâmico deve ser considerado ao mesmo tempo. Nitreto de alumínio, alumina, zircônia, carboneto de silício e outras cerâmicas não respondem necessariamente de forma idêntica às mesmas condições de usinagem.
Por esse motivo, os cabeçotes de retificação para usinagem de furos devem ser selecionados com base no requisito completo do furo, e não apenas no diâmetro.
Uma discussão prática sobre seleção com um fornecedor de ferramentas de retificação deve fornecer informações suficientes para conectar a especificação da ferramenta com a aplicação real.
As informações mais úteis incluem o material cerâmico, a geometria do componente, a operação de usinagem, o equipamento e os requisitos de qualidade. Se a aplicação envolver furos, o diâmetro do furo, a profundidade e a geometria necessária também são importantes.
Os fabricantes também devem distinguir entre os requisitos da operação atual e os requisitos do componente final. Uma ferramenta pode ser selecionada para remoção de material durante um estágio inicial de usinagem, enquanto outra operação pode ser necessária para atingir a superfície final ou condição dimensional.
Para novas aplicações, os testes devem concentrar-se em resultados mensuráveis, em vez de depender apenas da especificação nominal da ferramenta. A taxa de remoção de material, a precisão dimensional, a condição da superfície, a qualidade da aresta, o desgaste da ferramenta e a estabilidade do processo fornecem uma base mais útil para avaliar o desempenho.
Esta abordagem também torna mais fácil identificar se uma ferramenta de retificação padrão é suficiente ou se a aplicação requer uma configuração de ferramenta mais específica.
As ferramentas de retificação de diamante podem ser usadas para vários materiais cerâmicos duros usados em equipamentos semicondutores, incluindo alumina, zircônia, ítria, carboneto de silício, nitreto de silício e nitreto de alumínio. A especificação apropriada da ferramenta depende do material e da operação de usinagem.
Componentes como coberturas de janelas de cerâmica, cúpulas de alumina, anéis de foco de cerâmica, bicos de nitreto de alumínio, componentes de distribuição de gás, anéis de bomba e bases de cerâmica podem exigir retificação ou usinagem de furos. A operação exata depende da geometria do componente e dos requisitos funcionais.
As cabeças de retificação para usinagem de furos podem ser usadas para operações como furação profunda, retificação de furos, alargamento de furos e brochamento de ranhuras. O diâmetro da ferramenta, o comprimento efetivo, o tamanho do grão e a compatibilidade do equipamento devem corresponder à geometria do furo e ao material cerâmico necessários.
O diamante possui alta dureza e forte capacidade de corte, tornando-o adequado para processamento abrasivo de materiais cerâmicos duros. Em aplicações de semicondutores, o objetivo não é simplesmente remover material, mas manter o corte controlado, a precisão dimensional e a qualidade aceitável da superfície e da borda.
Componentes cerâmicos semicondutores podem exigir usinagem precisa de superfícies, bordas, curvas, roscas, ranhuras e furos. Sua dureza e comportamento frágil tornam a seleção de ferramentas e o controle do processo importantes, principalmente onde a precisão dimensional e a qualidade da aresta são necessárias.
As ferramentas de retificação diamantadas fornecem uma solução prática para essas aplicações, mas a ferramenta deve ser selecionada de acordo com o material cerâmico, operação de usinagem, geometria da peça, equipamento e qualidade exigida. Um cabeçote de retificação adequado para retificação de plataforma ou borda de arco, por exemplo, não deve ser automaticamente considerado adequado para usinagem de furos de precisão.
Uma relação clara entre material, aplicação, especificação da ferramenta e condições de processamento fornece a base mais confiável para a retificação estável de componentes cerâmicos semicondutores.