Sep 03,2026
Rebolos para vidro de exibição: fatores-chave no processamento de bordas
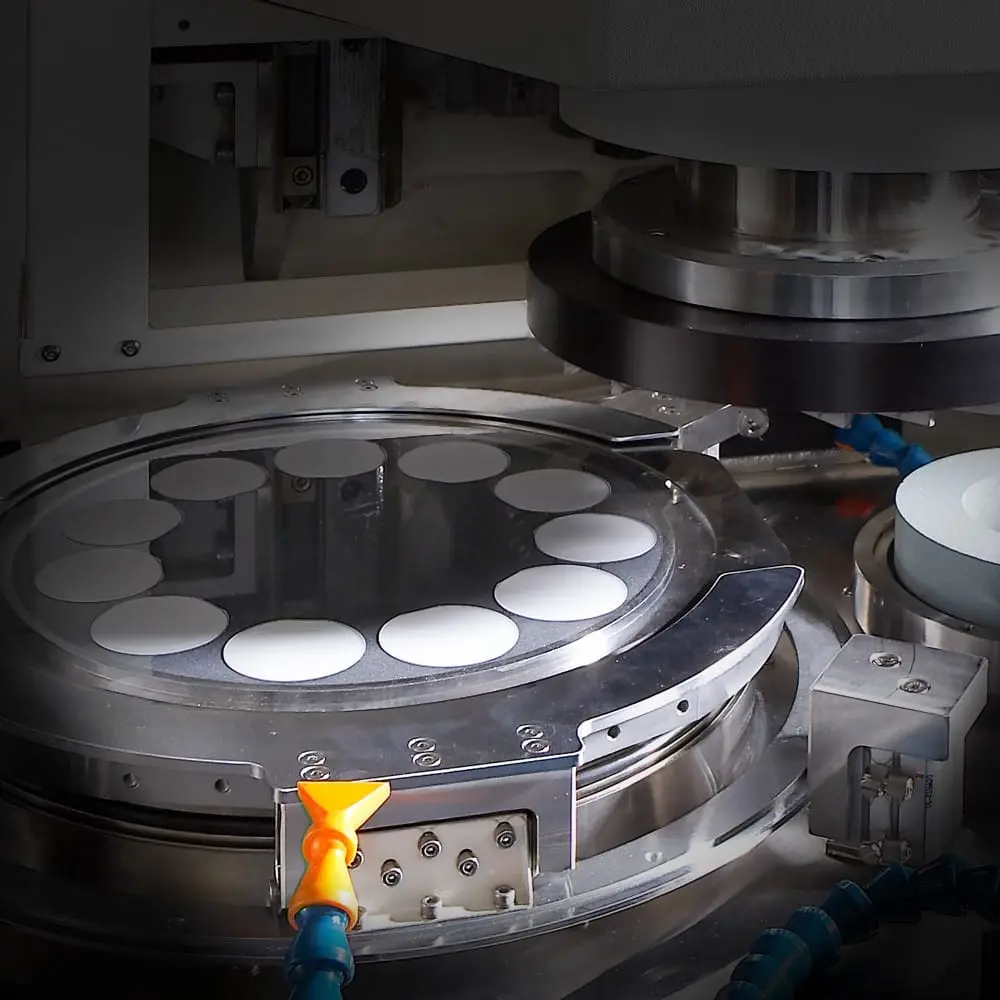
O processamento CNC de bordas de vidro exige mais ferramentas abrasivas do que as operações convencionais de retificação de vidro. Os centros de usinagem podem fornecer movimento preciso, posicionamento repetível e caminhos de processamento controlados, mas essas vantagens só podem ser convertidas em arestas acabadas consistentes quando o rebolo funciona de maneira confiável durante toda a operação. A afiação do rebolo, a resistência ao desgaste, a estabilidade dimensional, o controle de lascamento e a compatibilidade com a máquina influenciam o resultado final.
Para fabricantes que processam vidro de exibição, vidro arquitetônico, vidro industrial ou outros componentes de vidro de precisão, a seleção do rebolo precisa, portanto, ser considerada como parte do sistema completo de usinagem. Um disco que funciona bem em uma máquina ou especificação de vidro pode não fornecer o mesmo resultado sob uma configuração de fuso, taxa de avanço, espessura de vidro ou perfil de borda diferentes.
Este artigo examina os principais requisitos do rebolo para processamento CNC de bordas de vidro , incluindo desempenho do rebolo, especificações físicas, compatibilidade de equipamentos, condições operacionais e seleção específica da aplicação. O objetivo é fornecer uma referência técnica prática para fabricantes que avaliam rebolos para centros de usinagem CNC.
O processamento CNC de bordas de vidro combina o movimento controlado da máquina com a remoção de material abrasivo. Ao contrário de uma operação básica de retificação em linha reta, um centro de usinagem pode realizar múltiplas operações na mesma peça, incluindo retificação de bordas, perfilamento, chanfro, processamento de contorno e outras operações de precisão. O rebolo deve, portanto, manter um comportamento de corte previsível enquanto segue o caminho programado.
A precisão dimensional é um dos principais requisitos. A borda acabada pode precisar estar em conformidade com um perfil, largura, raio ou tolerância geométrica definidos. Qualquer alteração no diâmetro do disco, perfil ou comportamento de corte durante a produção pode afetar a profundidade real de remoção. Para a fabricação de grandes volumes, mesmo uma pequena variação repetida em centenas ou milhares de peças pode resultar em diferenças dimensionais inaceitáveis.
A integridade da borda é igualmente importante. O vidro é altamente sensível a forças de retificação localizadas, impacto, vibração e calor excessivo. Ferramentas abrasivas mal combinadas podem gerar lascas excessivas nas bordas do vidro, microdefeitos ou até mesmo quebra total. Esses defeitos podem se tornar particularmente significativos quando o vidro processado é usado em aplicações onde a aparência, a precisão da montagem ou os processos subsequentes de revestimento e colagem são importantes.
A velocidade de processamento também deve ser considerada. Os centros de usinagem CNC são frequentemente selecionados por sua capacidade de manter ciclos de produção eficientes e repetíveis. Um rebolo com afiação insuficiente pode exigir taxas de avanço mais baixas ou passagens múltiplas para atingir a condição de aresta necessária. Por outro lado, uma ferramenta abrasiva que remove o material de forma agressiva, mas carece de estabilidade, pode aumentar o lascamento e a variação dimensional.
Por esta razão, um rebolo adequado precisa equilibrar vários requisitos de desempenho em vez de maximizar uma única característica. Afiação, resistência ao desgaste, baixo lascamento, estabilidade dimensional e operação estável na velocidade necessária do fuso devem ser avaliadas em conjunto.
O desempenho de um rebolo influencia diretamente a interação entre a ferramenta abrasiva e a superfície do vidro. Para aplicações CNC, as características mais importantes estão intimamente ligadas à eficiência de corte, qualidade da aresta e consistência do processo.
| Requisito de rebolo | Importância no processamento de vidro CNC |
|---|---|
| Nitidez | Suporta remoção eficiente de material e ajuda a manter a força de corte estável |
| Resistência ao desgaste | Preserva o desempenho da roda durante ciclos de produção prolongados |
| Baixo lascamento | Ajuda a manter a integridade das bordas e reduzir a quebra do vidro |
| Estabilidade dimensional | Suporta dimensões e perfis de arestas consistentes |
| Dissipação de calor | Limita o acúmulo de calor durante a moagem contínua |
| Remoção de cavacos | Mantém a zona de retificação limpa e suporta um corte estável |
| Equilíbrio dinâmico | Reduz a vibração durante operação em alta velocidade |
A nitidez do rebolo determina a eficácia com que os grãos abrasivos se envolvem na superfície do vidro. Um disco afiado pode remover material com ação de corte controlada, em vez de depender de pressão excessiva de retificação. Isto é importante para o processamento CNC porque a remoção estável de material permite que o caminho de usinagem programado produza resultados mais previsíveis.
O diamante é amplamente utilizado para retificação de vidro devido à sua alta dureza e capacidade de corte. A concentração do abrasivo, as características do grão e o sistema de ligação também afetam o comportamento da superfície de corte conforme o disco é usado. Uma roda adequadamente projetada deve manter capacidade de corte suficiente durante todo o seu ciclo de serviço, em vez de se tornar progressivamente menos eficaz após um curto período de operação.
Uma máquina CNC pode repetir o mesmo programa de usinagem com alta precisão posicional, mas o próprio rebolo é um componente consumível. À medida que a roda se desgasta, seu diâmetro efetivo e perfil de trabalho podem mudar. Se esta alteração for significativa, a profundidade real de retificação e a geometria da aresta podem afastar-se gradualmente da especificação pretendida.
A resistência ao desgaste está, portanto, intimamente relacionada à consistência dimensional. Uma roda com comportamento de desgaste estável pode manter suas características de funcionamento durante um período de produção mais longo, reduzindo a frequência de substituição ou correção de ferramentas.
A longa vida útil também tem um efeito direto nos custos operacionais. A substituição frequente das rodas aumenta o uso de consumíveis e introduz tempo de inatividade adicional da máquina. Para o processamento contínuo de vidro, o valor de um rebolo deve, consequentemente, ser avaliado tanto pelo seu preço inicial como pelo seu desempenho ao longo de todo o ciclo de produção.
O rebolo deve remover o vidro de forma eficiente, sem gerar esforços mecânicos excessivos na borda. O baixo lascamento é especialmente importante quando o componente acabado tem requisitos rígidos de aparência ou dimensões.
O desempenho do cavaco depende de vários fatores, incluindo características do abrasivo, condição do rebolo, profundidade de retificação, taxa de avanço, resfriamento e estabilidade da máquina. A seleção do disco por si só não pode eliminar todas as fontes de defeitos nas arestas, mas uma ferramenta abrasiva adequadamente projetada pode fornecer uma interface de retificação mais controlada.
A geometria estável da roda também é importante. Se o perfil de trabalho mudar rapidamente devido ao desgaste, a condição de contato entre a roda e o vidro poderá mudar durante a produção, afetando potencialmente a geometria da borda e a qualidade da superfície.
A retificação contínua gera calor na zona de contato. Se o calor não puder ser controlado de forma eficaz, a interface entre vidro e abrasivo poderá sofrer condições instáveis. O resfriamento adequado e a remoção desobstruída de cavacos ajudam a manter a área de retificação mais limpa e reduzem o acúmulo de calor e detritos abrasivos.
A estrutura da roda também contribui para a evacuação de cavacos. Um dente apropriado ou uma estrutura abrasiva pode fornecer espaço suficiente para que os resíduos de retificação saiam da área de contato. Isto é particularmente relevante no processamento de vidro CNC contínuo ou de alta velocidade, onde a zona de retificação está exposta a repetidas remoções de material.
As características de desempenho são apenas parte da seleção das rodas. As dimensões físicas e a configuração do rebolo devem corresponder à máquina CNC, porta-ferramenta, peça e operação de processamento pretendida.
| Especificação da roda | Consideração de seleção principal |
|---|---|
| Diâmetro externo | Deve corresponder à folga da máquina e às condições operacionais exigidas |
| Diâmetro interno ou haste | Deve corresponder à configuração do fuso ou porta-ferramenta |
| Tamanho do grão | Selecionado de acordo com a remoção de material e qualidade de aresta necessária |
| Perfil da roda | Deve corresponder à geometria da aresta necessária |
| Tipo abrasivo | Influencia o comportamento de corte e as características de desgaste |
| Sistema de ligação | Afeta a retenção abrasiva, a nitidez e o desempenho do serviço |
| Velocidade operacional | Deve permanecer compatível com a construção da roda e a capacidade da máquina |
O diâmetro do rebolo CNC afeta tanto a superfície de retificação disponível quanto as características operacionais da ferramenta. O diâmetro externo selecionado deve se adequar à configuração da máquina e, ao mesmo tempo, fornecer superfície de trabalho suficiente para a aplicação pretendida.
A interface de montagem é igualmente importante. Um diâmetro da haste, um diâmetro interno ou uma configuração de montagem incorretos podem impedir a instalação adequada ou introduzir instabilidade durante a operação. Antes de comprar uma roda, os fabricantes devem confirmar a especificação do fuso da máquina, as dimensões do porta-ferramenta e o espaço disponível para instalação.
Por exemplo, um disco diamantado CNC projetado para diferentes configurações de equipamentos pode estar disponível com uma faixa de diâmetro externo de 80 a 200 mm e diâmetros internos de 12 mm ou 22 mm. Essas especificações permitem que a roda cubra diferentes configurações de máquina, ao mesmo tempo em que oferece opções dimensionais definidas pelo usuário para instalação.
O tamanho do grão do diamante afeta o equilíbrio entre a remoção de material e a condição resultante da aresta. Classes abrasivas mais grossas são geralmente associadas a uma remoção de material mais agressiva, enquanto classes mais finas podem ser consideradas quando maior atenção é dada ao acabamento e à precisão da borda.
Contudo, o tamanho do grão não deve ser selecionado de forma independente. A espessura do vidro, o estágio de processamento, a quantidade de remoção necessária, o design do disco, a velocidade do fuso e a taxa de avanço influenciam a especificação apropriada do abrasivo.
Para o processamento CNC de bordas de vidro, o objetivo não é simplesmente selecionar o abrasivo mais fino ou mais grosso disponível. A classe selecionada precisa corresponder aos requisitos reais de produção e permanecer compatível com todo o processo de usinagem.
Os centros de usinagem CNC podem processar diferentes geometrias de arestas, tornando o perfil da roda um importante fator de seleção. A superfície de retificação deve corresponder ao formato da aresta pretendido para que o percurso programado da ferramenta produza o perfil necessário sem operações secundárias desnecessárias.
A configuração da ranhura também pode afetar a condição de contato e o comportamento abrasivo. Dependendo da aplicação, diferentes estruturas podem ser necessárias para retificação eficiente, evacuação de cavacos ou geometria específica da aresta.
Isto se torna particularmente importante quando se compara a retificação geral de vidro CNC com o processamento especializado de quatro lados. A roda precisa ser selecionada de acordo com a estrutura da máquina e o método real de processamento da borda, em vez de basear-se apenas em seu diâmetro nominal ou grão.
Um rebolo e um centro de usinagem CNC devem ser tratados como um sistema de processamento integrado. Mesmo uma roda de alto desempenho pode produzir resultados instáveis quando suas dimensões, velocidade de operação ou interface de montagem não correspondem ao equipamento.
A primeira consideração é a compatibilidade do centro de usinagem CNC. Os fabricantes devem confirmar a configuração do fuso, as dimensões de montagem, a velocidade máxima de operação, os requisitos do porta-ferramentas e o tamanho do disco disponível antes de selecionar um disco. Equipamentos de diferentes fabricantes podem utilizar diferentes padrões de instalação, sendo necessária a verificação dimensional antes da produção.
A velocidade operacional é outro fator crítico. Em altas velocidades de rotação, o desequilíbrio pode produzir vibração que afeta a qualidade da aresta e a estabilidade dimensional. O balanceamento dinâmico é, portanto, particularmente importante para aplicações de retificação de vidro em alta velocidade. A vibração pode aumentar a variação na força de moagem e tornar mais difícil para a máquina manter um contato consistente com o vidro.
A relação entre o tamanho do rebolo e a velocidade do fuso também deve ser avaliada cuidadosamente. Uma roda deve ser adequada às condições rotacionais pretendidas, enquanto o equipamento CNC deve operar dentro da faixa apropriada para a construção da roda. O objetivo é a retificação estável e controlada, em vez de simplesmente maximizar a velocidade do fuso.
A espessura da peça é outra variável de seleção. O vidro usado em diferentes aplicações pode ter espessuras significativamente diferentes e o disco precisa acomodar a taxa de remoção e as condições de contato exigidas. Uma roda projetada para vidro mais espesso não deve ser automaticamente considerada adequada para vidro fino de precisão.
Para os fabricantes que comparam rebolos para centros de usinagem, a interface do equipamento deve, portanto, ser considerada juntamente com o desempenho do abrasivo. O diâmetro da roda, as dimensões de montagem, o perfil, a velocidade de operação e os requisitos da peça precisam formar uma combinação compatível.
A seleção do rebolo fornece a base para uma retificação estável, mas o desempenho real do processamento também depende de como o rebolo é operado. Os principais parâmetros do CNC incluem velocidade do fuso, taxa de avanço, profundidade de retificação e condições de resfriamento.
Estes parâmetros devem ser avaliados como um sistema combinado. O aumento da velocidade do fuso por si só não garante maior produtividade. Se a roda, a taxa de avanço, o sistema de refrigeração e a configuração da máquina não forem adequadamente combinados, uma velocidade operacional mais alta poderá aumentar a vibração, o acúmulo de calor ou defeitos nas bordas.
A profundidade de retificação também merece atenção no processamento de vidro de precisão. Uma profundidade de remoção maior pode melhorar a produtividade durante o processamento em desbaste, mas uma profundidade excessiva pode aumentar a força de retificação e o lascamento. A separação das operações de desbaste e acabamento pode proporcionar melhor controle quando a remoção de material e a qualidade da aresta são importantes.
Para a produção CNC, a estabilidade dos parâmetros é geralmente mais valiosa do que o desempenho máximo ocasional. Uma condição de moagem que pode ser repetida consistentemente em lotes de produção é mais fácil de controlar, monitorar e otimizar.
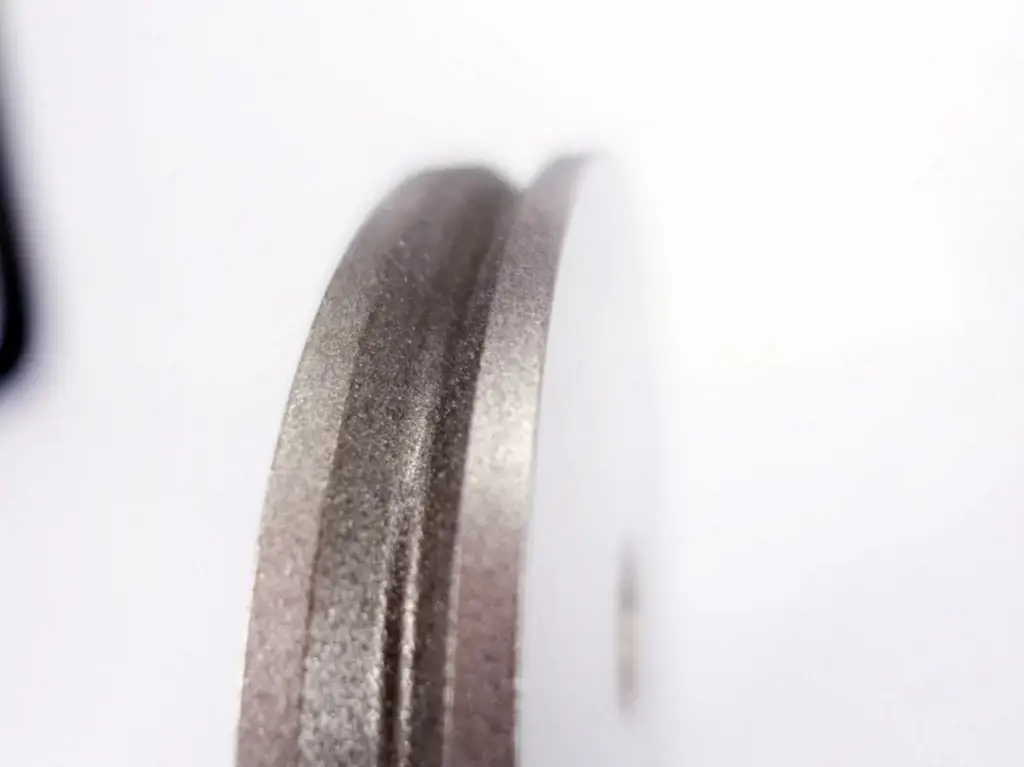
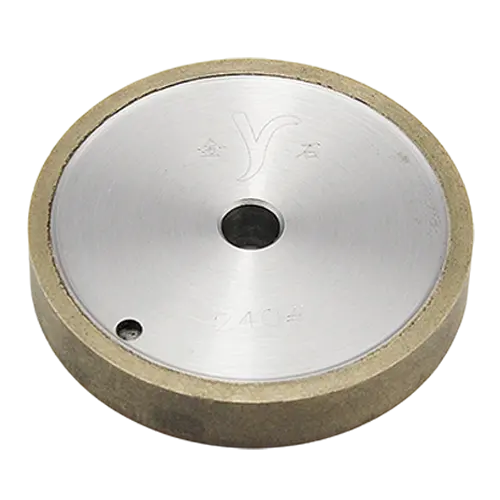
Um disco diamantado CNC adequado deve combinar desempenho abrasivo com compatibilidade dimensional e de equipamento. A roda diamantada CNC da Meijie é desenvolvida para centros de usinagem CNC e equipamentos de borda de vidro de diferentes marcas, usando diamante de alta pureza como núcleo abrasivo e sistemas de ligação, incluindo liga de bronze.
O produto foi projetado para equilibrar afiação e resistência ao desgaste, apoiando a remoção eficiente de material e mantendo a forma de trabalho do disco. Sua vida útil declarada excede 20.000 metros e o uso repetido pode reduzir a frequência de substituição das rodas e os custos associados com consumíveis.
A roda está disponível com diâmetros externos de 80–200 mm, diâmetros internos de 12 mm ou 22 mm e tamanhos de grão de 80#–400#. Ele foi projetado para vidro com espessuras que variam de 2 a 18 mm, proporcionando uma ampla faixa operacional para diferentes requisitos de processamento de vidro CNC.
Para detalhes específicos do equipamento e configurações disponíveis, consulte a página do produto do disco diamantado CNC .
O processamento de alta velocidade nos quatro lados introduz requisitos adicionais relacionados ao equilíbrio do rebolo, estabilidade de retificação e compatibilidade da máquina. Para essas aplicações, um rebolo de quatro lados de alta velocidade pode ser considerado quando o sistema de produção utiliza equipamento de retificação de quatro lados dedicado.
Este tipo de rebolo utiliza abrasivo diamantado combinado com um sistema de colagem otimizado e passa por tratamento de balanceamento dinâmico para operação em alta velocidade. Seu design se concentra na força de retificação estável, resistência ao desgaste e redução na quebra do vidro. As especificações disponíveis incluem diâmetro externo de 160 mm, diâmetros internos opcionais de 12 mm, 22 mm e 50 mm e graus de grão de 180# a 320#. Ele suporta várias especificações de espessura de vidro, incluindo P10, P12, P20, P25 e P30.
A distinção entre estes tipos de rodas é importante durante a seleção do produto. Um rebolo diamantado CNC geral é destinado a centros de usinagem CNC e equipamentos de afiação de vidro, enquanto um rebolo de quatro lados de alta velocidade é mais especificamente associado a aplicações de retificação de quatro lados. A seleção entre eles deve ser baseada na configuração real da máquina e no método de processamento.
O processamento CNC de bordas de vidro requer um rebolo que possa manter o desempenho de corte controlado durante todo o ciclo de produção. Nitidez, resistência ao desgaste, baixo lascamento, estabilidade dimensional, controle de calor e operação estável em alta velocidade contribuem para o resultado final do processamento.
A seleção do disco também deve ir além das características abrasivas. O diâmetro externo, as dimensões de montagem, o tamanho do grão, o perfil da roda, a velocidade de operação, a espessura do vidro e a compatibilidade da máquina precisam ser avaliados em conjunto. Uma roda que satisfaça os requisitos dimensionais, mas não corresponda à velocidade do fuso ou ao perfil da aresta, ainda assim poderá produzir resultados inconsistentes.
Para fabricantes que utilizam centros de usinagem CNC, o processo de seleção mais confiável começa com as condições reais de produção: configuração da máquina, especificação do vidro, geometria da borda, requisitos de remoção de material, qualidade desejada da borda e volume de produção esperado. Combinar essas condições com um rebolo projetado adequadamente fornece uma base mais sólida para um processamento estável, vida útil mais longa do rebolo e desempenho de fabricação previsível.